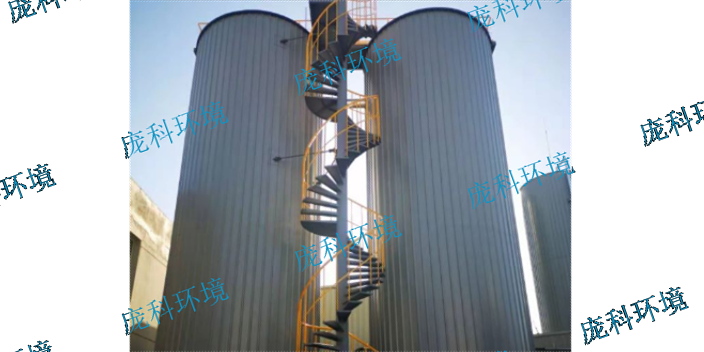
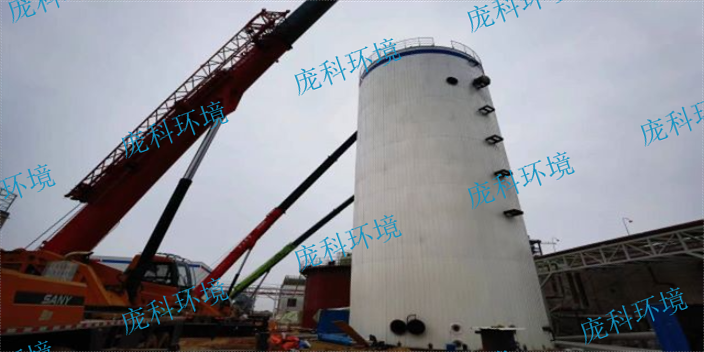
PTC-DCAR反应器的优势:1.完全封闭系统,无异味及臭气释放,创造友好的周边环境;2.产品施工及安装标准化,严格遵循庞科环境的标准作业流程,保证模块加工和反应器壳体制作的准确度,且加工及交付周期短,确保工程进度;独特的布水系统和内部循环系统,避免进水堵塞;3.合理的采样设计,可准确检测反应器的工作状态;4.丰富的保护系统设计,反应器正负压保护,确保反应器可靠使用;5.模块采用高质量的PP 板材,产品经久耐用,不腐蚀;6.庞科环境自主开发的模块化三相分离器设计,设计、加工标准化。厌氧反应器能够在较短的时间内处理大量的废水,高效率、节能降耗。贵州新型厌氧反应器公司推荐

IC塔由下面一个UASB反应器产生的沼气作为提升的内动力,使升流管与回流管的混合液产生一个密度差,实现了下部混合液的内循环,使废水获得强化预处理。上面的第二个UASB对废水进行后处理(或称精处理),使出水达到预期处理要求。由底部的污泥区和中上部的气、液、固三相分离区组合为一体的,通过回流和结构设计使废水在反应区内具有较高的上升流速,反应器内部颗粒污泥处于膨胀状态下厌氧反应器。厌氧反应器的应用前景十分广阔,还有很多待研究和完善的方向。同时,厌氧反应器的运营也需要注意到运行成本和环保效益的平衡,尤其是在高耗能和高排放的工业领域中。对于日益加重的环境污染问题,厌氧反应器在处理有机废弃物、提供可再生能源等方面的绿色应用也将获得更普遍的关注和应用。江苏新型厌氧反应器设备厌氧反应器的应用不*可以保护水资源,还能够减少废弃物的排放,实现资源的循环利用。
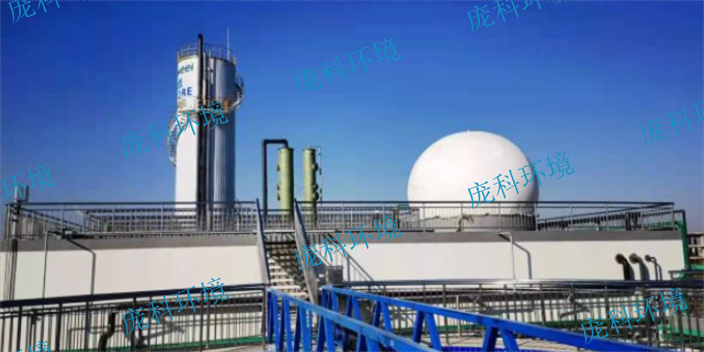
在饲料加工和生产可再生能源方面,厌氧反应器可以用于生物发酵过程。通过将饲料残渣、甜菜渣、餐厨垃圾等有机物料投入厌氧发酵池中,可以利用微生物将废弃物质转化为沼气等能源。主要是由于厌氧反应器配合发酵剂等发酵条件的控制,使得有机物质得以在厌氧状态下进行发酵和分解,生成甲烷气等可再生能源。IC塔相似由2层UASB反应器串联而成,每层厌氧反应器的顶部各设一个气、固、液三相分离器。其由上下两个反应室组成。废水在反应器中自下而上流动,污染物被细菌吸附并降解,净化过的水从反应器上部流出。
高负荷消化通常设置有搅拌装置,以便达到规定百分比的活性(工作)体积,维持消化池内稳定的环境条件,避免冲击负荷和营养过剩与营养不足,改善消化过程的稳定性和消化效率。工作体积定义为消化池总体积减去用于砂石、浮渣积累和超高的体积余量。典型设计要求的工作体积为消化池总体积的85%~95%(即污泥占总体积的85%~95%)。均匀的搅拌有助于维持消化池内稳定的环境条件,避免冲击负荷和“营养过剩与营养不足”,改善过程的稳定性和消化效率。高负荷消化池很少采用连续进料,通常的做法是把污泥按一定的时间间隔间歇投加到消化池中(例如每1~2h)。其进料方式有两种:一种为在消化污泥排出之前短时间搅拌和进料;第二种为污泥排出后进料和搅拌。如果消化池以第二种进料方式操作,而不是以一种进料方式操作,那么病原微生物的杀灭效果就会明显的改善。污泥浓缩则可以减少通过消化池的污泥量,那么对于给定的停留时间可以采用体积更小的消化池体积。但过分浓缩则可能会使消化池的混合变得困难,对毒物或负荷引起的冲击更加敏感。厌氧反应器利用微生物的作用,可以有效去除废水中的重金属离子,减少对生态环境的危害。

高负荷厌氧消化工艺:高负荷厌氧消化是在研究证实可以控制消化池内环境条件的优点后发展起来的。其工艺见图4-9。高负荷消化池的特征是进料含固率高,具有加热和搅拌装置,进料速度稳定,消化稳定性高。高负荷消化池的消化时间为10~15d,约为常规中温厌氧消化时间的1/3,固体负荷提高4~6倍,通过合理的设计和操作,消化池容积可减少30%。高负荷消化池既可用于中温消化过程也可用于高温消化过程,大部分消化池在中温条件下操作,需要的热能较少,过程稳定性更好。如存在难于消化的固体或油脂含量高,可采用高温消化。在高温操作条件下,可提高消化速率、减少消化池体积、增加病原微生物的杀灭率。厌氧反应器是一种低成本,高效率的废水处理方式。河南发酵厌氧反应器哪家价格实惠
厌氧反应器可以有效地减少废水中的化学需氧量和氨氮。贵州新型厌氧反应器公司推荐
厌氧反应器的维护保养也很重要,包括定期清洗、检查设备运行情况、更换损坏的设备等。厌氧反应器的清洗可以采用高压水枪、化学清洗剂等方法,定期清洗可以保证设备的正常运行和延长设备寿命。检查设备运行情况可以通过监测进水和出水的水质指标、气体产生量等来评估设备的运行情况。更换损坏的设备可以保证设备的正常运行和延长设备寿命,同时也可以提高处理效果。厌氧反应器的运行需要专业的技术人员进行操作和维护,以保证设备的正常运行和处理效果。贵州新型厌氧反应器公司推荐