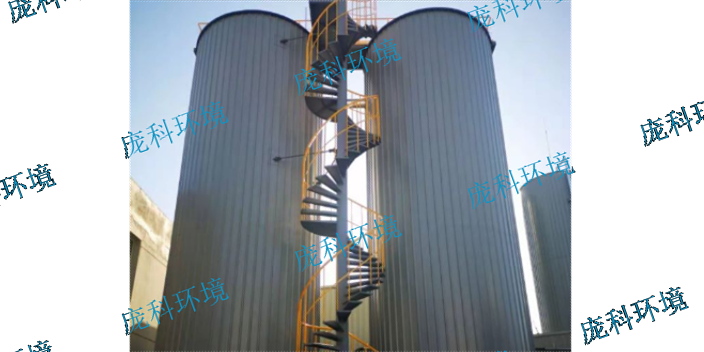
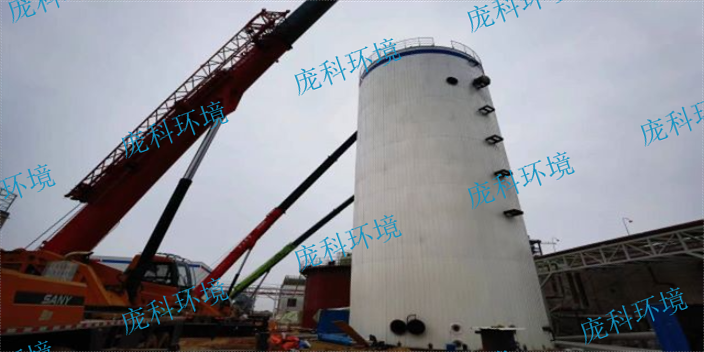
厌氧内循环反应器是一种新型的厌氧处理技术,它采用内部循环的方式将废水中的有机物降解为沼气和有机肥料。厌氧内循环反应器具有以下优点:首先,内循环的方式可以有效地提高反应器的处理效率和降解有机物的能力,使得反应器的处理能力更强。其次,内循环的方式可以使反应器内的温度、pH值和溶解氧等参数保持相对稳定,从而提高反应器的稳定性和运行效率。此外,内循环反应器还可以有效地减少废水的氨氮和总氮排放量,从而降低环境污染。再者,内循环反应器的结构简单、操作方便,维护成本较低,适用于中小型污水处理厂。与好氧反应器相比,厌氧反应器能够更好地处理高浓度有机废水。江西高硫酸根厌氧反应器工厂直销

升流式厌氧反应器内出现颗粒污泥的方法主要有以下几种:1. 直接接种法:将已有的颗粒污泥直接加入反应器中。这种方法简单易行,但需要保证颗粒污泥的质量和数量。2. 污泥膨胀剂法:在反应器中加入一定量的污泥膨胀剂,如聚丙烯酰胺等,使得污泥膨胀并形成颗粒污泥。3. 污泥干化法:将污泥进行干化处理,使其形成颗粒污泥后再加入反应器中。这种方法可以有效地去除污泥中的水分,提高颗粒污泥的稳定性。4. 污泥膨胀剂与干化法结合法:先将污泥进行干化处理,然后再加入污泥膨胀剂,使其形成颗粒污泥。5. 气升式厌氧反应器法:在反应器中加入气体,如空气或氧气,以促进颗粒污泥的形成和生长。浙江发酵厌氧反应器哪家经验丰富厌氧反应器具有能耗低、污染小、运行稳定等优点,同时产生的甲烷气体可以作为清洁能源回收利用。

厌氧生物处理的影响因素有哪些?1.温度:存在两个不同的至佳温度范围(55℃左右,35℃左右)。通常所称高温厌氧消化和低温厌氧消化即对应这两个至佳温度范围。2.pH值:厌氧消化至佳pH值范围为6.8~7.2。3.有机负荷:由于厌氧生物处理几乎对污水中的所有有机物都有降解作用,因此讨论厌氧生物处理时,一般都以CODcr来分析研究,而不象好氧生物处理那样必须以BOD5为依据。厌氧处理的有机负荷通常以容积负荷和一定的CODcr去除率来表示。
厌氧消化反应器的优点是什么?厌氧消化反应器具有以下几个优点:1. 高效处理有机废弃物:厌氧消化反应器可以将有机废弃物转化为沼气和有机肥料,实现废弃物的高效处理。相比于传统的处理方法,如填埋和焚烧,厌氧消化反应器不*可以减少废弃物的体积,还可以将有机物质转化为有用的资源。2. 产生可再生能源:厌氧消化反应器产生的沼气可以作为可再生能源,用于发电、供热等方面。沼气是一种清洁的能源,使用沼气可以减少对化石燃料的依赖,降低碳排放量,有利于环境保护。3. 降低环境污染:有机废弃物如果不得当处理,容易造成环境污染。厌氧消化反应器可以有效地降低有机废弃物对环境的污染,减少废弃物对土壤、水源等的影响。4. 降低处理成本:厌氧消化反应器的运行成本相对较低,不需要大量的能源和化学药剂,可以降低处理成本。此外,厌氧消化反应器还可以产生有机肥料,可以替代化肥,降低农业生产成本。厌氧反应器的优点是能够高效地处理有机废水,同时产生有用的气体,可以用于发电或供热等方面。
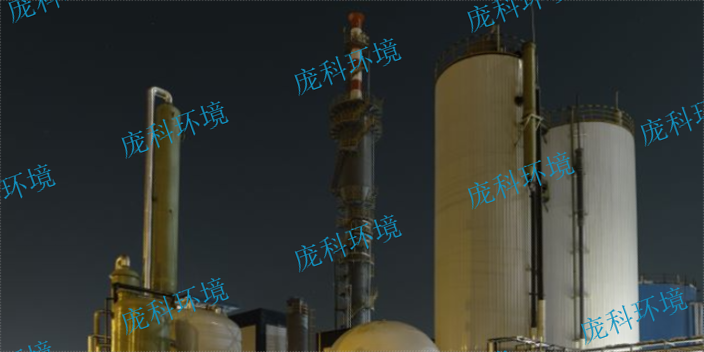
活性污泥颗粒反应过程中会减少,也需要有排泥过程。微生物也有自己的生命周期,当活性不够的时候,处理效果就会降低。一般排出剩余污泥的位置在高处,也可以根据定制的需求选择中部或下部。厌氧反应器启动的时候,主要是将未经驯化的絮状污泥进行接种,经过一段时间运转调试后,反应器达到了设计符合并实现有机污染物去除效果。在厌氧反应器正式运行之前进行污泥颗粒化,是因为厌氧活性微生物的生长繁殖比较慢,还没达到至佳的生长曲线。因此,厌氧反应器在启动的时候需要较长的时间。一旦启动完成,就可以达到微生物高效运行状态。厌氧反应器在设计调试的过程中,需要考虑废水的水量、污染物浓度、温度和pH值等,对废气的处理也是重要的步骤。厌氧反应器的应用可以促进水资源的合理利用和节约。贵州化工厌氧反应器预算参考
厌氧反应器采用微生物在缺氧条件下进行生化反应的原理。江西高硫酸根厌氧反应器工厂直销
PTC-DCAR反应器的优势:1.双布水系统,保证系统优异的混合传质效果;2.双通道分离模块,脱气效果好,保证优异的泥、水、气三相分离效果;3.耐冲击负荷,保证稳定的出水水质;4.高度的自控系统,保证工艺的稳定运行,避免因人员的失误造成生产损失;5.颗粒污泥和絮状厌氧污泥都适合,降低启动成本,避免污泥流失;6.反应器内污泥易颗粒化,即为处理负荷预留足够的空间,又可作为接种污泥出售,创造收益;7.优异的COD 去处率和沼气产率,能源回收和利用。江西高硫酸根厌氧反应器工厂直销