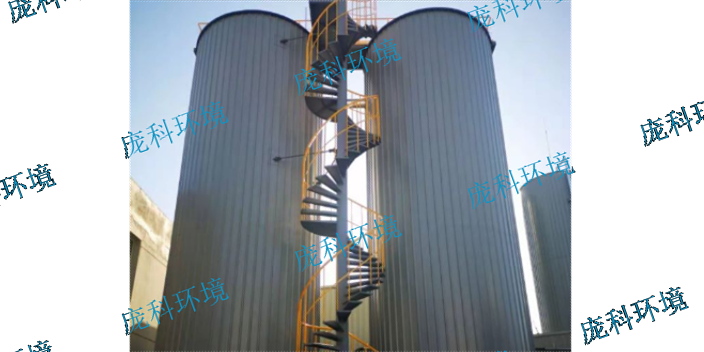
厌氧反应器内出现泡沫、化学沉淀等不良现象的原因是什么?产生泡沫的主要原因是厌氧系统运行不稳定,因为泡沫主要是由于CO2产量太大形成的,当反应器内温度波动或负荷发生突变等情况发生时,均可导致系统运行的不稳定和CO2的产量增加,进而导致泡沫的产生。如果将运行不稳定因素及时排除,泡沫现象一般也会随之消失。在厌氧污泥培养初期,由于CO2产量大而甲烷产量少,也会出现泡沫,随着甲烷菌的培养成熟,CO2产量减少,泡沫一般也会逐渐消失。进水中含有蛋白质是产生泡沫的一个原因,而微生物本身新陈代谢过程中产生的一些中间产物也会降低水的表面张力而生成气泡。厌氧生物处理过程中大量产气会产生类似好氧处理的曝气作用而形成气泡问题,负荷突然升高所带来的产气量突然增加也可能出现泡沫问题。厌氧反应器的运行过程中产生的污泥可以回收利用,降低了处理废水产生的二次污染。辽宁CSTR厌氧反应器市场报价
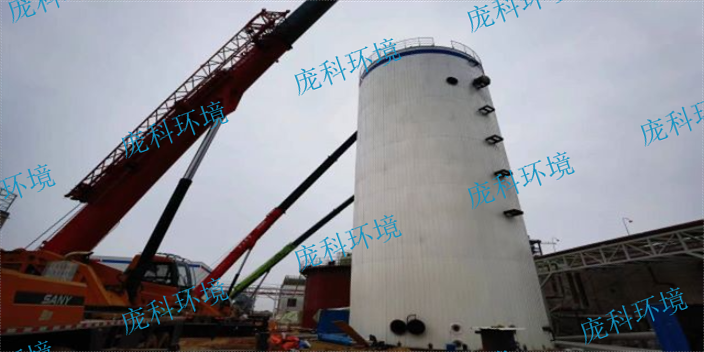
采用中温消化或高温消化时,加热速度越慢越好。不得超过1℃/小时。同时,当向含有较多碳水化合物和缺乏碱性缓冲物质的废水中加入一部分碱源时,严格控制反应器内的酸碱度在~7.8之间。启动时的初始有机负荷与厌氧处理方法、待处理废水的性质、工艺条件如温度和接种污泥的性质等有关。通常,从较低的负荷开始,通过逐渐增加负荷来完成启动过程。例如,当UASB启动时,初始有机负荷通常为(千克力/秒)。当CODCR去除率达到80%或出水挥发性有机酸VFA浓度小于1000毫克/升时,负荷增加到原负荷的50%。如果流出物中的VFA浓度高,则不适宜增加负荷,甚至不适宜适当降低负荷。辽宁CSTR厌氧反应器市场报价厌氧反应器是一种高效的处理有机废水的装置。

高负荷厌氧消化工艺:高负荷厌氧消化是在研究证实可以控制消化池内环境条件的优点后发展起来的。其工艺见图4-9。高负荷消化池的特征是进料含固率高,具有加热和搅拌装置,进料速度稳定,消化稳定性高。高负荷消化池的消化时间为10~15d,约为常规中温厌氧消化时间的1/3,固体负荷提高4~6倍,通过合理的设计和操作,消化池容积可减少30%。高负荷消化池既可用于中温消化过程也可用于高温消化过程,大部分消化池在中温条件下操作,需要的热能较少,过程稳定性更好。如存在难于消化的固体或油脂含量高,可采用高温消化。在高温操作条件下,可提高消化速率、减少消化池体积、增加病原微生物的杀灭率。
厌氧反应器的处理效果可以通过监测出水COD浓度、pH值、气体产生量等指标来评估。厌氧反应器的优点是处理效果好、能耗低、占地面积小、操作简单等。厌氧反应器的缺点是对进水水质要求高、对温度和pH值的控制要求严格、处理效果受到多种因素的影响等。厌氧反应器的应用范围普遍,可以用于处理各种含有高COD有机废水的工业废水,如制药、化工、发酵、食品、造纸等。厌氧反应器的应用还可以与其他处理技术结合使用,如好氧生物处理、物理化学处理等,以提高处理效果。厌氧反应器操作简单,易于维护和管理。
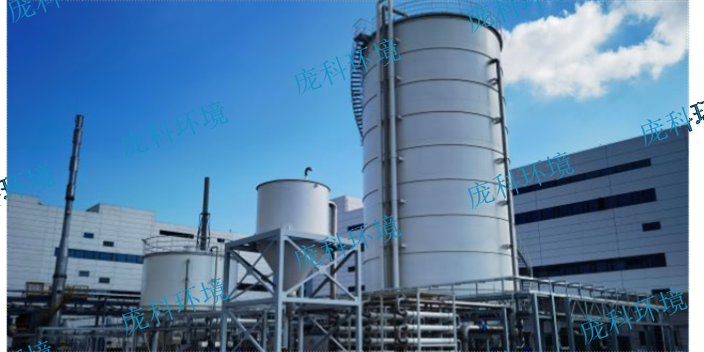
厌氧发酵活性污泥法从解决类似废水的已经运作的厌氧发酵解决建筑物中获得,也可源自江河湖海沼泽间底端、市政工程下水管道及废水集积处等处在厌氧发酵自然环境下的污泥,乃至可以应用好氧活性污泥法的剩下淤泥开展转性塑造,但那样做必须的時间要更长的某些。厌氧化物处理反应器因为微生物增殖缓慢,一般需要的启运时间较长,如果能接种大量的厌氧污泥,可以缩短启动时间。一般接种污泥的数量达到反应器容积的10%~9%,保有值由接种污泥的来源决定。接种量越大,启动时间越短。如果接种污泥中含有大量产甲烷菌,效果会更好。厌氧反应器可以满足不同行业、不同规模的废水处理需求。新疆高盐废水厌氧反应器生产厂家
与好氧反应器相比,厌氧反应器能够更好地处理高浓度有机废水。辽宁CSTR厌氧反应器市场报价
pH值对厌氧处理的影响体现在哪些方面?厌氧微生物对其活动范围内的pH值有一定的要求,产酸菌对pH值的适应范围较广,一般在4.5~8.0之间都能维持较高的活性。而甲烷菌对pH值较为敏感,适应范围较窄,在6.6~7.4之间较为适宜,至佳pH值为7.0~7.2。因此,在厌氧处理过程中,尤其是产酸和产甲烷在一个构筑物内进行时,通常要保持反应器内的pH值在6.5~7.2之间,至好保持在6.8~7.2的范围内。厌氧处理要求的至佳pH值指的是反应器内混合液的pH值,而不是进水的pH值,因为生物化学过程和稀释作用可以迅速改变进水的pH值。反应器出水的pH值一般等于或接近反应器内部的pH值。含有大量溶解性碳水化合物的废水进入厌氧反应器后,会因产生乙酸而引起pH值的迅速降低,而经过酸化的废水进入反应器后,pH值将会上升。含有大量蛋白质或氨基酸的废水,由于氨的形成,pH可能会略有上升。因此,对不同特性的废水,可控制不同的pH值,可能低于或高于反应器所要求的pH值。辽宁CSTR厌氧反应器市场报价