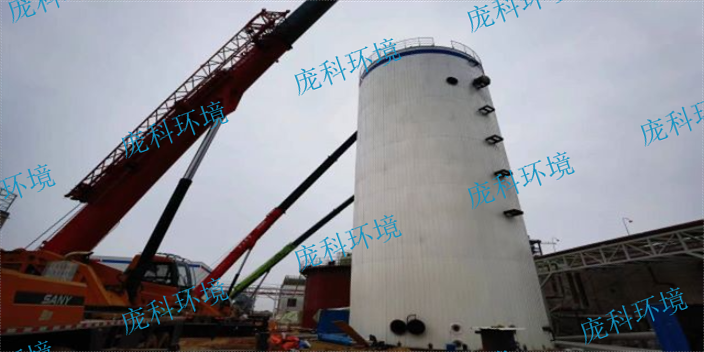
厌氧反应器内出现泡沫、化学沉淀等不良现象的原因是什么?产生泡沫的主要原因是厌氧系统运行不稳定,因为泡沫主要是由于CO2产量太大形成的,当反应器内温度波动或负荷发生突变等情况发生时,均可导致系统运行的不稳定和CO2的产量增加,进而导致泡沫的产生。如果将运行不稳定因素及时排除,泡沫现象一般也会随之消失。在厌氧污泥培养初期,由于CO2产量大而甲烷产量少,也会出现泡沫,随着甲烷菌的培养成熟,CO2产量减少,泡沫一般也会逐渐消失。进水中含有蛋白质是产生泡沫的一个原因,而微生物本身新陈代谢过程中产生的一些中间产物也会降低水的表面张力而生成气泡。厌氧生物处理过程中大量产气会产生类似好氧处理的曝气作用而形成气泡问题,负荷突然升高所带来的产气量突然增加也可能出现泡沫问题。厌氧反应器的应用可以促进资源的合理利用,实现环境保护与经济效益的良性循环。新疆高浓废水厌氧反应器内件

IC塔由下面一个UASB反应器产生的沼气作为提升的内动力,使升流管与回流管的混合液产生一个密度差,实现了下部混合液的内循环,使废水获得强化预处理。上面的第二个UASB对废水进行后处理(或称精处理),使出水达到预期处理要求。由底部的污泥区和中上部的气、液、固三相分离区组合为一体的,通过回流和结构设计使废水在反应区内具有较高的上升流速,反应器内部颗粒污泥处于膨胀状态下厌氧反应器。厌氧反应器的应用前景十分广阔,还有很多待研究和完善的方向。同时,厌氧反应器的运营也需要注意到运行成本和环保效益的平衡,尤其是在高耗能和高排放的工业领域中。对于日益加重的环境污染问题,厌氧反应器在处理有机废弃物、提供可再生能源等方面的绿色应用也将获得更普遍的关注和应用。辽宁全混厌氧反应器一般多少钱厌氧反应器能够在较短的时间内处理大量的废水,高效率、节能降耗。
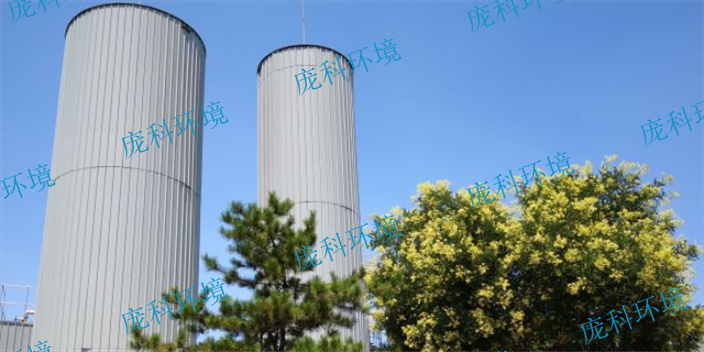
庞科环境作为一家专业的环保设备制造商,拥有丰富的经验和专业的技术团队,可以为客户提供全方面的服务和支持。庞科环境的服务包括设备的设计、制造、安装、调试、培训、维护等,以满足客户的不同需求。庞科环境的设备质量得到了客户的认可和信赖,已经在国内外多个项目中得到了普遍的应用。庞科环境的设备不只具有高效的处理效果和稳定的运行性能,而且还具有占地面积小、能耗低、操作简单等优点。庞科环境的设备还可以根据客户的不同需求进行定制,以满足客户的特殊要求。
常规中温厌氧消化:无加热和没有搅拌的低负荷消化池有时用于高负荷消化池之后,用于脱水前的污泥浓缩。在这种工艺中,初沉污泥被厌氧消化,二级消化池中发生明显的污泥浓缩现象。如果二级处理厂的剩余污泥与初沉污泥混合在一起消化,二级消化池固液分离效果很差。若初沉污泥与剩余污泥混合消化,在消化之前把污泥浓缩至4%~6%,二级消化池内的重力浓缩通常也非常困难。由于这些原因,目前多数设计者避免在剩余污泥消化后用二级消化池来浓缩消化污泥。厌氧反应器的工艺的综合效益表现在环境、能源、生态三个方面。
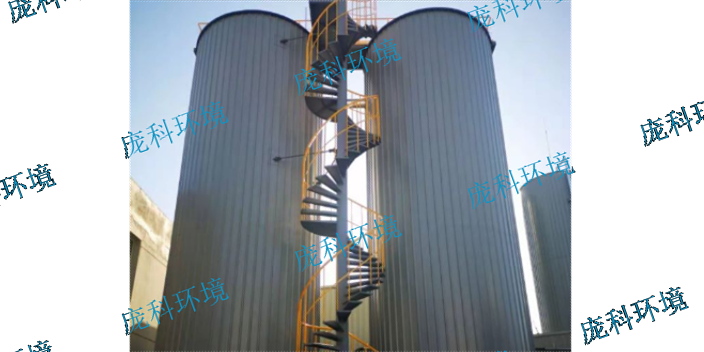
黄酒是江浙一带的传统饮品,但是其生产会产生高浓度的废水,需要采用厌氧技术进行处理。庞科环境的PTC-DCAR双通道厌氧反应器可以有效地处理黄酒废水,降低后续好氧处理的负荷,节省投资和运行费用。通过回收厌氧产生的沼气和颗粒污泥,庞科环境的技术为客户创造了巨大的价值和收益。白酒是人们生活中常见的酒精类饮品,但是其生产会产生高浓度的废水,需要采用厌氧技术进行处理。庞科环境的PTC-DCAR双通道厌氧反应器可以有效地处理白酒废水,降低后续好氧处理的负荷,节省投资和运行费用。通过回收厌氧产生的沼气和颗粒污泥,庞科环境的技术为客户创造了巨大的价值和收益。厌氧反应器采用自动分选、自动破碎、油水渣三相分离工艺。四川新型厌氧反应器哪家价格实惠
厌氧反应器是一种高效、环保的废水处理设备,通过微生物的作用在无氧条件下进行废水的生物降解。新疆高浓废水厌氧反应器内件
由于三相分离器斜壁沉淀区的过流面积在接近水面时,因此上升流速在接近排放点。同时随着流速,污泥絮体在沉淀区可以絮凝和沉淀。累积在三相分离器上的污泥絮体在一定程度上将超过其保持在斜壁上的力,而滑回反应区,这部分污泥又将与进水有机物发生反应。操作人员为确保厌氧反应器正常运行启动,需要注意以下内容:厌氧生物处理厌氧反应器投入运行前,必须进行充水试验和气密性试验。充水试验要求无漏水现象,气密性试验要求池内加压至350mm水柱,稳定15min后压力降低于100mm水柱。在进一步培养和驯化厌氧污泥之前,后清理氮气。新疆高浓废水厌氧反应器内件