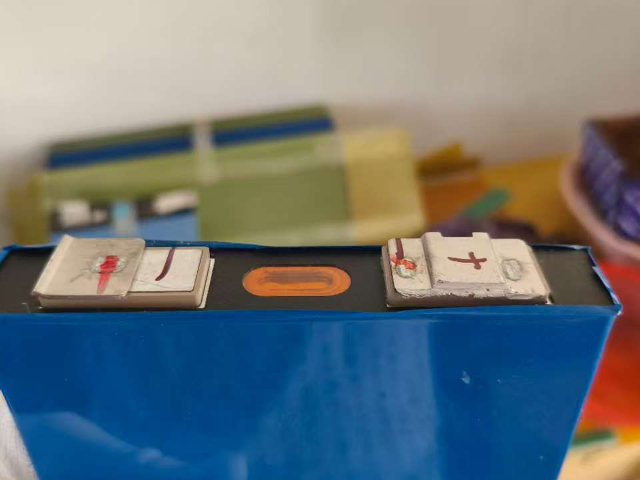
锂电池隔膜表面改性技术及其对界面稳定性的影响隔膜作为正负极间的物理隔离层,其表面性质对电池界面稳定性和安全性有深远影响。商业化聚烯烃隔膜(PE/PP)具有优异的机械强度和闭孔保护功能,但其惰性表面与电极的亲和性差,且对电解液润湿性不佳。表面改性旨在优化这些特性:陶瓷涂层(如Al2O3,SiO2)是广泛应用的技术,通过在隔膜表面涂覆纳米陶瓷颗粒层,提升了隔膜的热稳定性(防止高温收缩导致内短路)、电解液润湿性和与电极的接触紧密度。更深入的功能化改性包括:在涂层中引入具有锂离子传导能力的物质(如LLZO固态电解质颗粒),构建离子传输“快车道”,降低界面阻抗;涂覆具有电负性的聚合物(如PMMA、PVDF-HFP),通过极性基团捕获电解液中的微量水分和HF,净化界面环境;甚至开发单面差异性涂层,正极侧注重抗氧化,负极侧注重促进稳定SEI形成。这些“主动式”隔膜不再是物理屏障。 锂电池智能制造标准化进展。客车锂电池升级
电池材料供应链韧性建设全球锂电池材料供应面临地缘与资源分布不均的挑战。某企业构建"多元供应+技术替代"的双轨策略:与澳大利亚、智利等五国锂矿签订长协,保证锂资源供应;同时开发钠离子电池作为技术备份。在钴资源方面,通过高镍低钴正极材料将钴含量从20%降至5%,并投资刚果金矿山获取权益资源。为应对石墨供应风险,建设年产万吨级人造石墨产线,开发硅基替代材料。这套体系确保在任一资源断供时,都能维持6个月以上的生产需求。101.电池梯次利用技术规范退役动力电池梯次利用需建立严格技术标准。某机构制定的分级标准将退役电池分为A、B、C三级:A级电池容量保持率>80%,可用于低速车、备用电源;B级电池容量保持率60%-80%,适用于储能等温和场景;C级电池需拆解回收。检测流程包含外观检查、充放电测试、内阻测量等12个项目,通过率约65%。重组环节要求使用原品牌电芯,配置新一代BMS,并完成200次循环验证。符合标准的梯次利用电池成本可比新电池低40%,实现经济效益与环保效益的统一。 电动车锂电池替换锂电池热失控传播路径与阻断技术系统性研究。
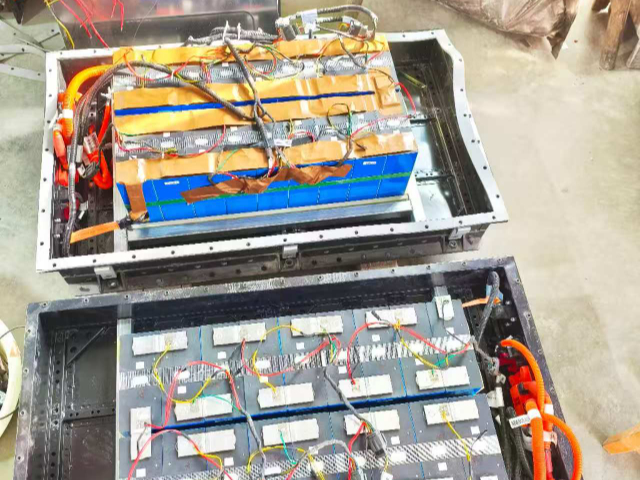
锂电池无线传感网络技术在电池包内部状态监测中的探索为了更、直接地获取电池包内部的状态信息,避免传统BMS依赖外部端电压和少量温度点的局限,无线传感网络(WSN)技术被引入电池包内部。这些微型化的传感器节点被布置在关键位置(如模组中间、可能的热点区域),能够测量每个电芯的电压、其表面的局部温度、甚至利用微型MEMS传感器监测压力或气体成分。节点通过低功耗无线协议(如ZigBee、BLE或专有协议)将数据发送至主控单元。其技术挑战包括:传感器节点的供能(可能采用从被测电芯取电或能量收集技术);无线信号在金属封装环境下的可靠传输;节点的长期稳定性与耐高温、耐振动性能;以及海量数据的实时处理与价值挖掘。一旦实现,这套系统能构建电池包内部的“数字孪生”,实现热失控的极早期预警(通过探测局部过热或产气)、精细评估电芯间的一致性、并为基础科学研究提供前所未有的高时空分辨率数据,是下一代智能电池包的重要使能技术。
电池能量密度提升路径电池能量密度提升依赖材料与结构创新并行。材料层面,高镍正极容量从180mAh/g提升至220mAh/g,硅碳负极容量从420mAh/g提升至800mAh/g;结构层面,CTP技术使体积利用率从40%提升至60%,质量能量密度随之提高。某实验室研发的锂金属电池能量密度达500Wh/kg,但循环寿命200次,尚处研发阶段。产业界预计,2030年量产电池能量密度将达400Wh/kg,2050年有望突破500Wh/kg。115.电池快充技术极限探析电池快充受锂离子迁移速率与热管理能力限制。目前4C充电(15分钟20%-80%)已成为车型标配,6C充电(10分钟20%-80%)开始试点。实现更高倍率充电需突破三大瓶颈:开发低阻抗电极结构,减少离子迁移路径;优化电解液配方,提高离子电导率;强化热管理系统,确保温升可控。某企业试验中的超快充方案采用接触式冷却,充电倍率达8C,但成本是常规方案的3倍。预计2027年,6C充电将成为主流,充电时间进入个位数分钟时代。 固态电池产业化关键技术突破与挑战。
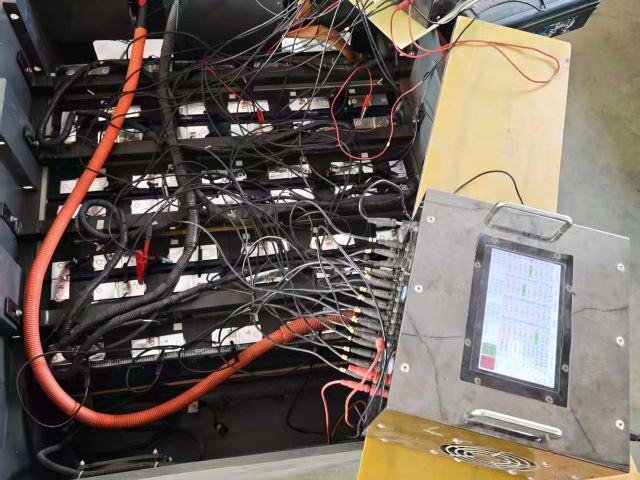
快充电池的热管理技术突破4C以上快充技术的实现离不开先进的热管理方案。某企业开发的"微通道三维冷却系统"在电芯两侧布置0.5mm厚的微通道冷却板,冷却液直接与电芯表面接触,导热效率比传统方案提升3倍。系统采用分区控制策略,在快充时根据电芯温度差异动态调整各区域冷却强度,将电芯间比较大温差控制在3℃以内。配套开发的相变材料导热垫能在电芯温度超过45℃时吸收热量,延缓温升。实测数据显示,该方案支持电池在25分钟内完成10%-80%充电,且最高温度始终维持在48℃以下,循环1000次后容量保持率仍达88%。 电池材料界面反应机理与原位研究技术。附近锂电池重组
锂枝晶生长动力学模型与抑制方法的进展.客车锂电池升级
锂电池制造中电极浆料分散工艺的科学与工程实践电极浆料制备是锂电池制造的起点,其分散均匀性直接决定了电池的一致性与终性能。该过程是一个复杂的固-液-气多相混合体系,涉及颗粒解团聚、润湿、稳定等多个物理化学过程。以正极浆料为例,其将活性物质、导电剂(如SP、CNT)、粘结剂(如PVDF)分散于NMP溶剂中。关键的工艺控制点包括:加料顺序与速度,通常采用“干混-湿法”工艺,即先将活性物质与导电剂干混均匀,再加入粘结剂溶液,以避免导电剂被粘结剂包裹形成“胶囊化”效应;搅拌的剪切速率与时间,需要足够高的能量打破纳米级导电剂的团聚网链,使其均匀搭建成导电网络,但又不能过高导致材料晶体结构损伤或浆料温度失控。先进的双行星搅拌机通过实时监测浆料粘度和扭矩,可实现工艺参数的闭环优化。终,高质量的浆料应表现为粘度稳定、无沉降、流平性好,其涂布出的极片才能保证离子和电子的高效传导路径,这是制造高性能锂电池的基石。 客车锂电池升级
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!