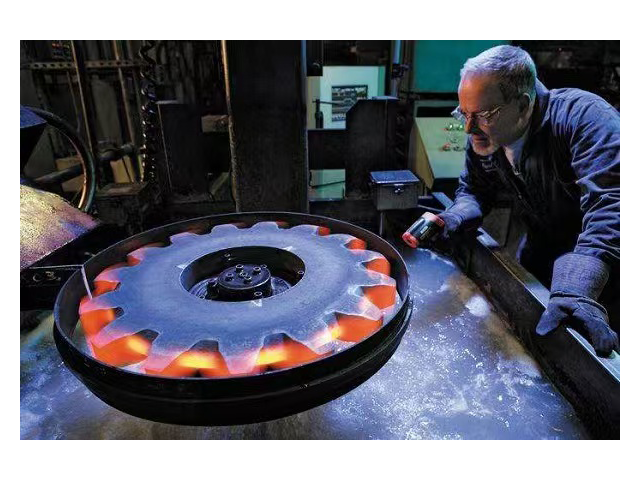
淬火开裂是热处理比较头疼的问题之一,原因往往是多方面的,材料、加热、冷却、工件结构都有可能沾边,淬火液只是其中的一个因素。把责任全推到淬火液身上不公平,但淬火液确实可以通过参数调整来降低开裂风险。材料淬透性太好而工件截面又薄,用冷速偏快的介质就容易裂;高碳钢水淬本身风险就大,如果淬火液浓度偏低,低温冷速降不下来,裂纹更是在所难免。遇到批量开裂的时候,排查顺序一般是先看材料有无混料、组织是否正常,再看加热温度和时间是否正确,接着检查淬火液浓度和液温是否在工艺要求范围内,然后再做冷却曲线测试看介质本身有没有劣化。有的时候,就只是液槽里的浓度不知不觉降了几个点,这个看似很小的变化就足以让原本安全的工艺变成危险工艺。众有大成(南京)新材料有限公司在处理淬火裂纹的协助分析中,会从介质状态入手配合客户进行系统性排查,帮助锁定裂纹产生的直接原因并给出调整方向。冷轧钢件热处理水溶性淬火液,抑制表面锈蚀,工件淬火短期存放不易生锈返锈。河南浅层渗碳件水溶性淬火液出口
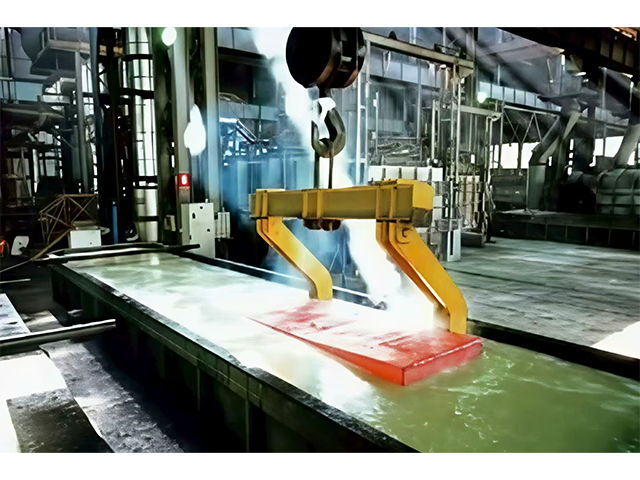
水性淬火液作为热处理领域绿色替代型工艺介质,正在越来越多的生产场景中替代传统淬火油,化解油品带来的消防安全、车间油烟污染等现实问题。以PAG类为**的水性淬火介质依靠逆溶析出特性,在工件高温进入槽液时于金属表面形成高分子薄膜,通过膜层的厚薄变化自主调节冷却速率,以此平衡淬硬能力与防开裂性能,弥补清水淬火冷却过快易裂、淬火油冷却能力不足的短板。实际生产中可以通过改变稀释浓度灵活调整冷却速度,浓度越低整体冷却越快,更适配低碳钢、低合金钢厚大件解决心部淬硬不足;提升浓度则可以放缓冷却节奏,降低合金钢工件的开裂变形。整套介质体系兑水使用,不会被明火引燃,作业环境不会产生大量油烟废气,更加适配管控严格的生产厂区。但水性淬火液对现场运维管理有着明确要求,水质硬度、槽液温度、铁屑杂质混入都会影响冷却性能。需要定期管控液温、检测浓度,做好过滤除渣工作。工件淬火之后表面无油膜附着,便于后续清洗、发黑等工序。该类介质更偏向碳钢、低合金钢,对于部分高碳、高合金钢,需要提前做工艺验证,避免出现淬火裂纹,合理划定适用边界才能充分发挥水基淬火介质的工艺优势。 河南浅层渗碳件水溶性淬火液出口水溶性淬火液搅拌循环状态下性能稳定,连续作业不会出现冷却效果忽高忽低。
水溶性淬火液的日常维护直接决定其使用寿命与淬火质量一致性。浓度管控是首要任务,建议每班使用折光仪或粘度法检测,建立浓度与折光系数对照曲线,避免因水分蒸发导致浓度过高引起冷速过慢,或因带出损耗导致浓度偏低引发硬度不足和淬裂。pH 值应维持在厂家推荐区间,偏酸会加速聚合物降解,偏碱则可能影响铝合金等两性金属的淬火外观。杂油和固体颗粒污染是槽液老化的主要元凶,需配置撇油器去除浮油,定期使用高速离心或精密过滤除去氧化皮碎屑。当夏季气温升高时,需警惕微生物滋生引起槽液发臭和 pH 骤降,适时添加环保型杀菌剂。建议建立槽液维护台账,记录每次补水、补液、检测数据与异常情况,当冷却特性曲线偏离初始基准超过允许偏差时,即使外观正常也应计划性整槽更换,以杜绝批量淬火质量事故。
用盐水和碱水淬火在一些老厂还有沿用,成本确实低,配一槽花不了多少钱,但这类介质的冷却曲线基本不可调,冷却速度在低温区骤升,开裂倾向大,而且对工件和设备的腐蚀性强。换成水溶性淬火液,成本肯定是往上走的,但这个成本的增加能不能被废品率的降低和后续清理费用的减少所覆盖,需要具体算一下。盐水淬出来的工件,表面有一层盐霜,回火前必须洗干净,否则炉膛腐蚀厉害,清洗废水含盐也要处理。水溶性淬火液虽然也有清洗要求,但聚合物残留相对容易处理,而且对炉膛基本没有腐蚀。把清洗用水量、废水处理成本、设备维护成本、工件报废损失这些科目都摆出来,水溶性淬火液综合性价比的体现会更清楚。对于那些产品附加值较高、对裂纹低容忍的工件来说,这种切换带来的价值更明显。众有大成(南京)新材料有限公司可以帮助客户做淬火介质切换的综合成本对比分析,从质量、效率和长期维护投入等角度评估更换介质的实际效益。工业水溶性淬火液稀释使用便捷,可调控冷却速度,满足批量金属热处理生产需求。
渗碳件淬火用哪种介质,取决于渗碳层的深度、工件的截面尺寸以及心部硬度的要求,不是所有渗碳件都适合用同一种水溶性淬火液。深层渗碳的齿轮,齿面含碳量高,淬透性好,油淬就能获得不错的表面硬度,但心部硬度有时提不上去;换成冷速适中的水溶性淬火液,可以在不裂的前提下把心部铁素体含量降下来,提升整体强度。浅层渗碳件情况反过来了,渗碳层很薄,如果冷却太剧烈,表面和心部的体积变化差异大,容易在渗层与基体结合处产生微裂纹,这时候对淬火液低温阶段的冷速控制要求更精细。针对这类零件,选水溶性淬火液时不能只看高温冷速,更要关注对流阶段的冷却缓和程度,浓度通常也会比常规件调得偏高一些。工艺制定时把渗碳、缓冷、重新加热淬火这条路线走通,配合合适的淬火液浓度和温度,渗碳件的变形和硬度均匀性可以同时照顾到。众有大成(南京)新材料有限公司对渗碳件的淬火介质选型有系统分析,能够根据渗碳工艺参数推荐适配的水溶性淬火液浓度及使用条件。淬火液的冷却速率要和工件材质匹配,以便于达到预期效果。江西锻件调质处理水溶性淬火液作用
水性淬火液,替代油淬新工艺。河南浅层渗碳件水溶性淬火液出口
淬火液的搅拌看起来是个粗活,但对冷却均匀性的影响很精细。静止的液体在工件表面形成蒸汽膜后,热量只能通过膜层传导,速度慢且不稳定,工件不同方位与液体的接触状态不一样,出来的硬度和变形就散差大。合理的搅拌能迅速破坏蒸汽膜,把液体持续不断地送到工件表面,让热量以更快的速度被带走。搅拌方式、搅拌器位置和速度都有讲究。螺旋桨搅拌形成的流向要能让液体从下往上穿过工件堆放区域,避免出现死区。搅拌速度不是越快越好,太快了会在液面形成漩涡,把空气卷进去,反而引起局部气缚,造成冷却不均。有时候硬度不均的毛病,改一下搅拌器的转速或者调整一下料框的摆放方向就能改善。对于没有配备循环搅拌的简易淬火槽,靠人工上下提动工件也能起到类似作用,但劳动强度大且一致性难以保证,有条件的还是建议上机械搅拌。众有大成(南京)新材料有限公司在协助客户优化淬火槽工艺时,会根据槽体结构和工件特点给出搅拌方式的改进建议,帮助提升槽内冷却的一致性。河南浅层渗碳件水溶性淬火液出口