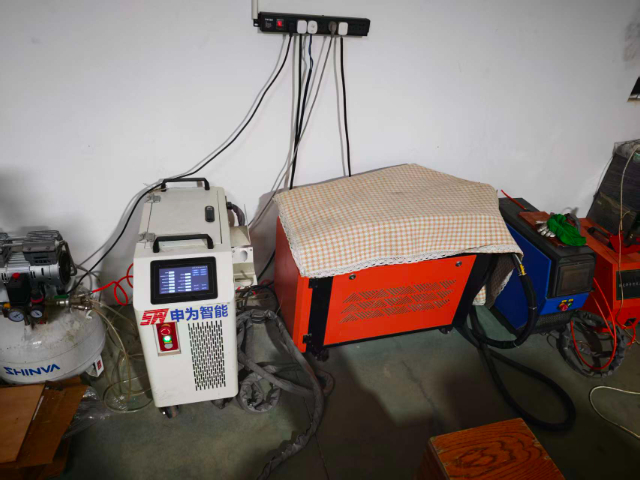
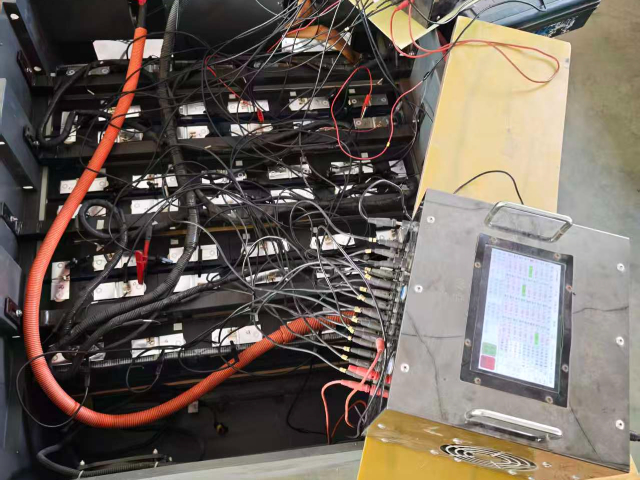
电瓶车电池组材料选择与工艺优化电瓶车电池组的材料选择直接影响产品性能和成本。箱体材料比较了铝合金、工程塑料和复合材料,终选择6061铝合金,兼顾强度、重量和成本。密封材料选用硅橡胶,在-50°C至200°C范围内保持弹性。连接器选用AMP系列,防护等级达到IP67。在工艺方面,激光焊接取代传统锡焊,提升连接可靠性和生产效率。采用自动化涂胶设备,确保密封胶均匀性和一致性。组装过程使用扭矩电动工具,精确控制紧固力矩。导线压接使用全自动设备,实时监测压接质量。这些材料和工艺的选择经过充分验证,确保产品在批量生产时保持稳定的质量水平。 电瓶车电池成本分析与优化路径。长续航电瓶车电池更换厂
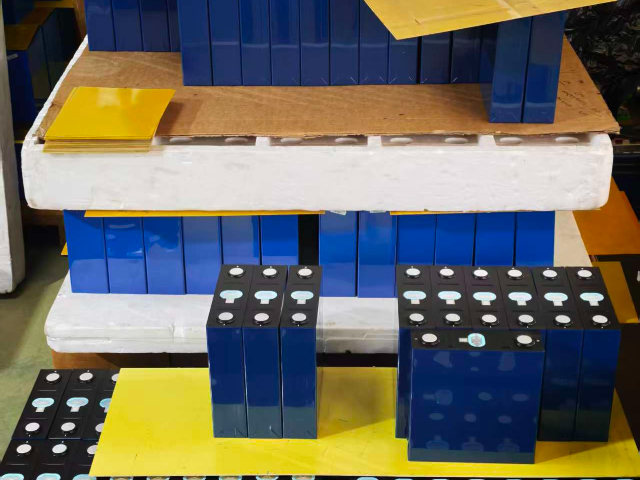
电瓶车电池组振动疲劳分析与优化电瓶车电池组在行驶过程中承受着复杂的振动载荷,需要进行详尽的振动疲劳分析。首先通过实验测量获取电瓶车在实际路况下的振动谱,包括城市道路、乡村道路和越野路况。建立电池组的有限元模型,进行模态分析获取其固有特性。然后进行随机振动分析,计算关键部位的应力功率谱密度。基于Miner累积损伤理论,结合材料的S-N曲线,预测电池组的疲劳寿命。分析发现,电芯与端板的连接处、箱体吊耳安装点等位置是疲劳敏感区域。针对这些问题进行结构优化:在电芯间填充硅胶缓冲材料,优化吊耳的结构形式,在应力集中区域增加圆角过渡。通过振动台实验验证优化效果,进行加速振动试验,模拟10万公里的使用工况。测试过程中监测结构动态响应,检查紧固件松动情况和材料疲劳裂纹。经过多轮优化,确保电池组在整个设计寿命期内不会因振动疲劳导致失效。此外,还需要考虑温度变化对材料疲劳性能的影响,建立温度-振动耦合的疲劳分析模型。 相城区48v电瓶车电池供应商家电瓶车电池组热管理系统设计。
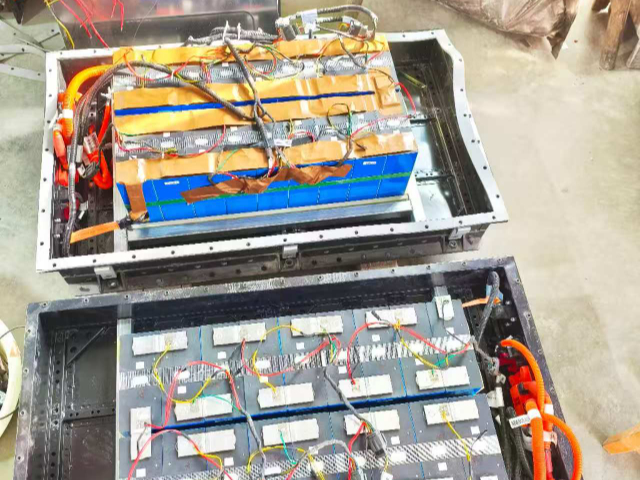
电瓶车电池组热管理系统的精细化设计电瓶车电池组热管理系统需要实现精细的温度控制,确保电池在比较好温度区间工作。首先通过计算流体动力学分析,优化流道设计,确保每个电芯表面都能得到均匀冷却。在高温环境下,液冷系统通过制冷剂循环带走热量,冷却板采用微通道设计提升换热效率。在低温环境下,PTC加热系统分区域控制,减少能耗。温度传感器的布置经过优化,在热失控可能发生的区域增加监测点。控制系统采用分层管理策略,底层基于PID算法实现快速响应,上层基于模糊逻辑实现智能决策。创新性地引入相变材料,在电芯间布置石蜡基复合材料,在温度升高时吸收热量,延缓温升。通过台架测试验证系统性能,在45℃环境温度下,确保电池组持续大功率放电时最高温度不超过45℃,电芯间温差控制在3℃以内。这套系统提升了电池组的环境适应性和使用寿命。此外,还需要考虑系统能耗优化,在保证散热效果的前提下降低辅助系统功耗。
电瓶车电池组智能制造系统电瓶车电池组智能制造系统实现全流程自动化。生产线采用工业机器人完成上下料、装配等作业。视觉检测系统对每个工位进行100%质量监控。智能物流系统通过AGV实现物料自动配送。数字孪生平台实时映射生产状态,优化调度策略。制造执行系统收集分析生产数据,持续改进工艺。通过智能制造升级,生产效率提升3倍,产品一致性达到,人工成本降低60%。电瓶车电池组可靠性工程电瓶车电池组可靠性工程采用系统化方法提升产品耐久性。首先通过FMEA分析识别200多个潜在故障模式,制定相应改进措施。加速寿命试验模拟10年使用工况,包括温度循环、机械振动和电应力加载。可靠性增长模型跟踪产品失效率变化趋势,指导改进方向。通过元器件降额设计、冗余设计和环境防护设计,提升固有可靠性。实施这些措施后,产品MTBF达到50000小时,年失效率低于,达到行业前列水平。 电瓶车电池管理系统核心算法优化。
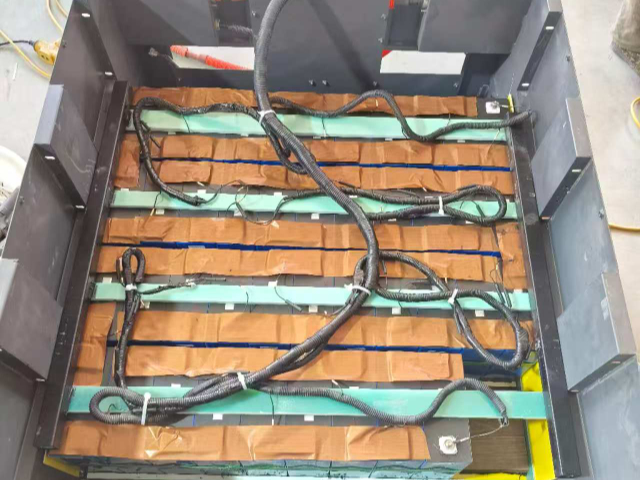
电瓶车电池组电磁兼容性设计与测试电瓶车电池组作为大功率电力电子设备,其电磁兼容性设计至关重要。首先分析电池组内主要电磁干扰源,包括BMS的开关电源、主动均衡电路和大电流充放电回路。采用多层PCB设计,严格区分模拟地层和数字地层,避免共地干扰。信号线采用差分传输方式,电源线加装共模扼流圈。箱体设计保证良好的导电连续性,所有接缝处使用电磁密封衬垫。电缆布线避免平行走线,敏感信号线与功率线保持足够距离。在软件层面,对PWM控制信号进行展频处理,降低特定频率的发射强度。测试阶段依据CISPR25标准,在电波暗室中进行辐射发射测试,使用近场探头定位干扰源。同时进行辐射抗扰度和大电流注入测试,确保系统在强电磁环境下正常工作。通过迭代优化,使电池组满足Class3等级的电磁兼容要求,保证不会干扰车辆其他电子系统,同时自身具备足够的抗干扰能力。 电瓶车电池组快速充电技术。周边家用电瓶车电池升级
电瓶车电池组能量回收系统。长续航电瓶车电池更换厂
电瓶车电池组循环经济与回收利用体系电瓶车电池组循环经济体系涵盖设计、使用到回收的全生命周期。在设计阶段就考虑可拆卸性,采用模块化架构和标准化接口。使用阶段通过智能运维比较大化电池价值,延长使用寿命。退役电池经过精细评估后分级处理:A级电池直接梯次利用于储能等领域;B级电池修复后继续使用;C级电池拆解回收有价值材料。回收环节采用绿色湿法冶金工艺,锂、钴、镍等有价金属回收率超过98%。通过建立电池身份编码系统,实现全生命周期溯源管理。该体系使电池组全生命周期成本降低40%,资源利用率提升至95%,真正实现绿色循环发展。 长续航电瓶车电池更换厂
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!