电瓶车电池组智能包装设计电瓶车电池组的智能包装设计兼顾保护性和便利性。通过跌落仿真分析,优化包装箱结构,在1.2米跌落测试中保证电池完好。包装材料选用可降解蜂窝纸板,内部采用形状记忆泡沫,提供比较好缓冲效果。智能标签实时记录运输过程中的温湿度、冲击等数据。包装箱设计为可折叠结构,回收再利用次数超过10次。通过标准化设计,包装效率提升30%,仓储空间节省40%。这套环保智能的包装方案不*确保产品安全运输,也降低了物流成本。 电瓶车电池组防霉防腐蚀设计。周边老年代步电瓶车电池置换
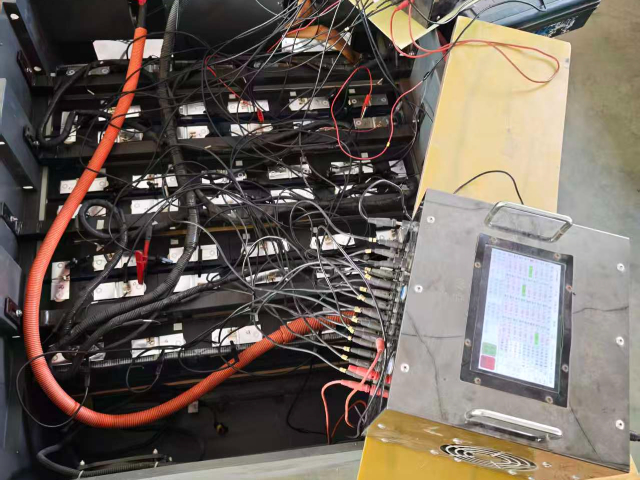
电瓶车电池组热管理系统的精细化设计电瓶车电池组热管理系统需要实现精细的温度控制,确保电池在比较好温度区间工作。首先通过计算流体动力学分析,优化流道设计,确保每个电芯表面都能得到均匀冷却。在高温环境下,液冷系统通过制冷剂循环带走热量,冷却板采用微通道设计提升换热效率。在低温环境下,PTC加热系统分区域控制,减少能耗。温度传感器的布置经过优化,在热失控可能发生的区域增加监测点。控制系统采用分层管理策略,底层基于PID算法实现快速响应,上层基于模糊逻辑实现智能决策。创新性地引入相变材料,在电芯间布置石蜡基复合材料,在温度升高时吸收热量,延缓温升。通过台架测试验证系统性能,在45℃环境温度下,确保电池组持续大功率放电时最高温度不超过45℃,电芯间温差控制在3℃以内。这套系统提升了电池组的环境适应性和使用寿命。 本地60v电瓶车电池供应商家电瓶车电池组状态预估算法研究。
电瓶车电池组人机工程学设计电瓶车电池组的人机工程学设计重点关注用户的使用体验。通过三维人体扫描数据,分析不同身高人群的提握姿势,优化电池把手形状和位置。重量分布经过精心计算,确保单人搬运时重心稳定,比较大提握力不超过25kg。外壳表面采用防滑纹理设计,即使用户手部潮湿也能稳固抓握。插接机构设计为盲插结构,通过声光反馈提示连接状态。显示界面采用高对比度OLED屏幕,在强光下仍可清晰读取信息。通过可用性测试收集用户反馈,迭代优化设计细节。终方案使电池拆装时间缩短至30秒以内,操作不适感降低60%,极大提升了用户的使用便利性。
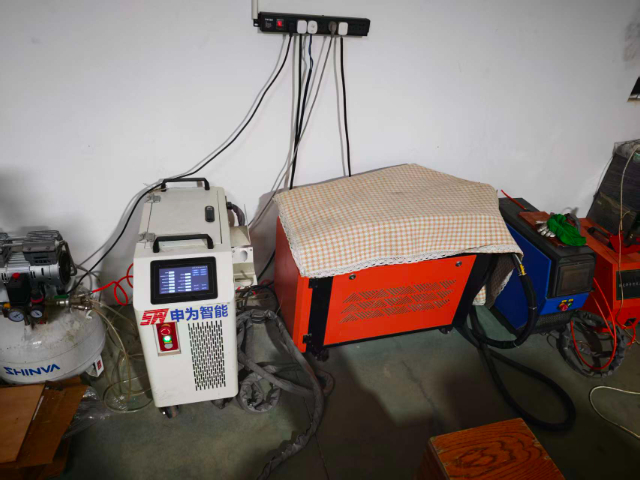
电瓶车电池包智能制造工艺电瓶车电池包的智能制造生产线包含电芯分选、模块组装、系统集成等工序。电芯通过自动分选设备,按照电压、内阻等参数进行精细配组,确保各并联支路的一致性。激光焊接工艺替代传统锡焊,焊接强度提升50%以上。自动化生产线采用六轴机器人完成电芯抓取、定位和组装作业,视觉定位系统确保安装精度达到±。在线检测系统对每个焊接点进行实时质量监控,通过X-ray检测内部虚焊问题。通过EOL测试站对成品电池组进行完整性能测试,数据自动上传至MES系统。这种智能制造模式使产品不良率降至,生产效率提升3倍,同时大幅降低人工成本。电瓶车电池状态估计算法创新电瓶车电池状态估计算法融合开路电压法、安时积分法和自适应卡尔曼滤波技术。系统通过开路电压法获取初始SOC值,在运行过程中采用安时积分法进行实时计算,同时利用扩展卡尔曼滤波算法校正累积误差。创新性地引入电化学阻抗谱(EIS)技术,通过分析电池阻抗特性来估算SOH状态。算法还考虑温度、老化等因素的影响,建立多参数补偿模型。通过大数据分析数千组电池运行数据,训练出精细的寿命预测模型。这套算法可使SOC估算误差小于3%,SOH估算误差小于5%。 电瓶车电池组噪声振动控制。
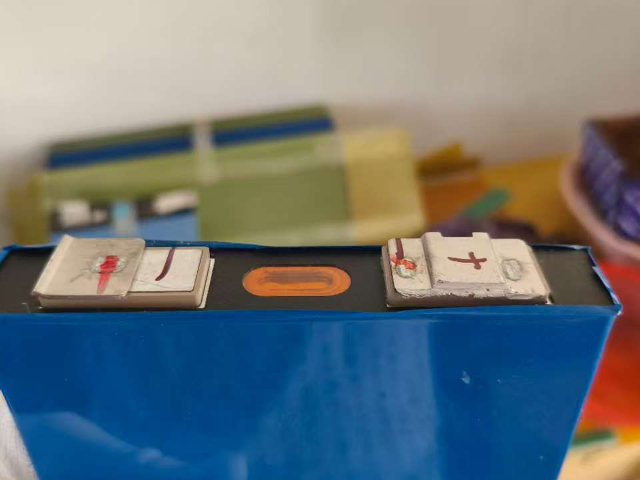
电瓶车电池组材料选择与工艺优化电瓶车电池组的材料选择直接影响产品性能和成本。箱体材料比较了铝合金、工程塑料和复合材料,终选择6061铝合金,兼顾强度、重量和成本。密封材料选用硅橡胶,在-50°C至200°C范围内保持弹性。连接器选用AMP系列,防护等级达到IP67。在工艺方面,激光焊接取代传统锡焊,提升连接可靠性和生产效率。采用自动化涂胶设备,确保密封胶均匀性和一致性。组装过程使用扭矩电动工具,精确控制紧固力矩。导线压接使用全自动设备,实时监测压接质量。这些材料和工艺的选择经过充分验证,确保产品在批量生产时保持稳定的质量水平。 电瓶车电池冬季性能优化技术研究。周边老年代步电瓶车电池费用是多少
电瓶车电池智能预警系统设计研究。周边老年代步电瓶车电池置换
电瓶车电池组智能制造与数字化工厂电瓶车电池组智能制造采用工业4.0架构,构建数字化工厂。生产线配置36个自动化工作站,通过5G网络实现设备互联。智能物流系统采用AGV与立体仓库协同作业,实现物料精细配送。质量控制系统部署机器视觉检测设备,对128个关键质量特征进行100%在线检测。数字孪生平台实时映射生产状态,通过大数据分析预测设备故障。制造执行系统集成ERP、PLM等系统,实现全流程数字化管理。通过智能制造升级,生产线自动化率达到95%,产品直通率提升至99.8%,产能提升3倍的同时,运营成本降低35%。该数字化工厂已成为行业智能制造的新。 周边老年代步电瓶车电池置换
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!