电瓶车电池防水防尘关键技术电瓶车电池的防水防尘性能直接关系到使用安全,目前主流产品要求达到IP67防护等级。电池箱体采用超声波焊接工艺,密封条采用硅橡胶材料,在-40℃至125℃范围内保持弹性。接线端子采用灌封工艺,使用环氧树脂胶完全密封。泄压阀设计尤为关键,采用聚四氟乙烯薄膜,在内部压力超过20kPa时自动开启泄压。在结构设计上,采用迷宫式防水结构,防止水沿接口缝隙渗入。所有金属件都经过纳米涂层处理,防止盐雾腐蚀。通过气压衰减法进行100%在线检测,确保每个电池组都达到设计防护要求。这些技术的应用使电瓶车电池能够适应各种恶劣天气条件,扩展了使用场景。 电瓶车电池组智能散热系统。附近48v电瓶车电池成本价
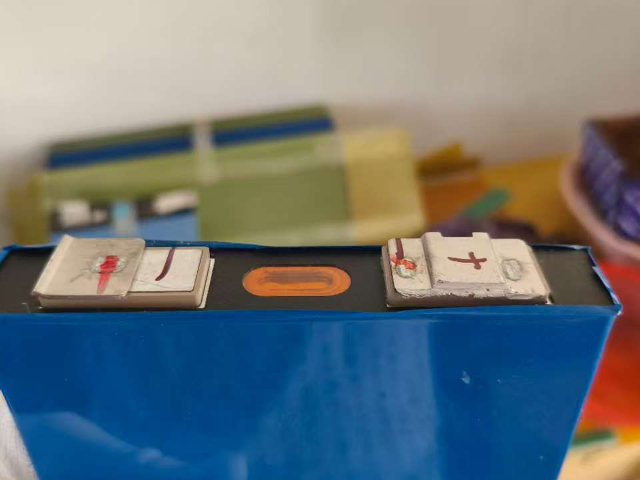
电瓶车电池组智能制造系统电瓶车电池组智能制造系统实现全流程自动化。生产线采用工业机器人完成上下料、装配等作业。视觉检测系统对每个工位进行100%质量监控。智能物流系统通过AGV实现物料自动配送。数字孪生平台实时映射生产状态,优化调度策略。制造执行系统收集分析生产数据,持续改进工艺。通过智能制造升级,生产效率提升3倍,产品一致性达到,人工成本降低60%。电瓶车电池组可靠性工程电瓶车电池组可靠性工程采用系统化方法提升产品耐久性。首先通过FMEA分析识别200多个潜在故障模式,制定相应改进措施。加速寿命试验模拟10年使用工况,包括温度循环、机械振动和电应力加载。可靠性增长模型跟踪产品失效率变化趋势,指导改进方向。通过元器件降额设计、冗余设计和环境防护设计,提升固有可靠性。实施这些措施后,产品MTBF达到50000小时,年失效率低于,达到行业前列水平。 附近老年代步电瓶车电池一般多少钱电瓶车电池防水防尘关键技术研究与应用。
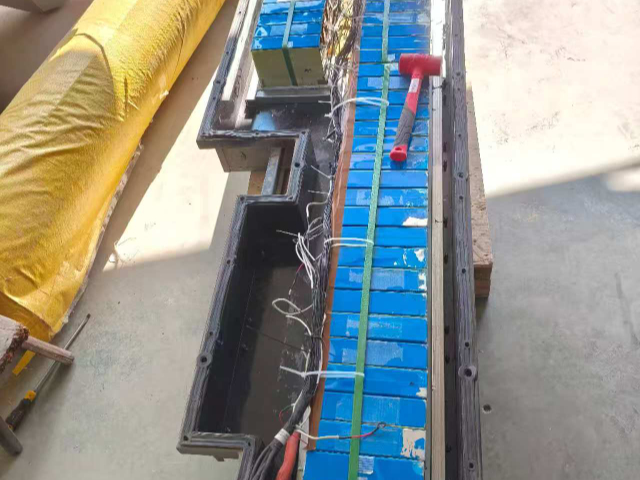
电瓶车电池组售后服务与技术支持体系电瓶车电池组的售后服务需要建立完善的技术支持体系。首先开发诊断设备,可快速读取电池运行数据,分析故障原因。建立三级维修体系:授权服务点处理常见故障,区域维修中心处理复杂问题,工厂技术支持处理疑难杂症。维修人员经过系统培训,掌握电池安全知识和维修技能。建立备件管理系统,确保维修配件的及时供应。远程支持系统通过物联网技术实现故障预警和远程诊断。用户可通过多种渠道获得服务支持,包括热线电话、在线客服和现场服务。通过客户满意度调查持续改进服务质量,确保用户获得质量的服务体验。
电瓶车电池组无线管理系统的创新架构电瓶车电池组无线管理系统采用分布式架构设计,每个电池模块配备的微处理器和无线通信模块。系统基于ZigBee和BLEMesh混合组网技术,构建覆盖整个电池组的多跳自组织网络。主控单元通过网关与各从节点保持实时通信,采集电压、温度等关键参数。在数据传输层面,采用时分多址技术避免信道,确保数据传输的实时性。系统创新性地引入软件定义网络概念,可根据网络状态动态调整路由策略。电源管理采用能量收集技术,从电池采样回路获取微弱电能,实现从节点的自供电。安全机制包含双向认证和数据加密,防止未授权访问。系统支持OTA远程升级,可在线更新固件优化性能。通过大量组网测试验证,在复杂电磁环境下通信成功率超过,系统平均功耗控制在5mW以内,完美解决了传统线束系统的可靠性和维护性问题。 电瓶车电池组智能充电网络。
电瓶车电池组创新材料与应用研究电瓶车电池组材料创新聚焦提升性能与降低成本。正极材料采用纳米级包覆与梯度掺杂技术,使循环寿命突破3000次。负极材料使用硅碳复合材料,容量提升至450mAh/g。隔膜升级为三层复合陶瓷涂层,闭孔温度降低至130℃。电解液开发新型锂盐与功能添加剂组合,工作温度范围拓宽至-40℃~80℃。箱体材料采用长纤维增强热塑性复合材料,冲击强度提升50%。连接器使用高导电铜合金,接触电阻降低25%。这些创新材料的应用使电池组综合性能达到新的高度,同时成本持续降低,为电瓶车普及奠定基础。 电瓶车电池组模块化设计研究。附近72v电瓶车电池现货
电瓶车电池快速更换系统设计与运营模式。附近48v电瓶车电池成本价
电瓶车电池组环保材料与绿色制造电瓶车电池组的环保设计贯穿材料选择到制造全过程。箱体材料选用再生铝合金,相比原生材料降低能耗95%。密封件采用生物基橡胶,在自然环境下可生物降解。连接器使用无卤阻燃材料,避免有毒物质释放。在制造环节,激光焊接取代传统弧焊,减少烟尘排放90%以上。涂装工序采用水性涂料,VOC排放降低至50g/m²以下。组装过程使用无铅焊料,确保产品符合RoHS标准。建立完善的废弃物回收体系,生产废料回收率超过98%。通过生命周期评估显示,采用绿色制造方案后,单个电池组的碳足迹降低35%,水资源消耗减少40%。产品获得EPD环境产品声明认证,为消费者提供可量化的环保指标。这种绿色制造模式不*保护环境,也提升了产品的市场竞争力。 附近48v电瓶车电池成本价
萨菲罗斯(苏州)新能源科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的能源行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**萨菲罗斯供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!