技术创新体系的构建与完善是葵花盘生物碱产业持续发展的。目前,已形成了以企业为主体、科研机构为支撑、产学研相结合的技术创新体系。企业根据市场需求提出研发方向,科研机构发挥技术优势开展基础研究和应用研究,双方通过合作实现技术成果的快速转化。同时,加大对科研项目的资助力度,搭建公共研发平台,为企业和科研机...
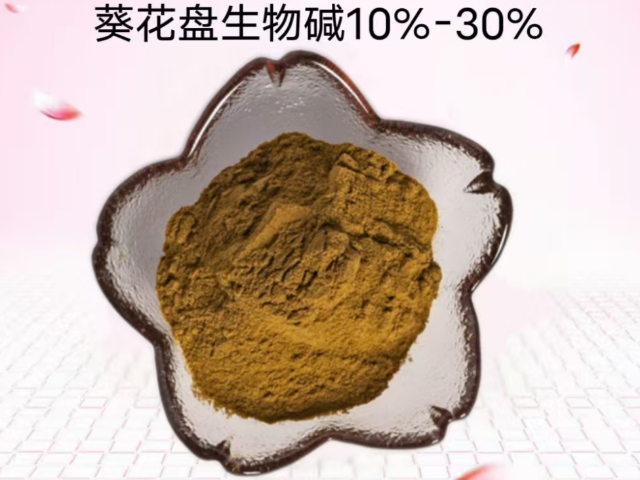
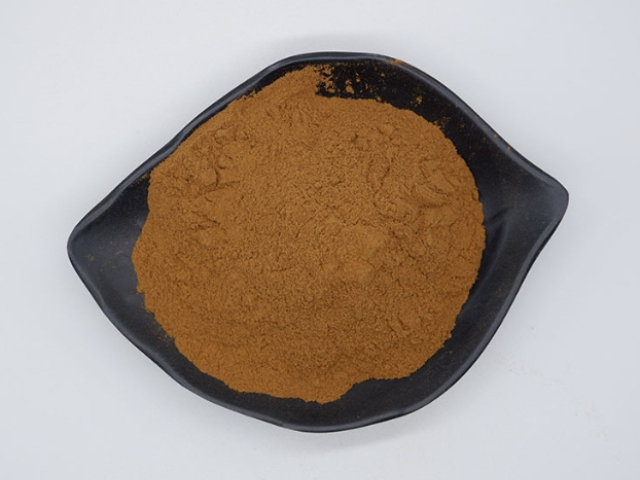
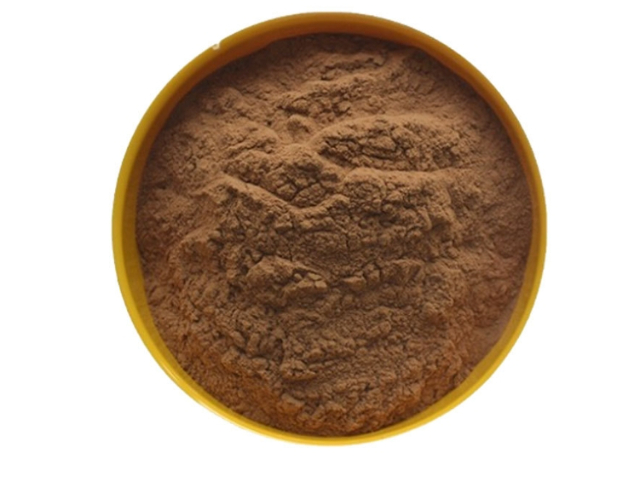
葵花盘生物碱基本参数
- 品牌
- 西安金萃坊
- 产品名称
- 葵花盘生物碱
- 有效成分含量
- 10%-30%
- 保存期限
- 24个月
葵花盘生物碱企业商机
绿色低碳技术的集成应用推动产业实现 "双碳" 目标。某生产基地构建的低碳生产体系,采用太阳能光伏板提供 30% 的电力需求,年发电量 120 万度;提取工艺采用热泵技术回收余热,节能率达 25%;废水处理产生的沼气用于发电,年减排 CO₂8000 吨。通过碳足迹核算,产品单位碳排放从 5 吨 CO₂/ 吨降至 2 吨,达到国际先进水平。循环经济模式进一步深化,除传统的残渣制肥外,开发了生物碱提取 - 木质素制备 - 生物基材料的产业链,利用提取残渣中的木质素生产可降解塑料,每吨残渣增值 500 元。这种生物碱可用于制备生物活性制剂。丽水葵花盘生物碱厂家
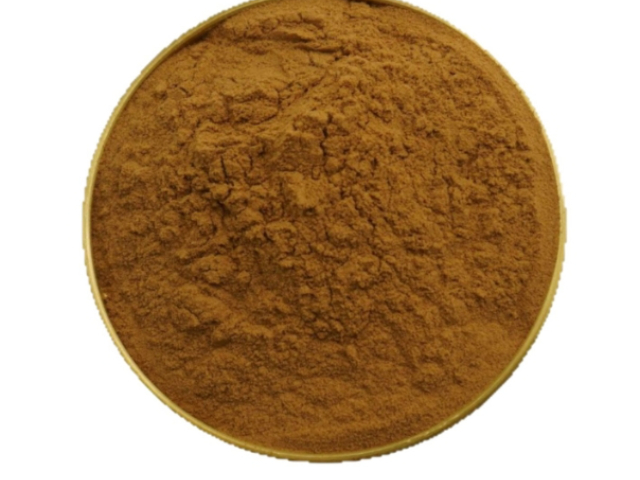
葵花盘生物碱产业在未来发展中仍面临一些挑战。在技术方面,高纯度单体生物碱的制备成本较高,合成生物学技术的工业化应用还存在难度;在市场方面,消费者认知度有待提高,市场竞争日益激烈;在原料供应方面,受天气等自然因素影响,原料质量和产量可能不稳定。为应对这些挑战,需要采取一系列策略:一是加大研发投入,突破关键技术瓶颈,降低生产成本;二是加强市场推广和科普宣传,提高消费者对葵花盘生物碱的认知度;三是建立稳定的原料供应基地,推广优良品种,提高原料质量和产量;四是加强产业协同,推动产学研合作,形成创新合力。通过这些措施,推动葵花盘生物碱产业克服困难,实现持续健康发展。南平葵花盘生物碱的市场对神经系统有影响,可能改善神经功能,辅助缓解神。
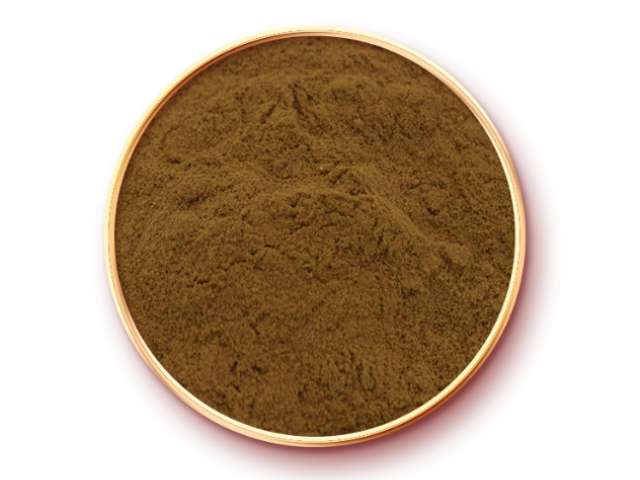
葵花盘生物碱的提取工艺经历了从传统方法到现代技术的发展历程。传统提取法以酸水浸提法为主:将干燥葵花盘粉碎至 20 目,用 0.5% 盐酸溶液按 1:10 料液比浸泡,60℃恒温搅拌 2 小时,过滤后用氨水调节 pH 至 9,氯仿萃取,得率约 0.3%-0.5%,但存在杂质多、溶剂消耗大的问题。现代提取技术显著提高了提取效率:超声辅助提取(功率 400W,温度 50℃,时间 45 分钟)可使得率提升至 0.8%,通过超声波的空化效应破坏细胞结构,加速生物碱溶出;微波辅助提取(功率 600W,时间 15 分钟)得率达 0.75%,较传统方法节能 50%;超临界 CO₂萃取(压力 25MPa,温度 40℃,夹带剂 10% 乙醇)得率 0.65%,产品纯度达 85% 以上,适合制备高纯度产品。工业化生产多采用 “酸水提取 - 大孔树脂纯化” 工艺:提取液经 D101 大孔树脂吸附(流速 2BV/h),5% 乙醇除杂,70% 乙醇洗脱,总生物碱纯度可达 70%,得率 0.6%-0.8%,生产成本较传统方法降低 30%,已在内蒙古多家企业实现规模化应用。
现代提取技术的应用提升了葵花盘生物碱的提取效率和质量。超声波辅助提取技术利用超声波的空化效应,在液体中产生微小气泡,气泡破裂时释放的能量能有效破坏植物细胞壁,加速生物碱的溶出,提取时间从传统工艺的 3-4 小时缩短至 30-60 分钟,得率提高 20%-30%,且对生物碱活性影响小。微波辅助提取技术通过微波的高频电磁波使细胞内分子快速振动产热,在短时间内实现有效提取。优化后的工艺参数为:微波功率 500-600W,提取时间 15-20 分钟,乙醇浓度 60%,此时提取率可达 0.7% 以上。超临界 CO₂萃取技术在高压条件下利用 CO₂的超临界流体特性提取生物碱,具有低温操作、无溶剂残留、选择性高的优点,特别适合热敏性成分的提取,产品纯度较传统方法提高 15%-20%。这些新技术的应用,使葵花盘生物碱的提取工艺向高效、绿色、环保方向迈进。葵花盘生物碱能用于水产品保鲜,保持水产品的鲜美。
葵花盘生物碱的生物合成途径是近年来研究的热点,为其产量提升和结构改造提供了新的思路。通过转录组学和代谢组学联合分析,鉴定出参与生物碱合成的关键酶,如鸟氨酸脱羧酶、赖氨酸脱羧酶等,这些酶在生物碱合成的起始阶段发挥重要作用,催化氨基酸前体转化为生物碱的基本骨架。代谢工程技术的应用实现了生物碱产量的提升,通过在向日葵中过表达关键酶基因,使葵花盘中总生物碱含量提高 30%-40%。同时,利用 RNA 干扰技术抑制竞争途径的关键酶,减少前体物质的消耗,进一步提高生物碱的积累量。这些研究为培育高生物碱含量的向日葵品种奠定了基础,从源头上提高了原料的品质,降低了后续提取成本,推动了产业的可持续发展。作用能抑制部分细菌生长。丽水葵花盘生物碱厂家
这种生物碱能融入保健品,提升保健功效。丽水葵花盘生物碱厂家
葵花盘生物碱的传统提取以溶剂法为,奠定了工业化生产的基础。工艺流程主要包括:将葵花盘粉碎至 20-40 目,采用 50%-60% 乙醇溶液在 60-70℃条件下加热回流提取 2-3 次,每次 2 小时,合并提取液后经减压浓缩至原体积的 1/5,再通过乙酸乙酯萃取初步纯化,经真空干燥获得生物碱粗品,得率约为 0.2%-0.5%。该工艺在河北某加工厂的应用中,年处理葵花盘 5000 吨,生产生物碱 10 吨左右,满足了早期医药市场的基础需求。然而传统工艺存在明显短板:一是乙醇消耗量高达原料重量的 8-10 倍,且回收利用率不足 60%,导致生产成本居高不下;二是高温提取导致部分热敏性生物碱降解,产品活性损失约 15%-20%;三是纯化步骤简单,产品纯度能达到 60%-70%,含有大量黄酮、多糖等杂质,限制了在领域的应用。此外,生产过程中产生的高浓度有机废水 COD 值可达 10000-15000mg/L,处理难度大,环保压力日益突出。丽水葵花盘生物碱厂家
与葵花盘生物碱相关的文章
珠海葵花盘生物碱制造厂家
- 抚州葵花盘生物碱源头供货商 2026-10-11
- 巴中葵花盘生物碱厂家 2026-10-10
- 台州葵花盘生物碱厂家直销 2026-10-08
- 肇庆葵花盘生物碱厂家 2026-10-07
- 丽水葵花盘生物碱厂家 2026-10-06
- 韶关葵花盘生物碱生产厂家 2026-10-05
- 温州葵花盘生物碱的市场 2026-09-28
- 吉安葵花盘生物碱货源厂家 2026-09-28
- 宜春葵花盘生物碱活动价 2026-09-26
- 陇南葵花盘生物碱厂家直销 2026-09-24
- 湛江葵花盘生物碱价格 2026-09-22
- 吴忠葵花盘生物碱的应用 2026-09-21
与葵花盘生物碱相关的产品
与葵花盘生物碱相关的新闻
-
三明葵花盘生物碱货源源头 2026-09-14 10:06:45市场拓展与品牌建设是葵花盘生物碱产业发展的关键。在医药市场,通过开展多中心临床试验,积累循证医学证据,目前已完成 2 项 Ⅱ 期临床试验,证实其在辅助方面的有效性(糖化血红蛋白降低 0.8%),为进入国家基本药物目录奠定基础。在健康食品领域,与企业合作开发功能性饮料、代餐食品等,年销售额突破 1 亿...
-
攀枝花葵花盘生物碱源头厂家 2026-09-14 07:06:21葵花盘生物碱的剂型创新拓展了其应用范围,提高了生物利用度。针对其水溶性差的问题,开发了固体分散体剂型,采用聚乙二醇为载体,使药物溶出度提高 3-5 倍,口服生物利用度从 15% 提升至 40% 以上。纳米制剂技术的应用取得进展,制备的纳米脂质体粒径在 100-200nm 之间,可增加药物在肠道的吸收...
-
佛山葵花盘生物碱价格 2026-09-13 13:11:07分析检测技术的进步为葵花盘生物碱的质量控制提供了有力支撑。高效液相色谱法(HPLC)是目前常用的定量分析方法,采用 C18 色谱柱,以甲醇 - 水 - 磷酸为流动相,可实现对总生物碱及主要单体成分的分离测定,检测限可达 0.01μg/mL,线性范围宽,准确性高,已成为行业标准方法。超高效液相色谱 -...
-
漳州销售葵花盘生物碱源头供货商 2026-09-07 02:07:55国际合作与市场拓展为葵花盘生物碱产业发展开辟了新空间。我国的葵花盘生物碱产品凭借成本优势和质量保障,逐渐进入国际市场,出口到欧美、日韩等国家和地区,用于医药、保健品等领域。同时,我国企业与国际企业开展技术合作和交流,引进先进的生产技术和管理经验,提升了自身的竞争力。在国际学术交流方面,科研人员积极参...
与葵花盘生物碱相关的问题
新闻资讯
产品推荐
-
深圳售卖冻干西兰花粉活动价
2026-11-03 -
六盘水冻干芋头粉多少钱一公斤
2026-11-02 -

六盘水冻干牡蛎粉一公斤多少钱
2026-11-02 -

南平红甜菜根粉制造厂家
2026-11-02 -
自贡冻干西兰花粉的应用
2026-11-02 -
东莞冻干芋头粉一公斤多少钱
2026-11-02 -

江门冻干胡萝卜粉的市场
2026-11-02 -

银川冻干牡蛎粉制造厂家
2026-11-01 -
湛江冻干芋头粉多少钱一公斤
2026-11-01