 首页 > 新闻中心

十三、仓储防尘洁净系统结构组成与洁净货品存储应用仓储防尘洁净系统是针对无尘作业、洁净存储需求打造的**仓储环境系统,***应用于光学镜片、精密镜头、医疗耗材、无菌*品、半导体元件、**美妆等对洁净度要求严苛的行业,通过全域防尘、空气净化、杂质过滤、密闭管控,保障仓储环境洁净无尘,避免粉尘、颗...
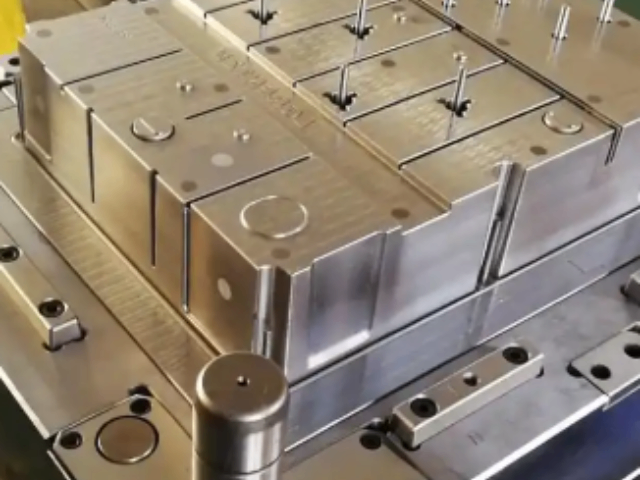
一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶白d、白线 e、披峰 f、起泡g、拉白(或拉裂、拉断)h、烘印i、皱纹2、表面受限制缺陷及接受程度。1、 表面高光。a、 高光表面要平整,有镜面效果;b、 前模面的非外观面及内部件允许表面有轻微的加工...

适配订单爆发期的作业需求。相较于语音拣选、纸质拣货,电子标签可视化指引更直观,无语音识别误差、无单据看错风险,尤其适合货品密集、货位繁多、品类复杂的仓储场景,拣货准确率几乎实现零差错。系统支持播种式、摘果式两种主流拣货模式,可根据订单特性灵活切换,小批量多频次订单适配播种式拣货,大批量单品订...
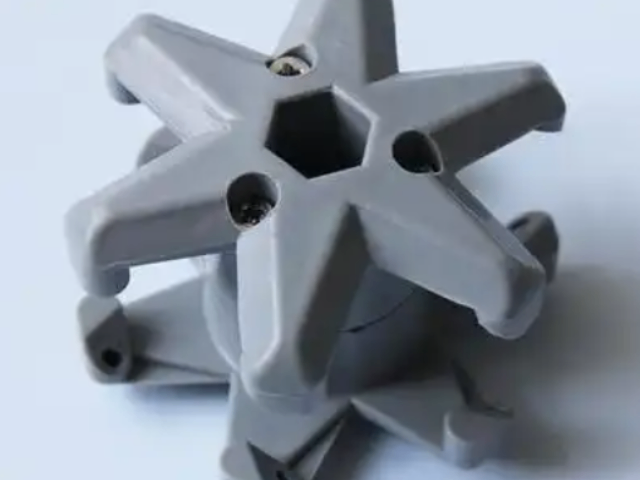
近年来,在《模具行业“十四五”发展纲要》等国家政策的引导下,精密塑胶模具行业向**化、高质量、高效率方向稳步发展。同时,行业技术持续进步,精密、大型和复合模具产品明显增多,部分领先企业产品指标达到国际前列水平。此外,国际主机及配套产业重心持续向我国转移,为行业发展提供了良好的外部环境 [4]。精密塑...
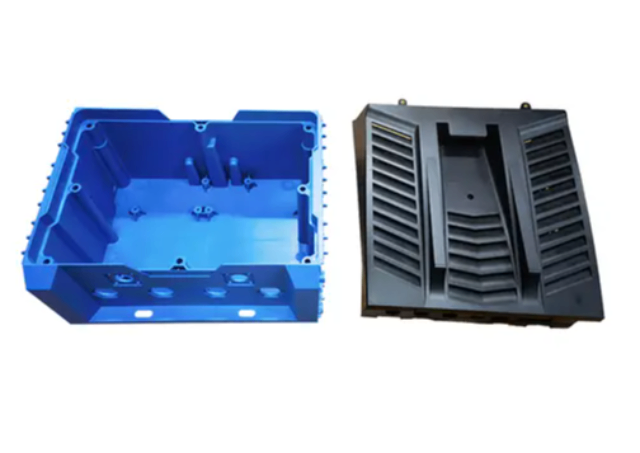
塑料的发展方向可概括为两方面。一是提高性能,即以各种方法对现有品种进行改性,使其综合性能得到提高;二是发展功能,即发展具有光、电、磁等物理功能的高分子材料,使塑料能够具有光电效应、热电效应、压电效应等。从世界塑料业发展速度来看,德国和瑞典居**,日本和欧洲一些国家次之,美国较慢。国外塑料包装呈现以下...
浇口设计是影响熔融塑料的流动、制品的收缩和**终尺寸稳定性的**重要因素之一。浇口位置的选择将决定塑料制品的填充效果、**终尺寸、收缩与翘曲行为、机械性能及外观质量等性质。 [1-2] [6-7]浇口位置的选择需综合考虑多方面要求,主要包括:外观要求(浇口痕迹、熔接线)、产品功能要求、模具加工要求、...
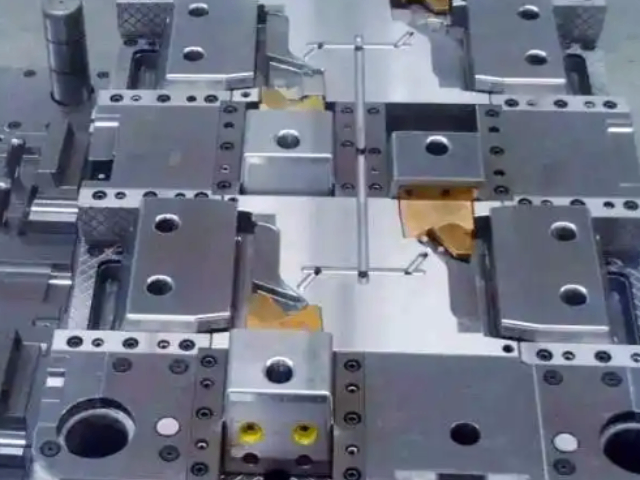
注射时间中的充模时间直接反比于充模速率,生产中充模时间一般约为3-5秒。注射时间中的保压时间就是对型腔内塑料的压力时间,在整个注射时间内所占的比例较大,一般约为20-120秒(特厚制件可高达5~10分钟)。在浇口处熔料封冻之前,保压时间的多少,对制品尺寸准确性有影响,若在以后,则无影响。保压时间也有...
二者均属热固性塑料,具有质硬而不透明的特点,主要有以下几点区别:酚醛塑料一般为黑棕色,脲醛塑料多为浅色,而且色泽鲜艳;酚醛塑料断面结构松散,而脲醛塑料断面结构紧密;燃烧时,酚醛有苯酚臭味放出,与火焰接触部分出现炭化开裂现象,脲醛有脲臭味逸出,与火焰接触处出现发白开裂现象。(四)聚苯乙烯、聚氯乙烯、聚...
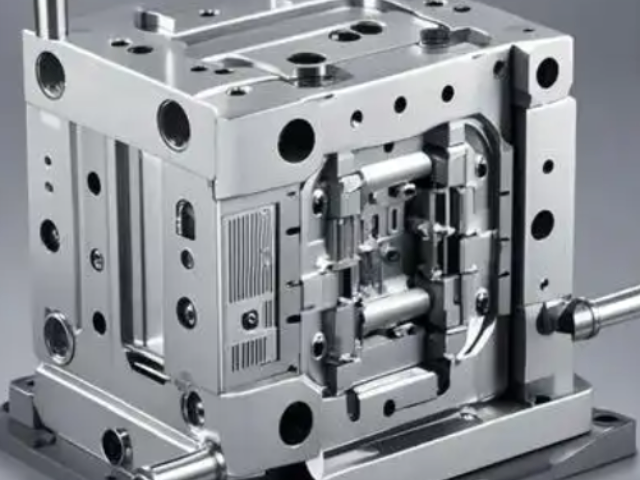
验收程序包括移模通知、小批量生产、预验收、移模问题点整改、整改验收、模具移模、售后服务、文件归档等步骤。移模前应提前准备模具易损配件,模具验收期间应提供完善的模具BOM信息表。新模验收时,模具3D图档与2D图档必须同步传输到生产工厂。在合同双方未约定验收标准时,应根据相关规范进行验收 [1]。1、模...
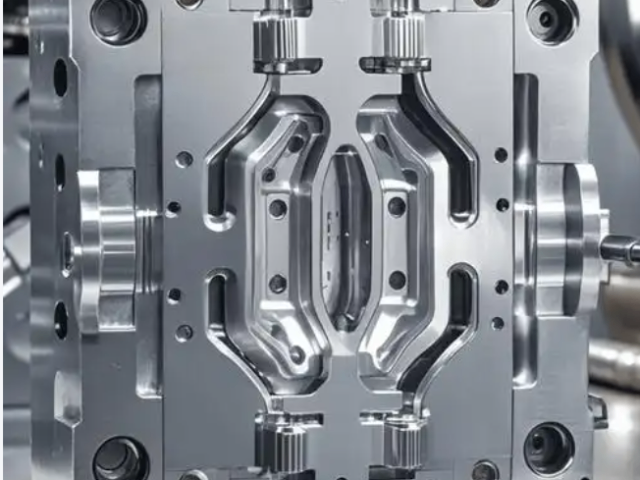
注塑成型又称注射模塑成型,它是一种注射兼模塑的成型方法。注塑成型方法的优点是生产速度快、效率高,操作可实现自动化,花色品种多,形状可以由简到繁,尺寸可以由大到小,而且制品尺寸精确,产品易更新换代,能成形状复杂的制件,注塑成型适用于大量生产与形状复杂产品等成型加工领域。 [1]在一定温度下,通过螺杆搅...
浇口位置应远离产品未来受力位置以避免残留应力,不要放在产品较弱处或嵌入处,并避免放在厚度突然变化处以防止迟滞现象或短射的发生。对于大型或扁平塑件,为防止翘曲、变形、缺料可采用复式浇口,单型腔产品浇口数量通常为1-2个 [7] [14]。浇口位置会影响保压压力的大小与平衡,进而影响产品的收缩、尺寸稳定...
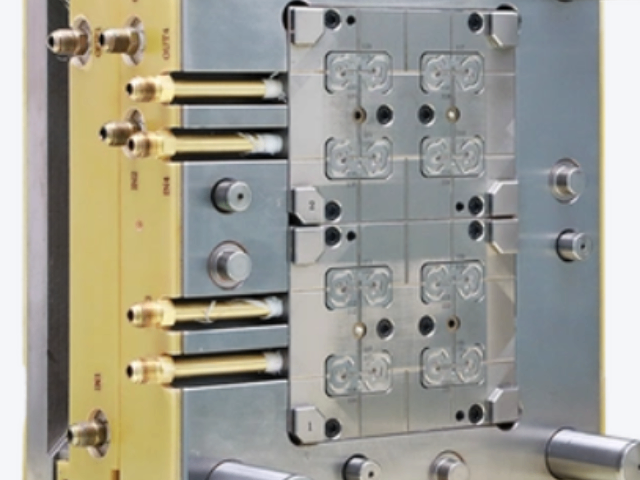
模具主要由成型零件和结构零件组成。成型零件是直接与塑料接触的决定塑件形状和尺寸精度的零件。结构零件是在模具中起安装、定位、导向、装配等作用的零件。动模是安装在注射机移动工作台面上的那一半模具,可随注射机做开合运动。定模是安装在注射机固定工作台面上的那一半模具。 [4]热流道系统通过精细的温度控制,能...