-
苏州刀具价格
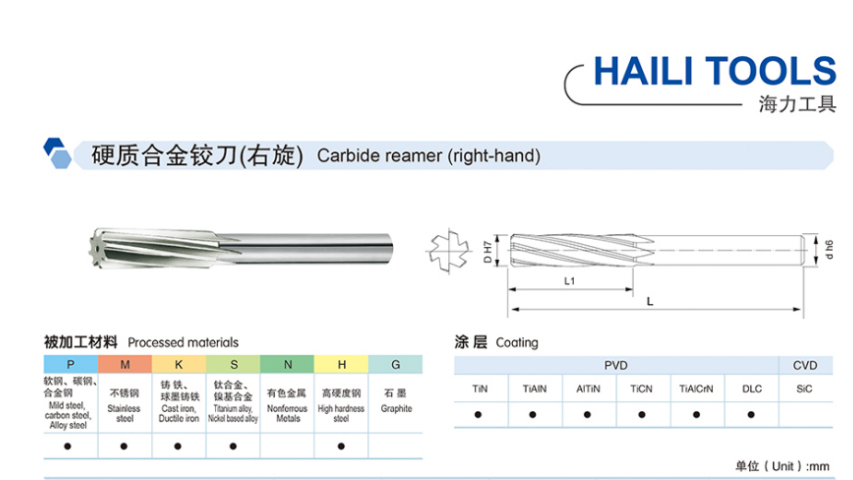
海力硬质合金右旋铰刀刃径 5mm-20mm,刃长 22mm-36mm,柄径 4mm-16mm,全长 63mm-100mm,采用经典的右旋切削结构设计,是常规精密孔加工的常用装备,广泛应用于各类机械制造场景。右旋设计符合大多数常规加工的切削习惯,切削过程中切屑沿螺旋槽顺畅排出,铰削过程平稳,能有效保证孔的加工精度与表面质量。刀具采用质量硬质...
查看详细 >>17 2026-03 -
无锡机械钻头厂家
海力工具针对数控加工中心自动化、高精度、高转速的作业特点,研发的数控加工中心麻花钻,采用高精度动平衡设计,在高转速钻削过程中无明显振动,保证孔加工的同轴度与精度。钻头的钻柄采用高精度圆柱柄或锥柄设计,与加工中心刀柄配合间隙小,定位精度高,基材选用超细晶粒硬质合金,搭配高性能复合涂层,刃口锋利且耐磨,能应对钢件、铸铁、铝合金、不锈钢等多种材...
查看详细 >>17 2026-03 -
机械刀具
海力硬质合金内冷麻花钻刃径 4mm-20mm,槽长 36mm-101mm,柄径 6mm-20mm,全长 74mm-153mm,专为深孔加工设计,有效解决深孔加工过程中的散热与排屑难题。刀具采用内冷设计,通过柄部与钻头内部的冷却通道,将切削液直接输送至切削刃区域,快速带走切削热量,避免刀具因过热导致的磨损加剧与工件变形,提升深孔加工的稳定性...
查看详细 >>17 2026-03 -
苏州AI零部件刀具
海力硬质合金三刃钻刃径 5mm-20mm,刃长 44mm-101mm,柄径 6mm-20mm,全长 82mm-153mm,采用三刃结构设计,是批量钻孔场景的高效装备。相比传统两刃钻,三刃设计增加了一条有效切削刃,加工效率提升 30% 以上,能大幅缩短批量钻孔的生产周期。刀具刃口经过精密研磨,锋利度高,切削力小,能有效减少钻孔过程中的工件变...
查看详细 >>17 2026-03 -
苏州智能铰刀
海力工具打造的多刃硬质合金铰刀,采用3刃、4刃、6刃等多刃口结构设计,相比传统两刃铰刀,切削刃口更多,切削力分布更均匀,铰削过程中振动更小,孔加工的垂直度、同轴度与表面光洁度更高。铰刀的每一条刃口都经过精密磨削,刃口角度一致,切削性能相同,基材选用超细晶粒硬质合金,搭配耐磨涂层,抗磨损能力强,排屑槽根据刃口数量均匀分布,保证排屑顺畅,刃带...
查看详细 >>16 2026-03 -
常州AI零部件刀具技术方案
海力硬质合金三刃钻刃径 5mm-20mm,刃长 44mm-101mm,柄径 6mm-20mm,全长 82mm-153mm,采用三刃结构设计,是批量钻孔场景的高效装备。相比传统两刃钻,三刃设计增加了一条有效切削刃,加工效率提升 30% 以上,能大幅缩短批量钻孔的生产周期。刀具刃口经过精密研磨,锋利度高,切削力小,能有效减少钻孔过程中的工件变...
查看详细 >>16 2026-03 -
苏州智能钻头厂家
海力工具打造的多刃钻,采用3刃、4刃等多刃口结构设计,相比传统两刃麻花钻,切削刃口更多,切削力分布更均匀,钻削过程中振动更小,孔加工的垂直度与表面光洁度更高。钻头的每一条刃口都经过精密磨削,刃口角度一致,切削性能相同,基材选用硬质合金,搭配耐磨涂层,抗磨损能力强,排屑槽根据刃口数量均匀分布,保证排屑顺畅。该款钻头适用于对孔加工精度与表面质...
查看详细 >>16 2026-03 -
上海硬质合金铰刀总包项目服务
海力工具打造的高光洁度硬质合金铰刀,专为对孔壁表面光洁度要求较高的加工场景设计,铰削后的孔壁表面粗糙度可达到 Ra0.2μm 以下,能满足光学配件、精密轴承、液压阀套等零部件的加工需求。铰刀选用超细晶粒硬质合金基材,刃口经过超精细研磨与镜面处理,切削刃口光滑无毛刺,涂层采用低摩擦系数的金刚石涂层或 DLC 涂层,减少切屑与刃口的粘结,降低...
查看详细 >>15 2026-03 -
上海半导体行业铰刀交期
海力工具针对铝合金管壁薄、易粘刀、易产生毛刺的特性,打造的铝合金管硬质合金铰刀,采用无涂层或金刚石低摩擦涂层设计,减少涂层与铝合金的粘结,刀体表面经过镜面处理,降低摩擦系数。铰刀的刃口经过超精细研磨,切削顺滑,能有效减少铝合金管管壁的毛刺与划痕,提升加工表面光洁度,采用小刃带、大螺旋角设计,减少与管壁的接触面积,降低摩擦阻力,避免管壁变形...
查看详细 >>15 2026-03 -
无锡整体合金铰刀交期
海力工具的整体硬质合金直柄铰刀采用一体式硬质合金成型工艺,无焊接接缝,钻身与刀柄材质一致性强,整体刚性优异,能有效抵御铰削过程中的径向抗力,减少刀具偏摆,保障孔加工的同轴度。直柄为标准化规格设计,可直接适配各类钻夹头与数控刀柄,安装拆卸便捷,适配普通钻床、数控加工中心、铣床等多种设备。铰刀的切削刃口经过精密磨削处理,刃口光洁度高,切削角度...
查看详细 >>15 2026-03 -
无锡IT行业钻头整体方案设计
海力工具为磁力钻设备量身打造的磁力钻钻头,钻柄采用标准化空心柄设计,与磁力钻的输出轴配合紧密,传递扭矩稳定,能适配磁力钻的移动式加工需求。钻头选用度硬质合金基材,搭配耐高温复合涂层,刃口抗磨损能力强,可应对钢结构件、钢板、大型铸件等的现场孔加工需求,钻尖定心精细,导向性好,在无固定工装的移动式加工中仍能保证孔加工的垂直度与精度。该款钻头主...
查看详细 >>14 2026-03 -
常州铰刀整体方案设计
海力工具为摇臂钻床量身打造的摇臂钻床硬质合金铰刀,针对摇臂钻床移动式加工、大孔径加工的特点,采用锥柄设计,与摇臂钻床主轴锥孔配合紧密,定位精度高,传递扭矩稳定,能有效避免移动式加工中的偏摆问题。铰刀选用度硬质合金基材,搭配耐磨涂层,整体刚性优异,不易变形,适用于摇臂钻床的低转速、大进给量加工特点,排屑槽加深加宽,能适配大孔径加工的排屑需求...
查看详细 >>14 2026-03