-
长沙IT行业铰刀技术方案
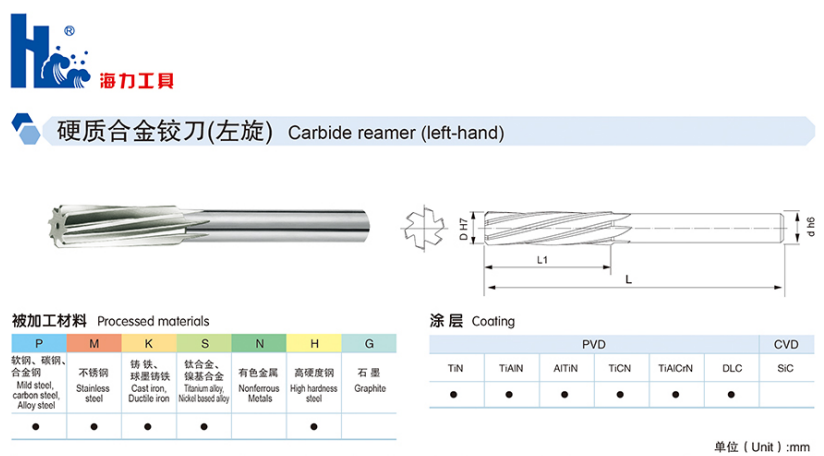
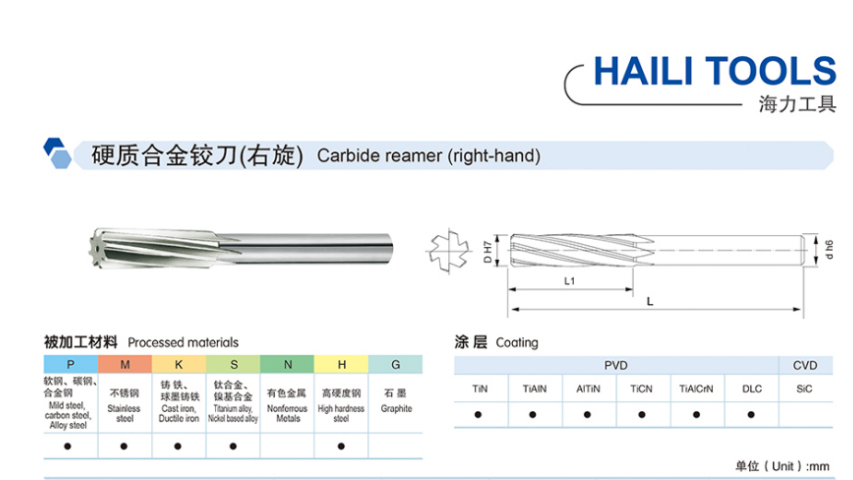
海力工具打造的修配硬质合金铰刀,专为设备维修、模具修配、零部件翻新等修配场景设计,采用高韧性、高耐磨性硬质合金基材,搭配抗冲击涂层,能应对修配加工中工件材料不均匀、存在加工硬化层的复杂情况,刃口不易崩刃,使用寿命长。铰刀的刃口经过微钝化处理,切削过程平稳,可对磨损、变形的孔进行精细修正,恢复孔的尺寸精度与配合性能,刀柄采用直柄设计,安装便...
查看详细 >>08 2026-04 -
福州缝纫机行业刀具技术方案
海力 PCD 面铣刀盘直径 40mm-100mm,厚度 22mm-32mm,齿数 4 齿 - 12 齿,采用 PCD 刀片与钢质刀体组合设计,专为有色金属、复合材料的高效面铣加工打造。PCD 刀片硬度高、耐磨性强,是传统硬质合金的 5-10 倍,能实现高速切削,加工效率大幅提升。刀体采用高强度合金钢制造,经过精密加工与动平衡处理,旋转过程...
查看详细 >>08 2026-04 -
上海硬质合金波纹铣刀厂家
海力铣刀环保节能优势:海力铣刀在一开始的设计与生产过程中注重环保节能,采用环保型涂层材料与加工工艺,减少有害物质排放;刀具使用寿命长,减少废旧刀具产生,降低环境压力;高效切削设计可缩短加工时间,降低机床能耗,相比传统铣刀,加工相同数量工件可节省 15%-20% 的电能。部分产品采用内置冷却通道设计,减少切削液用量,降低冷却液处理成本与环境...
查看详细 >>07 2026-04 -
长沙汽车制造机用刀片生产厂家
海力工具荣获 2023 年度工具行业科技创新企业认证,针对不锈钢加工易粘刀、切削阻力大等问题打造的不锈钢加工机用刀片,采用特殊的硬质合金配方,搭配的防粘刀涂层,在切削不锈钢时能有效降低刀片与工件的粘结程度,减少积屑瘤的产生,让切削过程更顺畅。该款刀片的刃口经过大前角设计,减少切削阻力,提升加工效率,同时刃口的抗崩损能力强,在不锈钢的粗加工...
查看详细 >>07 2026-04 -
无锡硬质合金直槽钻头厂家价格
海力工具拥有 8 名高级职称研发人员,可根据客户的个性化加工需求,提供非标定制硬质合金钻头的设计与生产服务。从前期的加工需求沟通、工件材料分析,到钻头的结构设计、基材选择、涂层搭配,再到后期的试样加工、参数优化,公司提供全流程的定制服务,可适配不同孔径、不同深度、不同加工材料的非标孔加工需求。定制钻头的生产依托公司德国、瑞士、日本等进口的...
查看详细 >>07 2026-04 -
硬质合金球头锥度铣刀厂家
海力轨道交通行业铣刀解决方案:海力轨道交通行业铣刀系列专注于轨道车辆零部件、轨道结构件等加工需求,适配高强度钢、不锈钢、铝合金等材料。产品具备高刚性、抗冲击性强的特点,可应对轨道交通零部件重切削、大切削深度的加工要求。轨道车辆转向架加工铣刀确保关键结构件的尺寸精度与连接强度;轨道钢轨加工铣刀则具备优异的耐磨性,可实现钢轨的精细修整。通过严...
查看详细 >>07 2026-04 -
广州IT行业铣刀价格
海力铣刀多材料适配优势:海力铣刀凭借多样化的产品系列与涂层选择,具备材料适配能力。可加工钢、铸铁、不锈钢、有色金属、高温合金、钛合金、石墨等多种材料,涵盖从普通结构钢到难加工合金的全范围。针对不同材料特性,优化刀具几何参数与涂层配方,例如加工有色金属采用低摩擦系数涂层,加工高硬度钢采用高硬度涂层,确保每种材料都能获得比较好加工效果。多材料...
查看详细 >>06 2026-04 -
上海硬质合金铝用铣刀厂家价格
海力 PVD 涂层技术:海力铣刀采用先进的 PVD 物相沉积涂层技术,在刀具表面形成 TiN、TiAlN、AlTiN 等多种高性能涂层。涂层厚度精细控制在 2-5μm,结合力强,不易脱落,可提升刀具表面硬度与耐磨性,降低切削摩擦系数。TiN 涂层适用于有色金属加工,摩擦系数低,排屑顺畅;TiAlN 涂层耐高温性优异,可承受 800℃以上高...
查看详细 >>06 2026-04 -
成都AI零部件钻头整体方案设计
海力工具针对钢结构工程的大孔径钻削需求,打造的钢结构大孔径钻头,钻身采用加厚设计,整体刚性强,能承受钢结构加工的大切削抗力,刀头采用硬质合金与合金钢复合设计,耐磨性与抗折能力兼顾。钻头的钻尖采用十字定心设计,在钢结构厚板材上定心精细,钻削过程稳定,不易偏摆,排屑槽加宽加深,能快速排出钢结构加工中的大量切屑,避免堵塞。该款钻头适配磁力钻、摇...
查看详细 >>06 2026-04 -
福州AI零部件刀具整体方案设计
海力硬质合金切削 / 挤压丝锥规格涵盖 M1-M16,螺距 0.25mm-2.0mm,螺纹长 4.5mm-20mm,柄径 3mm-14mm,全长 37mm-95mm,分为切削型与挤压型两种类型,适配不同材料螺纹加工。切削丝锥采用多刃切削结构,适用于中高硬度材料螺纹加工,切屑细小易排出;挤压丝锥通过材料塑性变形成型螺纹,无切屑产生,适用于软...
查看详细 >>05 2026-04 -
常州航空航天刀具总包项目服务
海力硬质合金螺纹铣刀刃径 2.8mm-13.9mm,螺纹长 8mm-32mm,柄径 4mm-14mm,全长 50mm-100mm,支持 M4-M20 螺纹规格,螺距 0.7mm-2.5mm,采用多齿螺旋结构设计,是高速螺纹加工的推荐装备。相比传统丝锥,螺纹铣刀加工效率提升 30% 以上,且能有效避免丝锥折断风险,尤其适用于大直径、深螺纹加...
查看详细 >>05 2026-04 -
医疗器械行业铣刀厂家
海力精密磨削工艺:海力铣刀采用德国舒特五轴数控磨削中心进行精密加工,磨削精度可达 ±0.001mm,确保刀具关键尺寸的精细控制。刃部采用多道磨削工序,切削刃锋利度高,圆角半径≤0.01mm,可实现轻快切削,减少加工力与工件变形。螺旋角加工精度控制在 ±0.5° 以内,不等螺旋角设计通过精细计算,有效抑制切削振动,提升加工稳定性。磨削后刀具...
查看详细 >>05 2026-04