
-
 南京实用不锈钢电解抛光货源充足10.11
不锈钢电解抛光液是一种用于提高不锈钢工件表面粗糙度和光泽度的化学溶液,外观为无色透明液体,相对密度1.67~1.7(20℃)。其适用于200、300、400系列奥氏体和马氏体不锈钢的电解抛光,能实现镜...

-
 苏州质量不锈钢酸洗哪家好10.11
(1)大量消耗钢铁材料和酸在酸洗的过程中,有的主要通过酸与铁皮的化学反应,溶解相应的金属氧化物的溶解作用来除去铁皮。有的,如使用硫酸进行钢材酸洗时,还要借助于酸与钢铁发生化学反应产生的氢气泡的剥离作用...
-
 南京质量不锈钢钝化销售10.11
当金属阳极溶解时,其周围附近的溶液层成分发生了变化。一方面,溶解下来的金属离子因扩散速度不够快(溶解速度快)而有所积累。另一方面,界面层中的氢离子也要向阴极迁移,溶液中的负离子(包括OH-)向阳极迁移...
-
 新吴区实用不锈钢钝化按需定制10.11
在太阳能电池领域,钝化技术应用***,取向纳米晶氧化硅触点使晶硅电池载流子寿命从2.5ms提升至3.0ms且TOPCon电池效率达26.01%,协同钝化策略采用SPD分子实现化学钝化与电场钝化同步优化...
-
 惠山区进口不锈钢酸洗销售厂10.11
冲洗:用清水彻底冲洗不锈钢表面,去除残留的酸洗液。中和:有时需要使用碱性溶液中和残留的酸。干燥:将处理后的不锈钢工件干燥,避免水渍留下。注意事项:安全防护:酸洗过程中要佩戴防护手套、护目镜和防护服,避...
-
 新吴区好的不锈钢酸洗厂家10.11
。在酸洗过程中,要严格控制酸洗液的温度、浓度和酸洗时间。温度过高、浓度过大或酸洗时间过长,可能会导致不锈钢表面过度腐蚀,出现粗糙、麻点等缺陷;反之,则可能无法彻底去除氧化铁皮。例如,对于一些普通的不锈...
-
 常州精密不锈钢酸洗货源充足10.11
电化学法处理是将不锈钢工件作阳极或先阴极后阳极进行恒电位处理,电解质采用HNO3,可大幅提升钝化膜耐蚀性,点蚀临界电位提高约1000mV,抗均匀腐蚀性能提高广泛应用于航空航天、移动通讯、眼镜、钟表、汽...
-
 徐州好的不锈钢电解抛光量大从优10.10
5.工件抛光后表面有白色的条纹是怎么回事?原因分析:溶液相对密度太大,液体太稠,相对密度大于1.82。解决方法:增大溶液的搅拌程度,如果溶液相对密度太大,用水稀释至1.72。在90~100℃条件下并加...
-
常州精密不锈钢钝化量大从优10.10
用一步法处理除油酸洗钝化,虽然操作简便,节省工时,但该酸洗钝化液(膏)中会有侵蚀性HF,因此其**终保护膜质量不如多步法。酸洗过程中允许在一定范围内调整酸的浓度、温度与接触时间。随着酸洗液使用时间的增...
-
 滨湖区质量不锈钢钝化生产厂家10.10
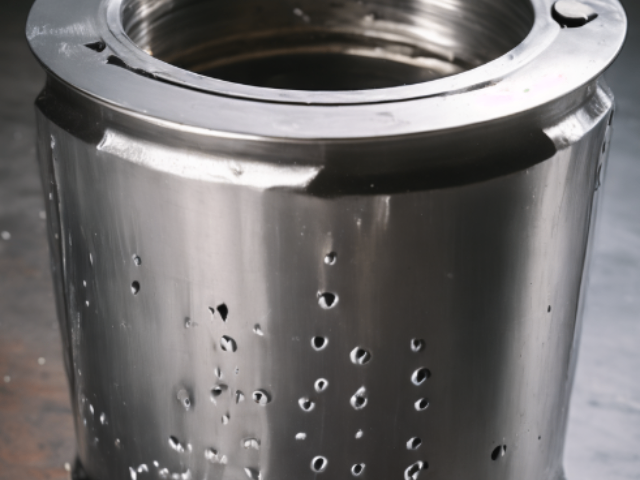
传统的不锈钢酸洗钝化工艺使用高浓度酸液,如40%硝酸,20%氢氟酸,或含盐酸的混合酸。但焊缝氧化物并不能除净,还须辅以机械抛光,劳动强度较大。同时,这样的酸洗、钝化工艺,挥发性有害气体的浓度高,影响操...
-
新吴区质量不锈钢酸洗销售10.10
中和与清洗:酸洗后,需要用中和剂(如碱性溶液)中和残留的酸,随后用清水彻底冲洗,以去除表面残留的酸和盐分。干燥与钝化:***,将不锈钢工件干燥,并进行钝化处理,以增强其耐腐蚀性。三、酸洗的优点提高耐腐...
-
南京精密不锈钢钝化联系方式10.10
用一步法处理除油酸洗钝化,虽然操作简便,节省工时,但该酸洗钝化液(膏)中会有侵蚀性HF,因此其**终保护膜质量不如多步法。酸洗过程中允许在一定范围内调整酸的浓度、温度与接触时间。随着酸洗液使用时间的增...