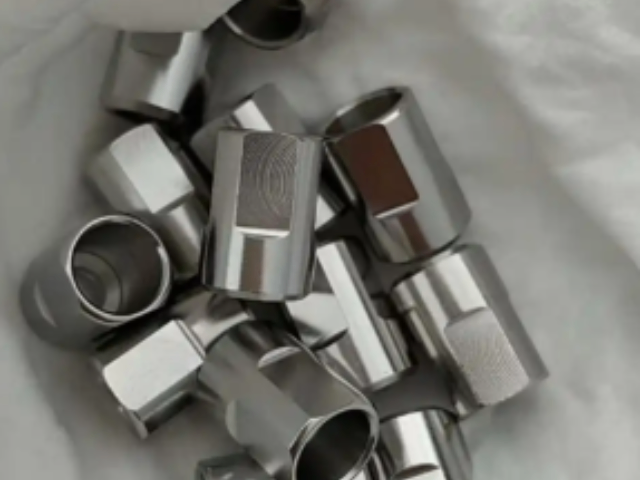
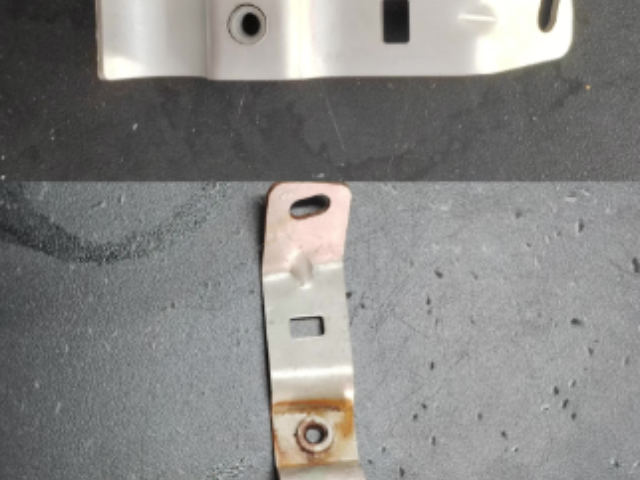
不锈钢电解抛光液是一种用于提高不锈钢工件表面粗糙度和光泽度的化学溶液,外观为无色透明液体,相对密度1.67~1.7(20℃)。其适用于200、300、400系列奥氏体和马氏体不锈钢的电解抛光,能实现镜面光亮效果且光泽持久 [2]。与传统配方相比 [1],工艺流程包含除油、酸洗、电解抛光等步骤,阴极材料采用铅板,需控制电解液温度在60-80℃范围。溶液寿命较长,可通过调整溶液密度进行维护。处理后的不锈钢表面可增加产品附加值,***用于金属加工、电子元器件、装饰材料等领域,废液需用中和剂调至中性pH值后排放 [3]。阳极和阴极:工件作为阳极,电解液中的某些成分作为阴极,形成电解回路。南京实用不锈钢电解抛光货源充足
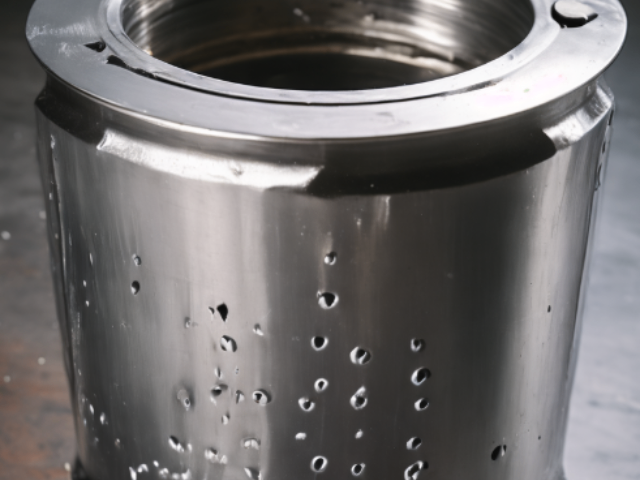
优点⑴内外色泽一致,光泽持久,机械抛光无法抛到的凹处也可整平。⑵生产效率高,成本低廉。⑶增加工件表面抗腐蚀性,适用于所有不锈钢材料。所需条件不锈钢电解抛光对电源波形要求不是太严格,可选用可控硅或高频。空载电压:0—20v工作电压低于6v,抛光速度慢,光亮度不足。电解槽及配套设施(阳极棒)可选用聚氯乙烯硬板材焊接而成。在槽上装三根电极棒,中间为可移动的阳极棒,接电源阳极(或正极),两侧为阴极棒,连接电源阴极(负极)。南京实用不锈钢电解抛光货源充足表面形成的钝化膜能显著提高工件的耐腐蚀性。
该技术正朝着自动化和数字化方向发展,基于物联网和人工智能技术实现参数自适应调整和质量预测性控制。 [6]未来发展趋势包括标准化工艺的建立、自动化设备的普及、数字化管控的深化以及针对细分行业的专业化服务能力建设。 [6]研磨操作中用砂纸或砂带进行的研磨基本上属于磨光切割操作,在钢板表面留下很细的纹路。在用氧化铝作为磨料时曾遇到过麻烦,其部分原因是压力问题。设备的任何研磨部件,如:砂带和磨轮等,使用前绝不能用于其它非不锈钢材料。因为这样会污染不锈钢表面。为了保证表面加工的一致性,新砂轮或砂带应先在成分相同的废料上试用,以便同样品进行比较。
电抛光时,电流在作为阳极的金属制品表面流过,将会在表面上形成氧化膜、盐膜或氧的吸附层等,使阳极的金属溶解速率急剧下降,即处于钝化状态。但这种钝化膜层又有可能在电解液中溶解,而使阳极重新活化。在某一电流密度下,金属钝化与金属溶解在交替地进行着。金属表面上凸起部分钝化的稳定性低于凹陷部分,溶解速率较高。于是凹陷部分受到保护,而凸起部分优先溶解,遂对金属制品表面起到了整平与出光的作用。不过电抛光理论仍然是不够成熟的。安全防护:电解液可能具有腐蚀性,操作时需佩戴适当的防护装备。
17.抛光后经擦拭干净扔无光泽,有浅兰色阴影什么原因?原因分析:可能是电化学抛光液配制后,未进行加热及通电处理,或溶液操作温度偏低。解决方案:120℃下加热电抛光液一小时或将电解液加热到规定温度。18.抛光后无光并且有黄色斑点是什么原因引起的?原因分析:可能电化学溶液的相对密度偏小,已小于1.70。解决方案:调整电抛光的相对密度或在80—100℃条件下加热浓缩以增大起相对密度。或是更换新液。19.工件抛光后,为什么从槽中取出就出现褐色斑点?原因分析:可能是电抛光不够,或是时间较短。解决方法:首先适当延长抛光时间,如果无作用,则可能是温度或者电流密度不够的问题。电解抛光设备相对复杂,初期投资较大。南京实用不锈钢电解抛光货源充足
不同系列的不锈钢对电解液配方及电流密度要求各异,需针对性选择。南京实用不锈钢电解抛光货源充足
电解抛光的特点是﹕①抛光的表面不会产生变质层﹐无附加应力﹐并可去除或减小原有的应力层﹔②对难于用机械抛光的硬质材料﹑软质材料以及薄壁﹑形状复杂﹑细小的零件和制品都能加工﹔③抛光时间短﹐而且可以多件同时抛光﹐生产效率高﹔④电解抛光所能达到的表面粗糙度与原始表面粗糙度有关﹐一般可提高两级。但由于电解液的通用性差﹐使用寿命短和强腐蚀性等缺点﹐电解抛光的应用范围受到限制。电解抛光主要用于表面粗糙度小的金属制品和零件﹐如反射镜﹑不锈钢餐具﹑装饰品﹑注射针﹑弹簧﹑叶片和不锈钢管等﹐还可用于某些模具(如胶木模和玻璃模等)和金相磨片的抛光。南京实用不锈钢电解抛光货源充足
无锡佐渡金属制品有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 佐渡供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!