-
常州质量不锈钢咨询报价
太钢、上钢等企业通过引进国外先进的热轧、冷轧生产线,初步实现了不锈钢板带生产的现代化。这一时期,我国还跟踪国际趋势,研制了含氮双相钢、高钼高耐蚀奥氏体钢、核级不锈钢等**品种。自1995年起,国家产业政策的支持、市场需求的强劲增长以及民营资本的进入,推动了中国不锈钢产能的爆发式增长。2001年,中国不锈钢消费量超越美国成为世界***。进入...
查看详细 >>26 2026-08 -
梁溪区质量不锈钢销售方法
晶间腐蚀是另一种危害巨大的局部腐蚀形式。当不锈钢在450~850 ℃敏感温度区间停留(如焊接或不当热处理),碳化铬(如Cr23C6)会在晶界大量析出,导致晶界附近的铬被大量消耗,形成“贫铬区”。该区域铬含量低于维持钝化所需的临界值(10.5%),在腐蚀介质中会优先溶解,导致晶界结合力丧失,材料强度急剧下降,甚至发生沿晶界的脆性断裂。解决此...
查看详细 >>26 2026-08 -
南京质量冲压件厂家现货
冲压轴承与铸件、锻件相比,具有薄、匀、轻、强的特点。冲压可制出其他方法难于制造的带有加强筋、肋、起伏或翻边的工件,以提高其刚性。由于采用精密模具,工件精度可达微米级,且重复精度高、规格一致,可以冲压出孔窝、凸台等。冲压轴承一般不再经切削加工,或*需要少量的切削加工。热冲压件精度和表面状态低于冷冲压件,但仍优于铸件、锻件,切削加工量少。冲压...
查看详细 >>26 2026-08 -
江阴好用冲压件货源充足
精冲是精密冲裁的简称,它是在普通冲裁技术上基础上发展起来的一种精密板料冲裁工艺。 [1]精冲件工艺应考虑以下几点:(1)圆角半径精冲件外形和内形的夹角部位都应用圆角连接。圆角半径过小时,尖角处的剪切面易发生撕裂,模具刃口易崩裂或产生严重磨损。**小圆角半径与精冲件料厚、力学性能以及尖角部位、夹角大小有关,见图7。(2)孔径和孔间(边)距精...
查看详细 >>25 2026-08 -
梁溪区制造冲压件批量定制
精冲件断面粗糙度与模具的精度及维修,与冲件的材料及精冲时的润滑有关。在正常的维修和刃磨等条件下,精冲件断面粗糙度为Ra0.8~1.6μm。在一定的良好工艺条件下,精冲件可达到整个冲裁面都是光洁面。为提高精冲生产的经济性,在冲件毛刺侧允许有少量撕裂,常用光面率(光面高度占料厚的比例)来表示。精冲件的毛刺是不可避免的。精冲厚料时毛刺高度若超过...
查看详细 >>25 2026-08 -
苏州好用冲压件费用
板料智能化是冲压成形过程自动化及柔性化加工系统等新技术的更高阶段。其令人赞叹之处是能根据被加工对象的特性, 利用易于监控的物理量, 在线识别材料的性能参数和预测比较好的工艺参数, 并自动以比较好的工艺参数完成板料的冲压。这就是典型的板料成形智能化控制的四要素: 实时监控、 在线识别、 在线预测、 实时控制加工。 智能冲压从某种意义上说, ...
查看详细 >>25 2026-08 -
江苏质量冲压件咨询报价
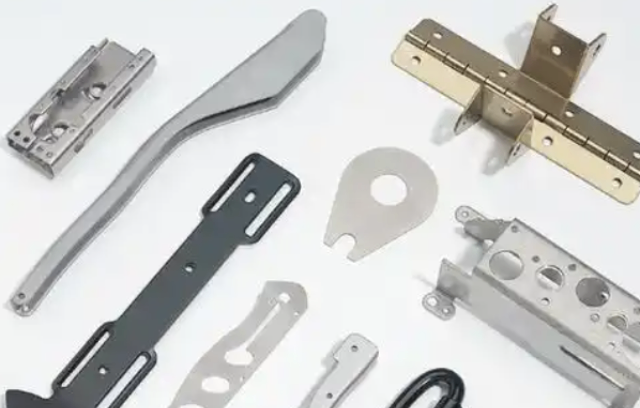
冲压件是指通过冲压工艺加工而成的金属零件。冲压是一种利用模具和冲压设备对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。冲压件广泛应用于汽车、家电、电子、机械等行业。冲压件的主要特点包括:高效率:冲压工艺适合大批量生产,生产效率高。精度高:通过精密模具加工,可以获得较高的尺寸精度和表面光洁度。材料利用率高:冲压...
查看详细 >>25 2026-08 -
苏州制造冲压件厂家现货
它不是从基本原理出发, 而是以事实和数据作为依据, 来实现对过程的优化控制。智能化控制的当然是比较好的工艺参数, 故比较好的工艺参数确定是智能化控制的关键所在。所谓比较好工艺参数, 就是在满足各种临界条件的前提下所能够采用的**为合理的工艺参数。要实现比较好的工艺参数的在线预测, 就必须对成形过程的各种临界条件有明确的认识, 并能够给出定...
查看详细 >>25 2026-08 -
江苏选择冲压件厂家现货
这就表明系统的识别精度、预测精度和控制精度均依赖于定量描述精度的提高, 故要不断予以修改、 提高。且检测精度、 识别精度、 预测精度和监控精度系统本身也要不断完善提高。 这样, 智能化冲压才能达到应有的水平。有关研究表明在拉深过程的智能化控制中, 比较好工艺参数的预测**终归结为压边力变化规律的确定, 而压边力的控制又基于压边力的预测研究...
查看详细 >>25 2026-08 -
无锡好用不锈钢厂家报价
热加工加热:连铸出的板坯或方坯首先被送入步进式加热炉,在保护气氛下被均匀加热至1100~1300 ℃的高温。此过程旨在消除铸坯的内应力,使其组织均匀化(奥氏体化),并恢复其高温塑性,为后续的轧制做准备。粗轧:主要目的是减小坯料厚度,并初步形成宽度。通过可逆式轧机或立辊轧机,将厚板坯轧制成中间厚度的带坯。精轧:在精轧连轧机组中,带坯被连续轧...
查看详细 >>25 2026-08 -
新吴区基础不锈钢厂家直销
铬铬是不锈钢的定义元素,是其耐腐蚀性的根本来源。当钢中铬的含量达到至少10.5%时,在氧气作用下,其表面便能形成一层极薄(约1-3 nm)却异常致密稳定的富铬氧化膜,即“钝化膜”。这层膜能有效阻隔金属基体与腐蚀介质的接触,即使受到机械损伤,也能在富氧环境中自我修复。铬同时也是强烈的铁素体形成元素,决定着不锈钢的基本组织结构 [3]。镍镍的...
查看详细 >>24 2026-08 -
锡山区制造冲压件销售市场
(3) 冲压可加工出尺寸范围较大、形状较复杂的零件,如小到钟表的秒表,大到汽车纵梁、覆盖件等,加上冲压时材料的冷变形硬化效应,冲压的强度和刚度均较高。(4) 冲压一般没有切屑碎料生成,材料的消耗较少,且不需其它加热设备,因而是一种省料,节能的加工方法,冲压件的成本较低。复合冲压本文所涉及的复合冲压, 并不是指落料、 拉伸、 冲孔等冲压工序...
查看详细 >>24 2026-08