-
 19 07相城区实用微束等离子焊接销售公司
超薄壁管用焊接工艺制造超薄壁有缝管是把带材卷成圆管,然后焊接起来。超薄壁管,微束等离子弧焊接超薄壁管在许多工业部门中有着广泛的应用,可用来制造金属软管、波纹管、扭力管、热交换器的换热管、仪器仪表的谐振筒等,还有时是在高温高压、复杂振动和交变载荷下用来输送各种腐蚀性介质。用焊接工艺制造超薄壁有缝管是把带材卷成圆管,然后焊接起来。这种方法工艺... 【查看详情】
-
 18 07高新区通常熔透型等离子焊接价格咨询
2018年,我国自主研发的变极性等离子弧焊技术与国外同行同台竞争,尽管技术路线不同,但达到了相近的效果。至2023年,中国焊接协会认为我国在等离子弧焊接工艺装备的研发上实现了从跟跑、并跑到领跑的发展。 [10]变极性等离子弧焊(VPPAW)即不对称方波交流等离子弧焊,是一种针对铝及其合金开发的新型高效焊接工艺方法,它综合了变极性TIG焊和... 【查看详情】
-
 18 07张家港国产微束等离子焊接厂家供应
接地是切割前一项必不可少的准备工作。未使用**的接地工具,工件表面有绝缘物及长期使用老化严重的地线等,都会使地线与工件接触不良。应使用专门的接地工具,并检查是否有绝缘物影响地线与工件表面接触,避免使用老化的接地线。5.火花发生器不能自动断弧等离子切割机工作时,首先要引燃等离子弧,由高频振荡器激发电极与喷嘴内壁之间的气体,产生高频放电,使气... 【查看详情】
-
 18 07工业园区国产微束等离子焊接销售厂家
超薄壁管用焊接工艺制造超薄壁有缝管是把带材卷成圆管,然后焊接起来。超薄壁管,微束等离子弧焊接超薄壁管在许多工业部门中有着广泛的应用,可用来制造金属软管、波纹管、扭力管、热交换器的换热管、仪器仪表的谐振筒等,还有时是在高温高压、复杂振动和交变载荷下用来输送各种腐蚀性介质。用焊接工艺制造超薄壁有缝管是把带材卷成圆管,然后焊接起来。这种方法工艺... 【查看详情】
-
18 07吴中区通常微束等离子焊接厂家现货
微束等离子电弧是一种能量高度集中的热源。电弧经过压缩,其稳定性比自由电弧(例如氩弧)好得多,并且工作弧长可以比自由电弧长。因此,观察焊接过程比较方便,超薄壁管子常用微束等离子弧焊接。超薄壁管子微束等离子弧焊接具有以下优点:a.焊接的带材厚度比氩弧焊小,·通常厚度为0.1~0.5mm,不需卷边就能焊接,焊接质量好。b.在管子连续自动焊接时,... 【查看详情】
-
18 07张家港质量微束等离子焊接厂家供应
1.防电击等离子弧焊接和切割用电源的空载电压较高,尤其在手工操作时,有电击的危险。因此,电源在使用时必须可靠接地,焊枪***体或割******体与手触摸部分必须可靠绝缘。可以采用较低电压引燃非转移弧后再接通较高电压的转移弧回路。如果启动开关装在手把上,必须对外露开关套上绝缘橡胶套管,避免手直接接触开关。尽可能采用自动操作方法。2.防电弧光... 【查看详情】
-
 18 07高新区常规微束等离子焊接推荐厂家
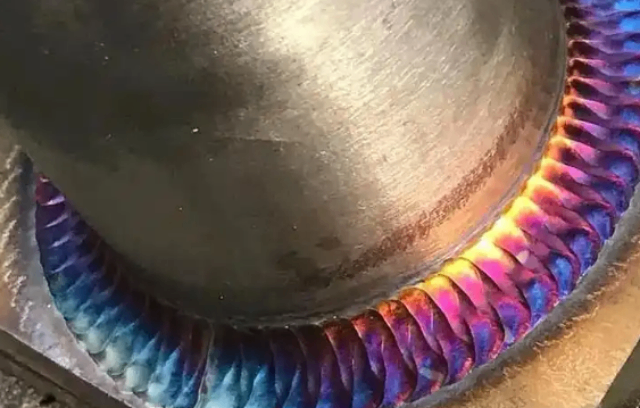
气体由电弧加热产生离解,在高速通过水冷喷嘴时受到压缩,增大能量密度和离解度,形成等离子弧。它的稳定性、发热量和温度都高于一般电弧,因而具有较大的熔透力和焊接速度。形成等离子弧的气体和它周围的保护气体一般用纯氩。根据各种工件的材料性质,也有使用氦、氮、氩或其中两者混合的混合气体的。等离子弧切割是一种常用的金属和非金属材料切割工艺方法。它利用... 【查看详情】
-
 18 07吴江区实用熔透型等离子焊接厂家直销
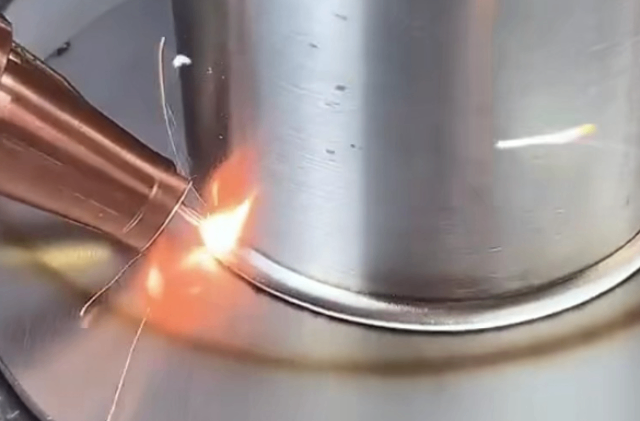
焊接速度:0.3-1.5m/min(与板材导热系数成反比)。焊接速度适当时,才能保证稳定的穿孔效应焊接。焊接速度过低会烧穿,而过高会出现未焊透、气孔等缺陷。 [3]保护气比例:氩氢混合气(氢含量≤7%)可提升电弧温度。保护气流量对保护效果和等离子弧的稳定性有影响,应与离子气流量匹配,一般在15-60L/min。过大和过小都会影响降低保护效... 【查看详情】
-
17 07吴中区好用的微束等离子焊接价目
等离子弧的产生:(1)等离子弧的概念:自由电弧:未受到外界约束的电弧,如一般电弧焊产生的电弧。等离子弧:受外部拘束条件的影响使孤柱受到压缩的电弧。自由电弧弧区内的气体尚未完全电离,能量未高度集中,而等离子弧弧区内的气体完全电离,能量高度集中,能量密度很大,可达10~10W/cm2,电弧温度可高达24000~50000K(一般自由状态的钨极... 【查看详情】
-
 17 07张家港国产微束等离子焊接销售厂家
将电弧放电产生在钨极区的热量及时排出;钨极应能始终保持对准**的喷嘴孔径中心,且应能调整极尖的高度和更换新钨极,导人惰性压缩气体。这样,上***体应有电、气、水三个导人孔道和一个水的出口。**上安装经常更换的喷嘴,要接电源的正极,要有进出冷却水的散热系统。有的微束等离子弧焊枪上设有保护气系统,也设置在**上。②直流电源作为微束等离子弧的电... 【查看详情】
-
17 07张家港质量微束等离子焊接推荐厂家
工作气体流量大,电弧挺度好,电弧很容易引出喷嘴,转移弧建立容易;工作气体流量小,电弧挺度差,转移弧建立较困难。但工作气体流量不能过大,太大会形成切割,焊缝成形不良。保护气体用氢氩混合气体保护效果好,一般用5%的氢气,其余为氩气。有时也加氦气,但氦气价格昂贵,只有对某些有色金属焊接时才用。经验表明,保护气体流量与工作气体流量有一个比较好比值... 【查看详情】
-
17 07常熟常规微束等离子焊接哪家好
微束等离子弧焊(micro-plasma arc welding)是一种采用小于30A小电流的熔入型焊接工艺,通过联合型电弧和小孔径压缩喷嘴(0.6~1.2mm)实现电弧稳定,其电极与喷嘴间的非转移弧用于维持电弧,电极与工件间的转移弧用于熔化工件 [1] [6-7]。该工艺通过提高电弧压缩度使电弧直径缩小至缝纫机针般尺寸,**小可焊接厚度... 【查看详情】