 首页 > 新闻中心
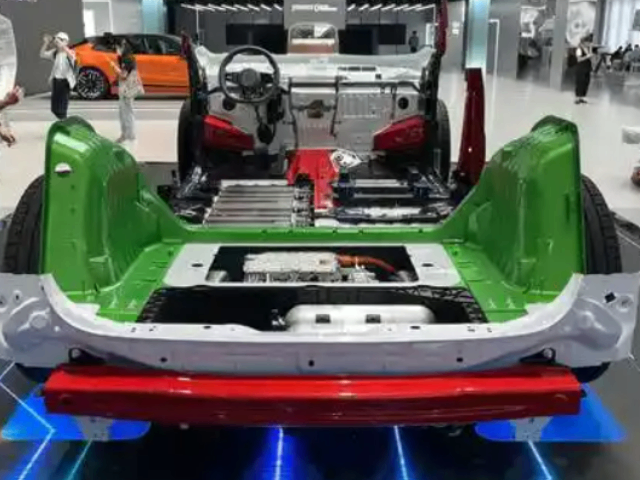
内高压成形(又称液压成形)是一种以管材为坯料,通过内部施加超高压液体(100-1000MPa)和轴向进给补料使管坯贴合模具型腔,制造变径管、弯曲轴线管及多通管等复杂中空零件的材料成形工艺 [1]。其工艺流程分为填充、成形与整形三个阶段:先密封管材并注入液体,随后加压胀形并补料,**终增压定型。该工艺...
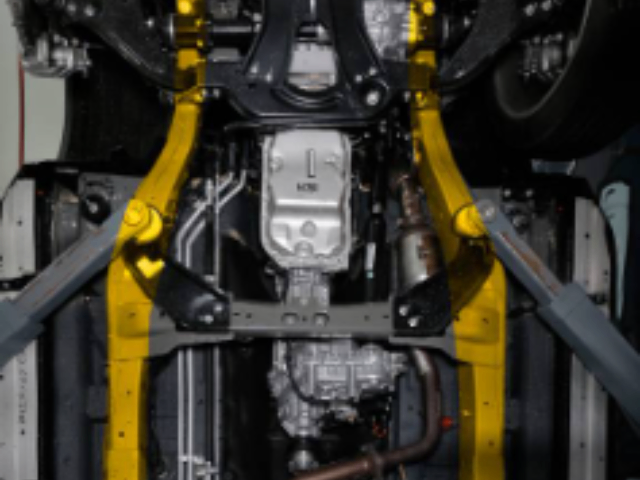
主减速器:主减速器是汽车传动系中减小转速、增大扭矩的主要部件。对发动机纵置的汽车来说,主减速器还利用锥齿轮传动以改变动力方向。汽车正常行驶时,发动机的转速通常在2000至3000r/min左右,如果将这么高的转速只靠变速箱来降低下来,那么变速箱内齿轮副的传动比则需很大,而齿轮副的传动比越大,两齿轮的...
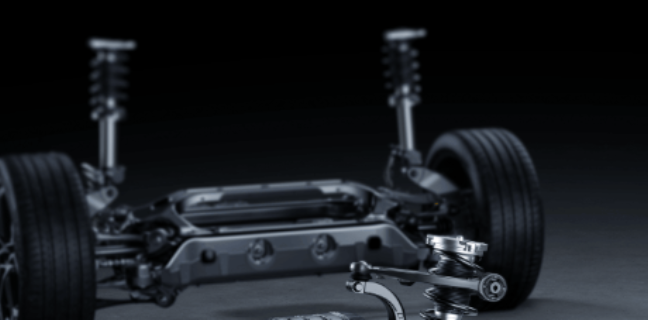
优点:前后轮负荷分配均匀,操控性能好,加速性能强。缺点:传动轴较长,动力传递效率稍低,成本较高。中置后驱(MR):特点:发动机中置,后轮驱动。优点:重量分布均匀,操控性能较好,加速性能强劲。缺点:车内空间受限,成本较高,通常用于高性能跑车或赛车。后置后驱(RR):特点:发动机后置,后轮驱动。优点:结...
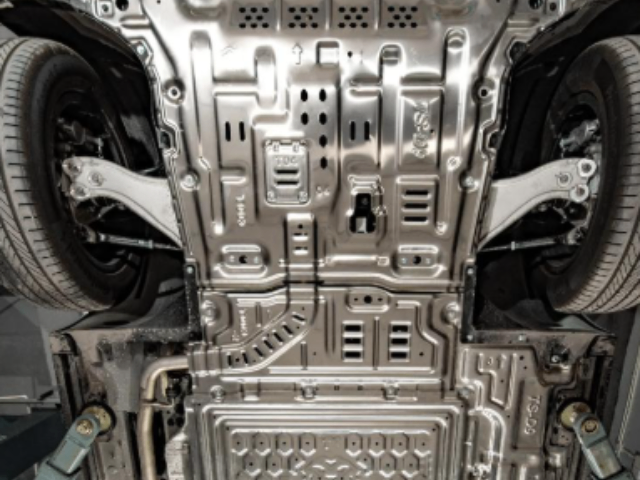
一、横拉杆球节断损。在保险杠或其它不影响行驶的地方,卸下一只与球节总长度相似的螺钉,取代断损的球节,装上转向节臂与螺母后,将螺钉露出部分用锤子铆好。二、三轴汽车差速器齿轮损坏。如中、后桥差速器损坏任何一只,都可将该桥传动轴和半轴拆下,继续行驶。若前差速器损坏,可将轮毂接合盘拆下后继续行驶。三、制动总...
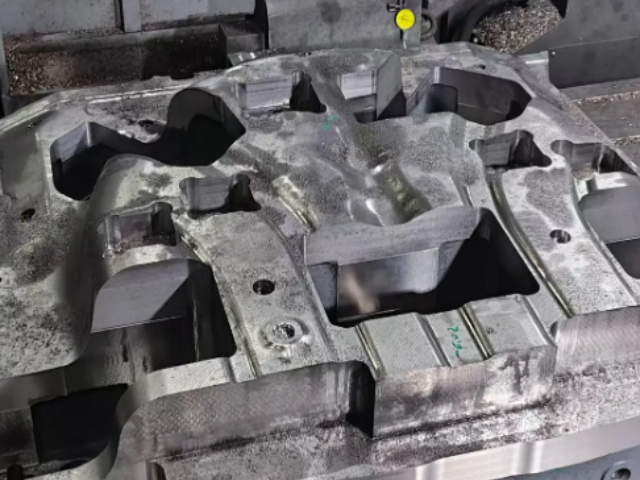
模具需选用机械强度高的合金钢,成型零件硬度需达到HRC52左右,并采用数控加工、电火花加工、线切割等高精度制造工艺 [4-8]。该技术适用于小批量试制及精密零部件制造,关键环节涉及模温控制、防变形设计与精密加工。目前国内高精度模具半数以上依赖进口,**技术集中于材料适配性优化、模流分析及精密成型工艺...
20世纪90年代起,内高压成形技术开始进入汽车工业实用市场,并在全球范围内迅速推广,德国、美国、日本、韩国等国的众多汽车公司相继建立了内高压成形生产线 [17]。我国从1998年开始对内高压成形进行系统研究,并于2001年研制出了首台管材内高压成形机,成功应用于克莱斯勒300C型轿车的仪表盘支架和底...
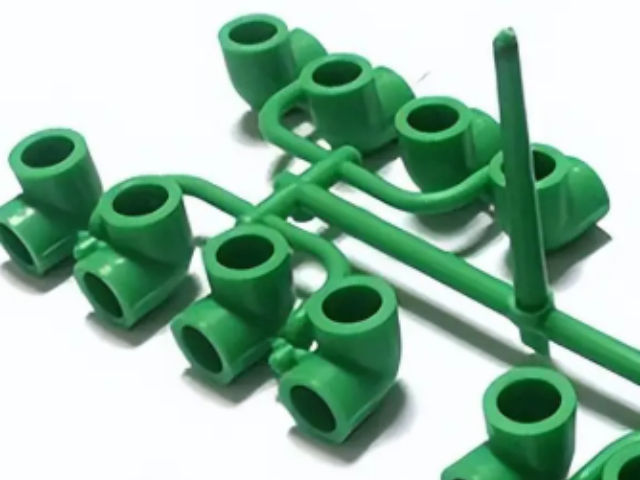
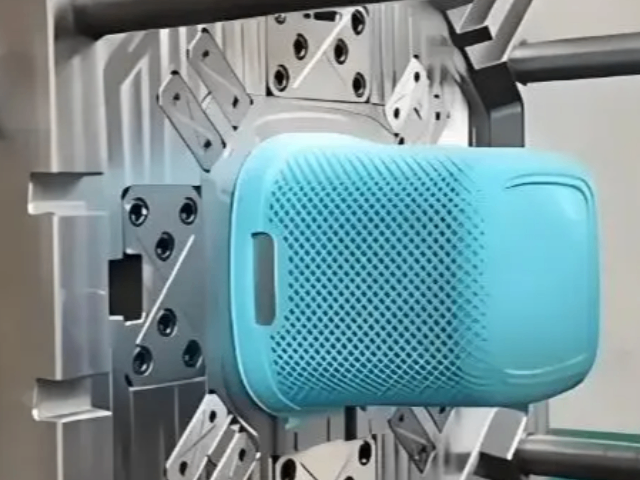
根据浇注系统型制的不同可将塑料模具分为三类:(1)大水口模具:流道及浇口在分模线上,与产品在开模时一起脱模,设计**简单,容易加工,成本较低,所以较多人采用大水口系统作业。塑料模具结构分为两部分:动模和定模。随注射机活动部分为动模(多为顶出侧),在注射机射出端一般不活动称为定模。因大水口模具的定模部...
汽车底盘(外文名:automotive chassis)是汽车的**结构组件,由传动系、行驶系、转向系和制动系四部分组成,承担动力传递、行驶支撑、方向控制及制动功能。 [6-7]在电力系统领域,该部件作为电力试验/检测车的基础框架,采用定型二类汽车底盘,配置厢体、发电机组和电力管理系统,部分型号搭载...
压模是压缩模具的简称,主要用于通过压制或复压工艺生产特定粉末制品。也称为模压模具或模压成型,特别适用于粉末冶金制品生产 [1]。该模具能够对塑料、橡胶、陶瓷及复合材料等材料进行高温高压成型 [2]。其应用领域涵盖汽车零部件、电子设备外壳、日用消费品等多个行业,通过金属模具腔与压力机的配合实现多样化产...
该技术可减少零件和模具数量,降低模具费用;根据行业统计分析,液压成形件比冲压件平均可降低生产成本15%~20%,模具费用降低20%~30%。例如,散热器支架的组成零件由17个减少到10个,焊接点由174个减少到20个,装配工序由13道减少到6道,生产效率提高66% [5]。内高压成形还可减少后续机械...
汽车底盘是支承、安装汽车发动机及其各部件、总成,形成汽车的整体造型,并接受发动机的动力,使汽车产生运动,保证正常行驶的**组成部分,主要由传动系、行驶系、转向系和制动系四大系统构成 [4-5] [17]。传动系统传动系将发动机的动力传递到驱动车轮,具有减速、变速、倒车、中断动力、轮间差速和轴间差速等...
**早的汽车底盘是大梁式的,也就是非承载式底盘,梯形底盘是底盘鼻祖,如福特T型车也采用梯形底盘,赛车和高性能跑车则开发了管状空间框架底盘以提升刚度/重量比,例如玛莎拉蒂“鸟笼”赛车和奔驰300SL [7] [10]。承载式底盘逐渐成为主流,优化了车内空间、降低了成本和噪音,但抗扭能力相对减弱,超级跑...