表面光洁度高:能够达到非常光滑的表面,减少表面粗糙度。去除氧化层:可以有效去除金属表面的氧化层和污垢。提高耐腐蚀性:经过电解抛光的金属表面通常具有更好的耐腐蚀性。适用范围广:适用于不锈钢、铝、铜等多种金属材料。应用领域:电解抛光广泛应用于医疗器械、食品加工设备、化工设备等对表面光洁度和卫生要求较高的行业。注意事项:选择合适的电解液和电流密度,以避免过度腐蚀或损伤工件。需要在通风良好的环境中进行,以避免有害气体的产生。电解抛光是一种高效、环保的表面处理技术,随着技术的发展,其应用范围和效果也在不断提升。需要在通风良好的环境中进行,以避免有害气体的产生。锡山区好的不锈钢电解抛光按需定制
不锈钢抛光是一种表面处理工艺,旨在使不锈钢工件获得光亮、洁净的表面效果 [1-2]。该工艺主要包括物理抛光(如机械研磨)和化学抛光两大类 [2-3]。通过抛光可以提升不锈钢的外观、清洁度、耐腐蚀性及流体传输性能,满足医疗、食品、制药、半导体等行业对高洁净度和耐腐蚀性的要求 [3-5]。电解抛光技术通过电化学反应去除表面微观不平整,相比传统机械抛光能实现更均匀、精确的处理,尤其适用于复杂结构工件 [3-4]。该技术正朝着自动化、数字化及标准化方向发展 [6]。宜兴质量不锈钢电解抛光哪里买不锈钢电解抛光广泛应用于医疗器械、食品加工设备、化工设备等领域,以确保产品的卫生和美观。
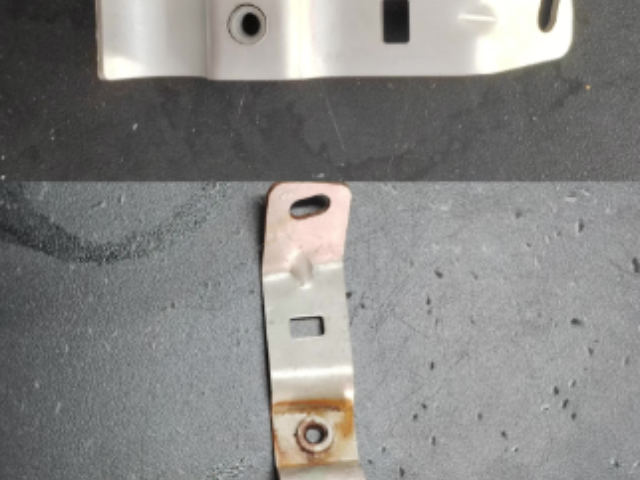
2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“ 不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等。3.抛光后工件棱角处及前列过腐蚀是什么原因引起的?原因分析:棱角、前列的部位电流过大,或电解液温度过高,抛光时间过长,导致过度溶解。解决方法:调整电流密度或溶液温度,或缩短时间。检查电极位置,在棱角处设置屏蔽等。4.为什么工件抛光后不光亮并呈灰暗色?分析原因:可能电化学抛光溶液已不起作用,或作用不明显。解决方法:检查电解抛光液是否使用时间过长,质量下降,或溶液成分比例失调。
加热设施及冷却设备①加热可选用石英加热管,钛加热管。②冷却可选用盘管,盘管可加热可冷却。夹具比较好选用钛做挂具,因为钛较耐腐蚀,寿命长,钛离子对槽液无影响。建议比较好不要用铜挂具,因为铜离子进入会在不锈钢表面沉积一层结合力不好的铜层,影响抛光质量。铜裸露部位可用聚氯乙烯胶烘烤成膜,在接触点刮去绝缘膜。阴阳极材料阴阳极棒应用铜棒或铜管,铜管长是电解槽长加20厘米,阴极板应用铅板,铅板固定在阴极棒上,铅板长为槽高加10厘米,铅板宽根据槽长而定,一般为10厘米,20厘米规格。表面形成的钝化膜能显著提高工件的耐腐蚀性。
不锈钢电解抛光液是一种用于提高不锈钢工件表面粗糙度和光泽度的化学溶液,外观为无色透明液体,相对密度1.67~1.7(20℃)。其适用于200、300、400系列奥氏体和马氏体不锈钢的电解抛光,能实现镜面光亮效果且光泽持久 [2]。与传统配方相比 [1],工艺流程包含除油、酸洗、电解抛光等步骤,阴极材料采用铅板,需控制电解液温度在60-80℃范围。溶液寿命较长,可通过调整溶液密度进行维护。处理后的不锈钢表面可增加产品附加值,***用于金属加工、电子元器件、装饰材料等领域,废液需用中和剂调至中性pH值后排放 [3]。减少清洁难度:光滑的表面更不易积聚污垢,便于清洁。惠山区精密不锈钢电解抛光销售方法
电解液:通常使用酸性或碱性溶液,常见的电解液包括硫酸、磷酸和氟化物等。锡山区好的不锈钢电解抛光按需定制
根据氧化膜理论,电解抛光过程中析出的氧在金属表面形成一层可溶解的氧化膜,微凸处因电流密度较高而形成较疏松的氧化膜且析氧较多,有利于溶解产物扩散和氧化膜溶解,从而使该处金属被优先溶解。电极极化曲线描述了阳极极化过程,可分为AB(表面未活化)、BC(正常溶解)、CD(开始形成黏液膜)、DE(正常溶解得到光泽表面)和EF(氧析出,抛光过程可能破坏)等阶段。法拉第电解定律定量描述电极反应物质量与电量的关系,公式为 m = M/(z*F) * I * t [3]。锡山区好的不锈钢电解抛光按需定制
无锡佐渡金属制品有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来 佐渡供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!