
- 品牌
- 赛霆
- 型号
- 齐全
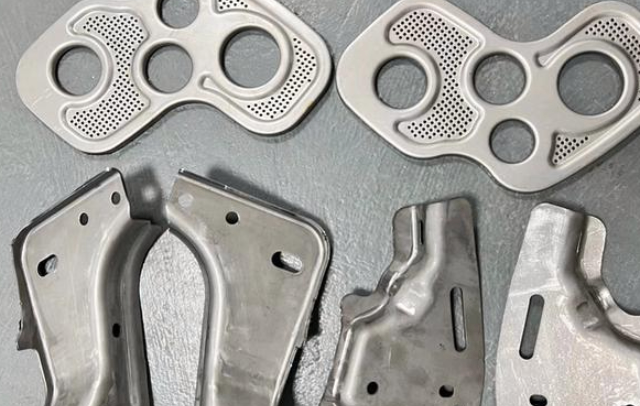
冲压轴承与铸件、锻件相比,具有薄、匀、轻、强的特点。冲压可制出其他方法难于制造的带有加强筋、肋、起伏或翻边的工件,以提高其刚性。由于采用精密模具,工件精度可达微米级,且重复精度高、规格一致,可以冲压出孔窝、凸台等。冲压轴承一般不再经切削加工,或*需要少量的切削加工。热冲压件精度和表面状态低于冷冲压件,但仍优于铸件、锻件,切削加工量少。冲压是高效的生产方法,采用复合模,尤其是多工位级进模,可在一台压力机上完成多道冲压工序,实现由带料开卷、矫平、冲裁到成形、精整的全自动生产。生产效率高,劳动条件好,生产成本低,一般每分钟可生产数百件。如Q235,具有良好的强度和韧性,价格相对较低,广泛应用于制造各种机械零件、建筑结构件等冲压产品。新吴区制造冲压件销售电话
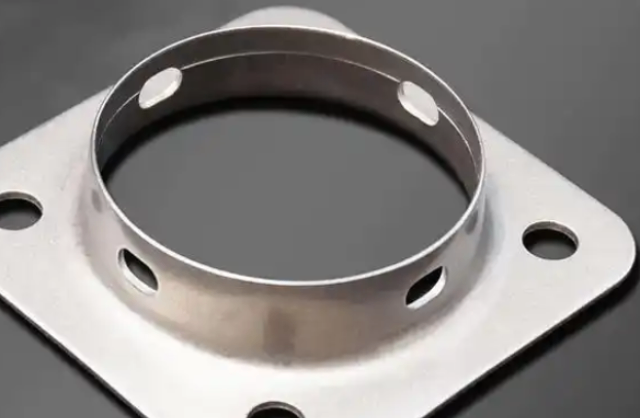
精冲件断面粗糙度与模具的精度及维修,与冲件的材料及精冲时的润滑有关。在正常的维修和刃磨等条件下,精冲件断面粗糙度为Ra0.8~1.6μm。在一定的良好工艺条件下,精冲件可达到整个冲裁面都是光洁面。为提高精冲生产的经济性,在冲件毛刺侧允许有少量撕裂,常用光面率(光面高度占料厚的比例)来表示。精冲件的毛刺是不可避免的。精冲厚料时毛刺高度若超过0.2mm,模具须刃磨。精冲零件在使用前可用机械振动或砂带磨削等方法去除毛刺。 [2]常州好用冲压件货源充足冲压件通常具有较高的尺寸精度和形状一致性,适合大批量生产。
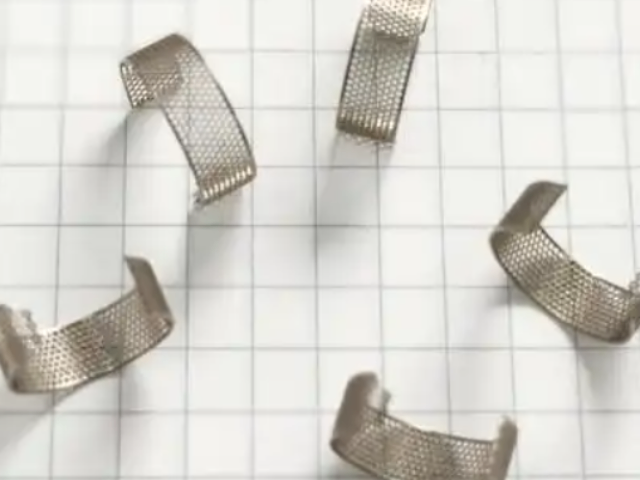
孔边距孔边距冲孔后弯曲,孔的位置应处于弯曲变形区外,否则弯曲时孔会产生变形。孔壁至弯边的**小距离见图14。工艺切口(槽)工艺切口(槽)可防止弯件成形时发生局部畸变。 [2]形状弯曲件的形状比较对称时,左右弯曲半径应一致,可减小弯曲成形时坯料在模具内的错移。为使坯料在模具内定位准确,可增设工艺定位孔。切口带弯曲的工件,弯曲部分一般应做成梯形,弯曲线两端应预先冲孔(槽),便于弯曲成形。弯曲件精度弯曲件的精度与弯曲件的工序安排、模具的结构和精度、材料的状态和力学性能以及模具的安装和调整有关。精度要求高的弯曲件必须严格控制材料厚度偏差与模具的实际间隙,并增加整形工序。经弯曲及其他成形方法获得的冲压件称为成形冲压件,其尺寸公差等级从FT1至FT10依次降低。弯曲件长度尺寸公差等级为FT5~FT10。 [2
③晶粒尺度的影响***, 不再是各向同性的均匀连续体; ④工件表面存储润滑剂相对困难。 微细冲压的一个重要方面是冲小孔, 譬如微型机械、 微型仪器仪表中就有很多需要冲压的小孔。 故研究小孔冲压应是微细冲压的一个极其重要的问题。冲小孔的研究着重于: 一是如何减小冲床尺寸;二是如何增大微小凸模的强度和刚度 (这方面除了涉及到制作的材料及加工的技术外, **常用的便是增加微小凸模的导向及保护等)。 尽管在冲小孔上需要研究的问题还很多, 但也取得了不少可喜的成绩。有资料表明国外已经开发的微冲压机床长 111mm,宽 62mm, 高 170mm,装有一个交流伺服电机, 可产生 3kN的压力。该压力机床装有连续冲压模, 能实现冲裁和弯曲等材料利用率高:冲压件是在材料消耗不大的前提下,经冲压制造出来的,零件重量轻、刚度好。
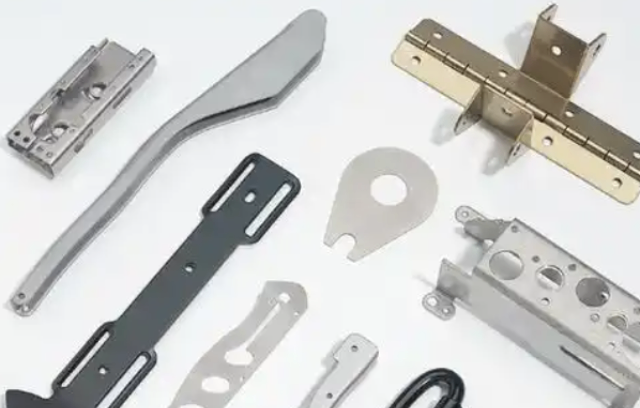
拉伸:利用模具将平板毛坯加工成开口空心零件的一种冷加工方法。拉伸件的圆角半径、凸缘宽度等参数对拉伸工艺性有重要影响。弯曲:采用模具和工具在压力机的作用下将平板配料弯成具有一定角度和曲率工件的冲压工序。弯曲件的精度与弯曲件的工序安排、模具的结构和精度等因素有关。三、冲压件的材料选择冲压件的材料选择应根据产品的使用要求、加工工艺性以及成本等因素进行综合考虑。常用的冲压材料包括:碳素结构钢:如Q235,具有良好的强度和韧性,价格相对较低,广泛应用于制造各种机械零件、建筑结构件等冲压产品。精冲件的光面率典型值为Ra0.8-1.6μm,具有较高的尺寸精度和表面质量。惠山区好用冲压件货源充足
利用模具将平板毛坯加工成开口空心零件的一种冷加工方法。新吴区制造冲压件销售电话
智能化冲压板料冲压从手工操作到半机械化、 机械化、 自动化操作, 均是冲压发展到每个阶段的标志, 而今板料冲压又进入到了智能化阶段, 因此, 可以说智能化冲压是板料冲压技术发展的必然趋势。板料成形智能化研究起源于 20 世纪 80 年代初的美国, 继后, 日本塑性加工界也开始板料智能化研究。该项技术研究之初的十余年间, 全部力量集中于弯曲回弹的成形控制, 直至 1990 年后该项技术的研究才扩展到筒形零件的拉深变形, 进而再扩展至汽车覆盖件成形、 级进模智能成形等。所谓智能化冲压, 乃是控制论、 信息论、 数理逻辑、 优化理论、 计算机科学与板料成形理论有机相结合而产生的综合性技术。新吴区制造冲压件销售电话
江苏赛霆金属有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来赛霆供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


所谓优化排样就是要解决两个问题: 一是如何将它表示成数学模型; 二是如何根据数学模型尽快求出比较好解,其关键就是算法问题。现代优化技术已发展到智能优化算法, 主要包括人工神经网络、 遗传算法、 模拟退火、 禁忌搜索等。 可以相信优化排样将会有一个突破性进展, 对结构废料多的工件可采用套裁方法, 从而能达到废物利用, 变废为宝。此外, 还可以通过改产品结构的方法来加以解决也不是完全不可能的。对于套裁, 人人皆知的有大垫片套裁中垫片, 中垫片再套裁小垫片等。冲压工艺能够限度地减少材料浪费,提高材料利用率。惠山区定制冲压件生产厂家RMCO高分子聚合物润滑剂一般开始喷上去时稠度低得多。随着成形过程中温...
- 滨湖区制造冲压件厂家直销 2026-11-04
- 滨湖区选择冲压件生产厂家 2026-11-04
- 宜兴质量冲压件销售市场 2026-11-04
- 锡山区选择冲压件供应商家 2026-11-04
- 滨湖区制造冲压件咨询报价 2026-11-04
- 无锡好用冲压件费用 2026-11-04
- 梁溪区制造冲压件生产厂家 2026-11-03
- 江阴选择冲压件货源充足 2026-11-03
- 锡山区选择冲压件销售方法 2026-11-03
- 常州制造冲压件批量定制 2026-11-03
- 梁溪区基础冲压件生产厂家 2026-11-03
- 江苏好用冲压件厂家现货 2026-11-03
- 苏州制造冲压件批量定制 2026-11-03
- 新吴区选择冲压件销售方法 2026-11-02
- 江阴选择冲压件费用 2026-11-02
- 惠山区选择冲压件厂家现货 2026-11-02

- 江阴选择不锈钢销售市场 11-04
- 宜兴质量冲压件销售市场 11-04
- 南京定制不锈钢按需定制 11-04
- 江阴好用不锈钢厂家报价 11-04
- 滨湖区好用不锈钢供应商家 11-04
- 新吴区基础不锈钢销售方法 11-04
- 南京选择不锈钢货源充足 11-04
- 南京制造不锈钢供应商家 11-04
- 锡山区选择冲压件供应商家 11-04
- 滨湖区基础不锈钢厂家现货 11-04