
选用含硅油成分的脱模剂,适宜中大厚壁件,但因硅油种类、配方不同,往往在后加工处理中(如表面涂装等)出现问题。根据对一些专业化压铸厂使用水基脱模剂经验的总结,笔者认为在选择和使用脱模剂时适宜的作法是:要摸索比较好化的稀释率和喷雾量。为了保护模具,应选用质量且喷射量较少的脱模剂。为减少模具上的沉积残留量,不用含石蜡过多的产品。要针对铸件大小、壁厚及复杂程度和工艺选用不同型号的脱模剂。要重视吹气排屑工序,保证每次完全残余的脱模剂。模温控制:建议开模300~450 ℃;取件280~430℃;开始喷脱模剂200~280 ℃;皮膜形成180~350 ℃;吹气排屑150~300℃。宇恒陶瓷的企业理念是 “勇于开拓,不断创新,以质量求生存,以效益促发展”。山东骨粉脱模剂厂家
然后盖紧加热。当温度达到120℃时,蒸煮24小时即可熄火,次日开锅后除去上层脂肪,捞出骨头后晒干、粉碎。鉴此,我们采用储量丰富的天然原料和部分化工原料,通过人工合成的办法成功地研制出一种可完全替代质量牛骨灰的合成骨粉。用该合成骨粉生产的骨质瓷,不*瓷质细腻、釉面光亮,而且白度、透光度、热稳定性均高于传统骨质瓷,性能指标达到并超过骨质瓷标准。骨瓷色泽呈天然骨粉独有的自然奶白色。一般说来,原料中含有25%骨粉的瓷器则可称为骨瓷,国际公认骨粉含量要高于40%以上,质地比较好的骨瓷一般含有51%的质量牛骨粉。其中骨粉成分为40%以上,器具颜色则更呈乳白色,骨瓷。上好的欧洲标准40%以上的骨瓷套装餐具价格均在几千元左右。质量出口骨质瓷的品牌并不多。水晶骨瓷是指在原来骨瓷配方的基础之上进行原料、工艺上的创新与发展,将原有的骨瓷原料加以创新及改变,以***水晶石和天然骨粉为主要原料采用精湛独到的釉中彩工艺通过特殊的高温温度烧制而成。合成骨粉,是由氢氧化钙和磷酸进行中和反应后,高温煅烧后所致。用合成骨粉制作的瓷器,具有一定的通透性,又因为在其中含有骨粉的主要成分磷酸三钙,就给它起名叫新骨瓷。在科普下骨瓷的定义。山东人造骨粉脱模剂宇恒陶瓷以诚信为根本,以质量服务求生存。
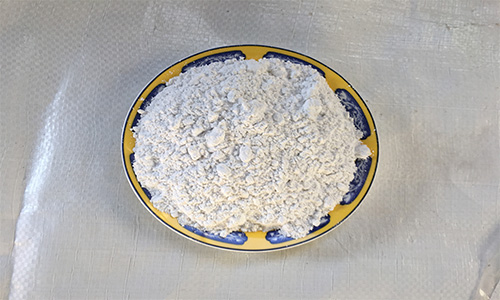
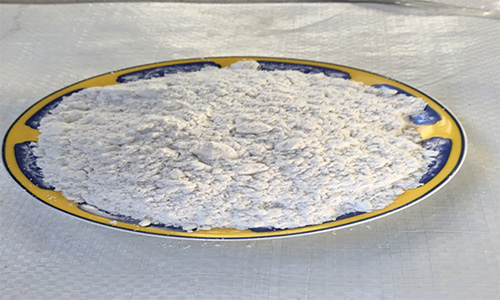
骨粉脱模剂是一种介于模具和成品之间的功能性物质。脱模剂有耐化学性,在与不同树脂的化学成份(特别是苯乙烯和胺类)接触时不被溶解。脱模剂还具有耐热及应力性能,不易分解或磨损;脱模剂粘合到模具上而不转移到被加工的制件上,不妨碍喷漆或其他二次加工操作。由于注塑、挤出、压延、模压、层压等工艺的迅速发展,脱模剂的用量也大幅度地提高。 理论上,脱模剂具有较大的抗拉强度,以使它在与模压树脂经常接触时不容易磨光。在树脂中有磨砂矿物填料或玻璃纤维增强料时尤其如此。脱模剂有耐化学性,在与不同树脂的化学成份(特别是苯乙烯和胺类)接触时不被溶解。脱模剂还具有耐热及应力性能,不易分解或磨损;脱模剂粘合到模具上而不转移到被加工的制件上,不妨碍喷漆或其他二次加工操作。
有色金属脱模剂的粘度由骨树脂决定,与骨粉的浓度、质量有关。工业上有两种使用方法:一是把骨粉均匀地洒在模具表面,然后用铲子铲起;二是把骨粉撒在模具表面后,用工具抹去。其作用主要是:1.提高模具的抗粘力,防止粘着;2.防止新浇注的混凝土与原模分离;3.提高脱模效率,防止模具表面划伤;4.降低生产成本。工业上用脱模剂的目的主要有:1.提高效率,2.减少成本,3.安全卫生,4.工艺方便。5.改善工人劳动条件和环境等。可以说脱模剂就是工业上用的润滑剂。宇恒陶瓷展望未来,信心百倍,追求高远。
脱模剂的具体作用原理如下:极性化学键与模具表面通过相互作用形成具有再生力的吸附型薄膜;聚硅氧烷中的硅氧键可视为弱偶极子(Si+-O-),当脱模剂在模具表面铺展成单取向排列时,分子采取特有的伸展链构型;自由表面被烷基以密集堆积方式覆盖,脱模能力随烷基密度而递增;但当烷基占有较大空间位阻时,伸展构型受到限制,脱模能力又会降低;脱模剂分子量大小和粘度也与脱模能力相关,脱模剂的具体作用原理如下:极性化学键与模具表面通过相互作用形成具有再生力的吸附型薄膜;聚硅氧烷中的硅氧键可视为弱偶极子(Si+-O-),当脱模剂在模具表面铺展成单取向排列时,分子采取特有的伸展链构型;自由表面被烷基以密集堆积方式覆盖,脱模能力随烷基密度而递增;但当烷基占有较大空间位阻时,伸展构型受到限制,脱模能力又会降低;脱模剂分子量大小和粘度也与脱模能力相关,分子量小时,铺展性好,但耐热能力差。 宇恒陶瓷全力打造良好的企业形象。山东骨粉脱模剂厂家
宇恒陶瓷迎接挑战,推陈出新,与广大客户携手并进,共创辉煌!山东骨粉脱模剂厂家
其淬透性、韧性、耐磨性、热处理稳定性差,模具硬度不足,脱模时模具表面被压铸合金挤压变形,或型芯弯曲变形,增大了模具对铸件的脱模阻力,很容易因先天不足出现模具表面裂纹及焊合等缺点,直接导致粘模。铸件粘模部位,往往呈现表面粗糙、脱皮或缺料等拉模痕迹,粘合严重的情况下铸件会被撕裂破损。模具型腔表面会粘附一层压铸合金,颜色泛白,如图示。粘模之所以易于在模具热节处或正对内浇口处发生,是因为此处易于形成金属间化合物层,而且形成的金属间化合物层Al4FeSi与H13模具具有较强的结合强度。所形成的金属间化合物层较薄,是由于充型时,高速熔体对模具表面反复冲刷。使金属间化合物层从模具表面上剥离所致。耐磨材料Cr23C6能有效阻止铝合金熔体的化学冲击,减少模具材料的损失及粘模现象的发生。3)模具设计当压铸操作工艺正常,一副新模具却出现粘模,调试压铸工艺、喷涂虽能有所补救,但若不稳定,就说明主要原因是铸件结构设计、模具设计或制造的问题。首先是内浇口设计,如流向、截面积、压射速度等控制不当,金属液直接冲蚀型芯或型壁,**容易出现粘模。如果冲击到定模一侧,则使定模一侧铸件的包紧力增加。山东骨粉脱模剂厂家
“合成骨粉|天然骨粉|骨炭|骨质瓷”淄博宇恒陶瓷原料厂,公司位于:http://yuhengtaoci.shop.88360.com,多年来,宇恒陶瓷供应坚持为客户提供好的服务。欢迎广大新老客户来电,来函,亲临指导,洽谈业务。宇恒陶瓷供应期待成为您的长期合作伙伴!


脱模剂的基本成分是矿物油和石蜡,其配比不同,适用的模具表面温度不同。以铝合金用脱模剂为例,按模温要求目前主要分三大类:低温用(200 ℃以下) ,中温用(200~250 ℃) ,高温用(250 ℃以上) 。从皮膜形成特点看又分为有效成分与型腔的粘着性、皮膜的干燥性以及对铸件涂装的影响等。如非硅型脱模剂被用于对涂装性要求高的铸件,但若对模温掌握不好,就发挥不出这方面的特长。尽管模温的分类差异只在模温范围的20%变动,还不致于使皮膜形成不了,但对于铸件的脱模性、表面质量和模具的寿命有较大影响。宇恒陶瓷竭诚为您服务,期待与您的合作,欢迎大家前来!安徽有色金属脱模剂供应 脱模剂的选择常用的脱模剂...
- 景德镇块状骨粉脱模剂批发 2026-11-02
- 江苏骨粉脱模剂批发 2026-11-02
- 山东销售骨粉脱模剂直销 2026-11-01
- 江西骨瓷骨粉脱模剂厂 2026-10-31
- 江西粉末状骨粉脱模剂供应 2026-10-31
- 山东人造骨粉脱模剂 2026-10-30
- 江西陶瓷骨粉脱模剂产地 2026-10-28
- 山东销售骨粉脱模剂产地 2026-10-26
- 江西人造骨粉脱模剂供应 2026-10-25
- 江西陶瓷用骨粉脱模剂批发 2026-10-23
- 湖北有色金属脱模剂批发 2026-10-15
- 山东直销骨粉脱模剂批发 2026-10-14
- 江西人造骨粉脱模剂直销 2026-10-10
- 山东有色金属脱模剂生产厂家 2026-10-08
- 山东陶瓷用骨粉脱模剂供应 2026-10-06
- 江西粉末状骨粉脱模剂供应 2026-09-30



- 江西陶瓷用天然骨粉厂 11-04
- 河北陶釉料价格 11-04
- 深圳骨瓷天然骨粉厂家供应 11-04
- 吉林骨质瓷用合成骨粉厂 11-04
- 景德镇人造合成骨粉 11-03
- 浙江合成骨粉多少钱 11-03
- 山东块状骨炭生产 11-03
- 骨炭方法 11-03
- 日照骨质瓷用合成骨粉批发 11-03
- 山东骨瓷合成骨粉直销 11-03