镍珠是提升电镀合格率、降低综合成本的重要要素。提升合格率:高纯度(99.97%+)减少杂质(Fe、Cu、Zn、Pb)引入,避免镀层不平整、麻点、发黑、起皮、起泡、色差、附着力差等缺陷,合格率从 90% 提升至 99%+。降低电耗:含硫镍珠活性高、阳极效率提升 10%+、电压降低 0.5–1V、吨产品电耗降低 10–15%。减少泥渣:球形结构泥渣量较镍板减少 50%+,镍损耗降低 3–5%、泥渣处理成本降低 60%+。延长槽液寿命:杂质积累慢、槽液更新周期延长 50%+、化工原料消耗降低 20%+。提升效率:自动化加料、人工成本降低 30%+、生产线速度提升 20%+、设备利用率提升 15%+。降低返工:缺陷少、返工率降低 80%+、人工与材料损耗大幅减少。综合成本降低 25–40%,效益明显。我们的镍珠广泛应用于化工行业。浙江电镀用镍珠
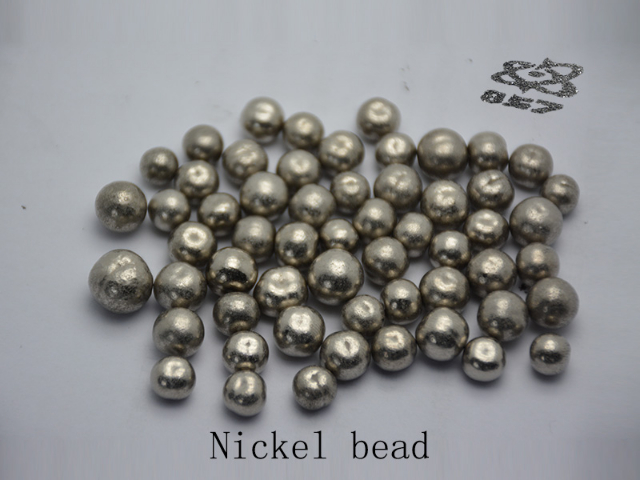
镍珠作为一种性能稳定、纯度可控的金属镍制品,在现代工业生产中占据着重要地位。其外观呈均匀球形,表面光洁、流动性好,在投料、输送及自动化生产过程中更便于精确计量,有效提升生产连续性与稳定性。根据不同行业需求,镍珠可分为电镀用含硫镍珠与合金冶炼用无硫镍珠两大类,前者在电镀过程中不易钝化、溶解效率高,能明显提升镀层均匀度与光泽度;后者杂质含量极低,可有效避免硫元素对合金性能造成不利影响,保证高温合金、精密合金、不锈钢等材料的强度、韧性与耐腐蚀性。凭借高纯度、低杂质、成分稳定等特点,镍珠广泛应用于五金电镀、汽车零部件、电子元器件、航空航天材料及化工催化剂等领域,成为提升产品品质、降低生产成本的重要基础原料。上海电镀用镍珠供应商镍珠使用问题解答,成都核八五七专业支持!
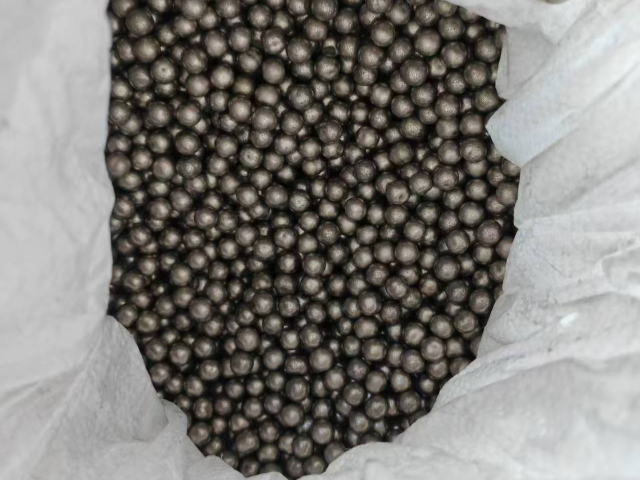
模具与硬铬电镀追求高硬度、高耐磨、高精度、长寿命,镍珠发挥关键作用。模具(注塑模、压铸模、冲压模、拉伸模)电镀采用 “镍硬铬” 工艺,镍层作为中间层提升铬层附着力、平整性与韧性,防止铬层开裂、脱落,提升模具耐磨性、耐蚀性、脱模性与使用寿命。含硫镍珠溶解均匀、镍层致密、内应力低、硬度 HV200–220、平整度高,适配高精度模具(尺寸精度 ±0.001mm)。硬铬电镀(机械零件、液压杆、阀门、轴类)用镍珠打底,增强铬层结合力与抗冲击性,延长铬层寿命 30%+。镍珠高纯度减少杂质缺陷,避免模具镀铬后出现不平整、麻点、橘皮、色差等问题,保障模具精度与品质,降低修模频率与成本,提升生产效率与产品质量。
电镀行业中,镍珠是替代传统镍板、镍块的升级材料,提升工艺效率与镀层质量。溶解性能:球形结构溶解快、均匀、无钝化,电流密度范围宽,适应高速电镀。杂质控制:高纯度(99.97%+)减少杂质引入,避免镀层麻点、发黑、起皮等缺陷。工艺成本:泥渣量少、槽液寿命长、清洗频率低、人工与耗材成本降低。自动化适配:流动性好,支持全自动加料系统,提升生产线智能化与安全性。镀层性能:镀层光洁度高、致密性好、硬度高(HV180–220)、耐磨性强、耐盐雾可达 500 小时以上,附着力优异。无论是装饰性电镀(卫浴、五金、灯饰)还是功能性电镀(汽车、电子、航空、模具),镍珠均能稳定输出品质镀层,提升产品附加值与市场竞争力。我们的镍珠广泛应用于电镀行业。
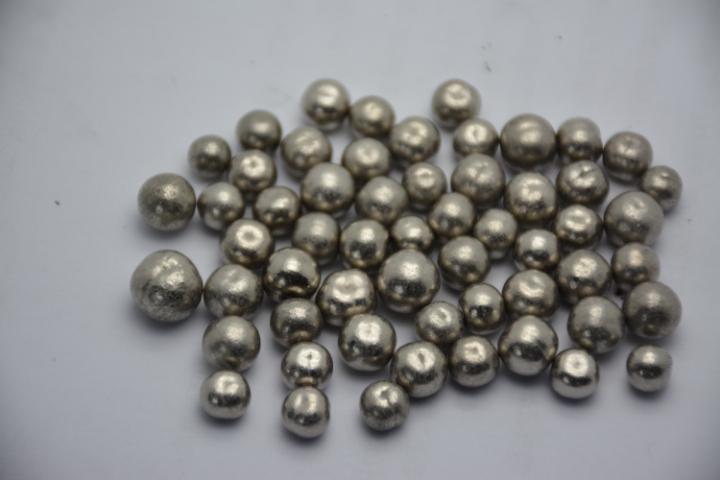
镍珠与传统镍板相比,在电镀、合金、化工领域优势明显。溶解性能:镍珠球形比表面积大,溶解快、均匀、无钝化,电流密度适应范围宽;镍板易钝化、溶解不均、局部电流集中、泥渣多。工艺效率:镍珠自动化加料、装填密度高、更换频率低、维护成本降 50%+;镍板需切割、人工装挂、效率低、劳动强度大。镀层 / 合金质量:镍珠高纯度低杂质,镀层 / 合金缺陷少、性能稳定;镍板杂质高、易引入缺陷、性能波动大。成本:镍珠综合成本更低(电耗 - 10%、人工 - 30%、耗材 - 50%、寿命 + 40%);镍板综合成本高、隐性成本多。环保:镍珠泥渣少、废液处理易、环保压力小;镍板泥渣多、处理成本高。综上,镍珠是镍材升级换代产品,优于传统镍板。我们的质量管理体系保证产品稳定与优良。镍珠规格
我们期待与各行业客户建立合作关系。浙江电镀用镍珠
太阳能风能绿色、长效、高可靠,镍珠是关键材料。太阳能:光伏支架、跟踪系统、接线盒、连接器、汇流箱采用镍合金与不锈钢,耐大气、紫外线、雨水、沙尘腐蚀,寿命 25 年 +;光伏电镀(银 / 铝电极)用高纯镍珠作为阻挡层与导电层,提升效率与寿命。风能:风机塔筒、机舱、轮毂、叶片轴承、齿轮箱、发电机采用镍基高温合金、不锈钢、耐蚀合金,抵抗海上 / 陆地高盐、高湿、强风、沙尘、低温环境,传动系统寿命 20 年 +。储能系统:风电 / 光伏配套锂电池、储能电池采用高纯镍珠,提升能量密度、循环寿命与安全性。电气设备:变流器、变压器、开关柜采用镍合金元件,高效稳定、耐蚀可靠。镍珠支撑新能源产业高质量发展。浙江电镀用镍珠