
脱模剂的作用就是将固化成型的制品顺利地从模具上分离开来,从而得到光滑平整的制品,并保证模具多次使用,具体性能要求如下:1、脱模性(润滑性)。形成均匀薄膜且形状复杂的成形物时,尺寸精确无误。2、脱模持续性好。3、成形物外观表面光滑美观,不因涂刷发粘的脱模剂而招致灰尘的粘着。4、二次加工性优越。当脱模剂转移到成形物时,对电镀、热压模、印刷、涂饰、粘合等加工物均无不良影响。脱模剂的选择常用的脱模剂有无机物、有机物以及高聚物三类。无机脱模剂,如滑石粉、云母粉以及陶土、白粘土等为主要组分配置的复合物,主要用作橡胶加工中胶片、半成品防粘用隔离剂。有机脱模剂包括脂肪酸皂(钾皂、钠皂、铵皂、锌皂等)、脂肪酸、石蜡、甘油、凡士林等。高聚物脱模剂,包括硅油、聚乙二醇、低分子量聚乙烯等,它们的脱模剂效率和热稳定性比有机物脱模剂好得多。脱模剂通常有粉状、半固体和液体之分,粉状和半固体可像蜡脂一样用毛刷或手涂于模具表面。液体可用喷雾或毛刷等工具涂于模具表面,从而形成隔离膜。液体脱模剂以喷涂为佳。宇恒陶瓷的企业理念是 “勇于开拓,不断创新,以质量求生存,以效益促发展”。景德镇直销骨粉脱模剂直销
正确的做法应是在已发生粘模的区域,涂覆一种具有抗粘模性的膏剂---防粘蜡,进行特殊处理。防粘蜡是一种易于涂刷的抗焊合软膏,它由半合成的高温原材料配制而成。有效组分不含有害物质,膏剂中耐高温的钨基化合物或者钼基化合物含量较高,可以有效地避免铝合金的界面效应,阻止粘模。模温是影响脱模剂吸附效果的重要因素。太低(低于150ºC),模温迅速降至水的汽化点以下,脱模剂无法沉积在模具表面,只是从模具表面一冲而过,且载体水来不及汽化易导致弥散性气孔;模温过高,(398ºC以上),脱模剂被模具表面蒸汽层排斥,均会使脱模剂吸附量大降,只有达到脱模剂本身特性要求的润湿温度,才能真正与模具表面接触形成致密的涂层。起到隔离作用。喷射工艺也直接影响吸附效果,一般喷射管路气压比脱模剂压力高(大面积喷涂可能要求),雾化效果好;对于微喷涂和脉冲喷涂,雾化效果更为重要。至于喷涂时间,短至,脉冲喷涂的时间就在这个范围,但因脱模剂目前还被大量用来冷却型腔,一般要,显然部分脱模剂只是流过模具表面被浪费掉了。随着更复杂精确的自动喷射装置的出现,喷射角度和距离只需在投产前调优固定即可。我认为,对于使用脱模剂的压铸工程师来说。景德镇直销骨粉脱模剂直销宇恒陶瓷以其独特且具备设计韵味的产品体系。
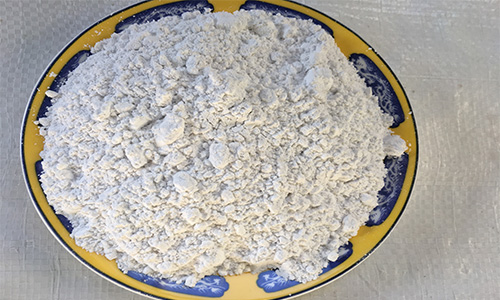
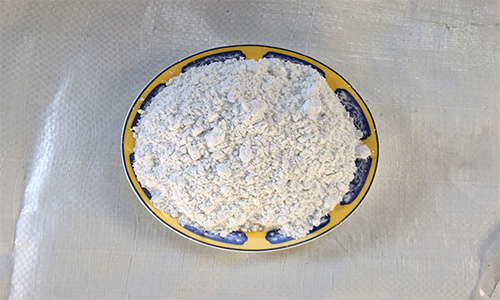
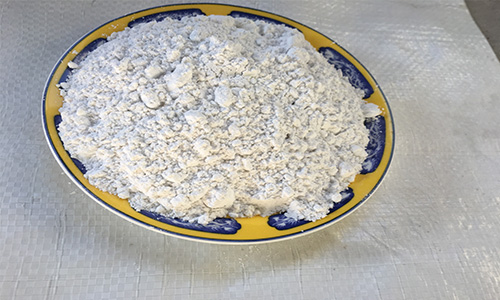
有色金属脱模剂可脱除模具内壁的污垢,同时还可脱除模具内部残余物,提高产品质量、缩短生产周期。另外也可在产品成型时添加一些脱模剂,使产品有一定的弹性度、抗冲击性和韧性。用脱模剂可在骨粉胶液中添加1%~3%(质量分数)的固体树脂作为粘合剂,经搅拌均匀后就可直接放入模具进行注射成型。特点:在高温下具有良好的流动性和抗硬水性能;使用方便,操作简单、安全,不会对人体产生危害;在碱性条件下可保持稳定;可通过注射成型法制取所需形状的骨粉。
实验仪器和药品:牛骨粉,粘土,长石,石英,水玻璃,柠檬酸钠,石膏模具,熔块,方解石,苏州土,锂辉石,烧ZrO。磁力搅拌器,抽滤装置,烘箱,箱式电阻炉干燥箱,箱式电炉,电子分析天平,行星球磨机,数显示白度仪,粉末X射线衍射仪,扫描电镜,激光粒度分析仪,多元素快速分析仪,电子实验机,超声波清洗器,多用途粉末试样,压片机,红外光谱仪,双光束紫外可见分光光度计,热分析系统,旋转粘度计,实验过程:分别称取牛骨粉50g,粘土27.27g,长石13.64g,石英9.09g。将骨粉65-75℃烘干,放在马弗炉中煅烧,升温速度5℃/min,升温至在1240℃,在此温度下保温2h,随炉冷却。将锻烧后的骨粉进行球磨至平均粒径1-10um,再水洗除碱,然后烘干,得到球磨后的骨粉。(球磨介质为锆球,球大小级别配比:小球50%,中球30%,大球20%)。宇恒陶瓷为实现企业的宏伟目标,将以超人的胆略,再创新的辉煌。
脱模剂的基本成分是矿物油和石蜡,其配比不同,适用的模具表面温度不同。以铝合金用脱模剂为例,按模温要求目前主要分三大类:低温用(200 ℃以下) ,中温用(200~250 ℃) ,高温用(250 ℃以上) 。从皮膜形成特点看又分为有效成分与型腔的粘着性、皮膜的干燥性以及对铸件涂装的影响等。如非硅型脱模剂被用于对涂装性要求高的铸件,但若对模温掌握不好,就发挥不出这方面的特长。尽管模温的分类差异只在模温范围的20%变动,还不致于使皮膜形成不了,但对于铸件的脱模性、表面质量和模具的寿命有较大影响。宇恒陶瓷积极推进各项规则,提高企业素质。福建有色金属脱模剂
宇恒陶瓷建立双方共赢的伙伴关系是我们孜孜不断的追求。景德镇直销骨粉脱模剂直销
并向反应性半长久涂料和粉体无机涂料发展。但至今,尚没有一种脱模剂既能提供所有可能的性能又没有使用限制或缺点。半长久型涂料已试用于锌合金压铸,它与模具表面系化学联结,698ºC时涂层稳定,但易磨损掉,需设法延长其耐用性。对铝和镁合金的压铸来说,主要是如何提高涂层的热稳定性,从环保和安全的角度,还应顾及降低或消除其中的有害溶剂。近些年来,大量研究工作指向半长久模和长久模,通过开发新涂层,克服焊合与粘模,**终弃用脱模剂,这是颠覆性的创新。然而至今获得的成果尚不能实现工业应用,主要问题是涂层的持久性、涂覆方法及价格问题。在可预见的将来,对各类脱模剂的开发研究仍然必不可少。压铸件成型表面与模具表面之间有相当大的接触压力,压铸时铸件受到三向非均匀分布的压应力,因此喷涂脱模剂结成的润滑膜易破裂,高温也使润滑膜产生化学变化。成型过程中二次挤压会有少量新的金属表面出现,新的表面物理化学性能与原先的金属表面不同,也没有润滑剂保护,易与模具粘着,使模具磨损。同时铸件内部变形不均匀分布所产生的附加应力和残余应力,也增加了取件的难度,直至粘模。对于模具来说,由于压铸工艺和模具温度场的变化。景德镇直销骨粉脱模剂直销
淄博宇恒陶瓷原料厂是专业从事“合成骨粉|天然骨粉|骨炭|骨质瓷”的企业,公司秉承“诚信经营,用心服务”的理念,为您提供质量的产品和服务。欢迎来电咨询!


其对模具与制品的隔离性能也就越好,脱模效果也越好。将脱模剂涂覆在模具上后,脱模剂中的聚合物分子能够进行化学键合或物理吸附而成为脱模剂分子层。选用脱模剂时,脱模能力、效果和经济性是考察脱模剂优良的主要因素。品质低劣的脱模剂会使制品的外观受到影响,往往使得制品表面粗糙易产生裂纹,并且减少了模具的寿命,还会造成对环境的污染。从脱模性能上看,品质优良的脱模剂应具备以下几个特征:1、脱模性,能形成完整均匀的薄膜,在室温下能够快速固化,对于外观形状复杂的制品,脱出后尺寸精确无误;2、成型制品表面光滑,不会因为涂覆脱模剂而粘连灰尘杂物;3、脱模次数多,持续性好,以减少VOC的排放量;4、有稳定的化学...
- 江苏骨粉脱模剂批发 2026-11-02
- 山东销售骨粉脱模剂直销 2026-11-01
- 江西骨瓷骨粉脱模剂厂 2026-10-31
- 江西粉末状骨粉脱模剂供应 2026-10-31
- 山东人造骨粉脱模剂 2026-10-30
- 江西陶瓷骨粉脱模剂产地 2026-10-28
- 山东销售骨粉脱模剂产地 2026-10-26
- 江西人造骨粉脱模剂供应 2026-10-25
- 江西陶瓷用骨粉脱模剂批发 2026-10-23
- 景德镇粉末状骨粉脱模剂供应商 2026-10-22
- 山东直销骨粉脱模剂批发 2026-10-14
- 江西人造骨粉脱模剂直销 2026-10-10
- 山东有色金属脱模剂生产厂家 2026-10-08
- 山东陶瓷用骨粉脱模剂供应 2026-10-06
- 江西粉末状骨粉脱模剂供应 2026-09-30
- 陶瓷用骨粉脱模剂供应商 2026-09-30



- 深圳骨瓷天然骨粉厂家供应 11-04
- 吉林骨质瓷用合成骨粉厂 11-04
- 景德镇人造合成骨粉 11-03
- 浙江合成骨粉多少钱 11-03
- 山东块状骨炭生产 11-03
- 骨炭方法 11-03
- 日照骨质瓷用合成骨粉批发 11-03
- 山东骨瓷合成骨粉直销 11-03
- 山东直销天然骨粉厂家直供 11-02
- 景德镇粉末状合成骨粉供应 11-02