.电化学抛光所需条件及设备(1)电源:电源可选用双相220V,三相380V。(2)整流器电解抛光对电源波形要求不是太严格,可选用可控硅整流器好高频整流器。整流器空载电压:0—20v负载电压(工作电压):8—10v工作电压低于6v,抛光速度慢,光亮度不足。整流器电流:根据客户工件大小而定。(3)电解槽及配套设施(阳极棒)可选用聚氯乙烯硬板材焊接而成。在槽上装三根电极棒,中间为可移动的阳极棒,接电源阳极(或正极),两侧为阴极棒,连接电源阴极(负极)。在食品工业中,电解抛光可提高设备的清洁度和耐腐蚀性,确保食品安全;新吴区好的不锈钢电解抛光销售
不锈钢电解抛光主要针对不锈钢工件的表面光亮处理。不锈钢工件又分为200系列,300系列,400系列材质,各系列材质有必须用针对性电解抛光液。比如不锈钢200系列材质的不锈钢,必须用200系列的配方,此种配方无法适应300系列或400系列的不锈钢材质。电解抛光工艺:除油--水洗--除锈--水洗--电解抛光--水洗--中和--水洗--钝化--包装***设备随着电解技术的不断提高,电解抛光过程中对电解抛光设备的要求越来越高。当前的电解抛光设备主要包括电解槽、水洗槽、钝化槽、酸洗槽等。用到的配件有铜管、铅板、电解液。梁溪区实用不锈钢电解抛光生产厂家阳极和阴极:工件作为阳极,电解液中的某些成分作为阴极,形成电解回路。
利用金属表面微观凸点在特定电解液中和适当电流密度下﹐首先发生阳极溶解的原理进行抛光的一种电解加工﹐又称电抛光﹐英文简称ECP。这种加工方法是﹐法国的P.A.雅克于1931年发明的﹐不久之后在工业中得到应用。工件作为阳极接直流电源的正极。用铅﹑不锈钢等耐电解液腐蚀的导电材料作为阴极﹐接直流电源的负极。两者相距一定距离浸入电解液(一般以硫酸﹑磷酸为基本成分)中﹐在一定温度﹑电压和电流密度(一般低于1安/厘米2 )下﹐通电一定时间(一般为几十秒到几分)﹐工件表面上的微小凸起部分便首先溶解﹐而逐渐变成平滑光亮的表面。
(4)加热设施及冷却设备①加热可选用石英加热管,钛加热管。②冷却可选用盘管,盘管可加热可冷却。(5)夹具比较好选用钛做挂具,因为钛较耐腐蚀,寿命长,钛离子对槽液无影响。建议比较好不要用铜挂具,因为铜离子进入会在不锈钢表面沉积一层结合力不好的铜层,影响抛光质量。铜裸露部位可用聚氯乙烯胶烘烤成膜,在接触点刮去绝缘膜。(6)阴阳极材料阴阳极棒应用铜棒或铜管,铜管长是电解槽长加20厘米,阴极板应用铅板,铅板固定在阴极棒上,铅板长为槽高加10厘米,铅板宽根据槽长而定,一般为10厘米,20厘米规格。一种通过电化学阳极溶解原理,对不锈钢表面进行光整加工的工艺方法,旨在提升表面质量、美观度及耐腐蚀性。
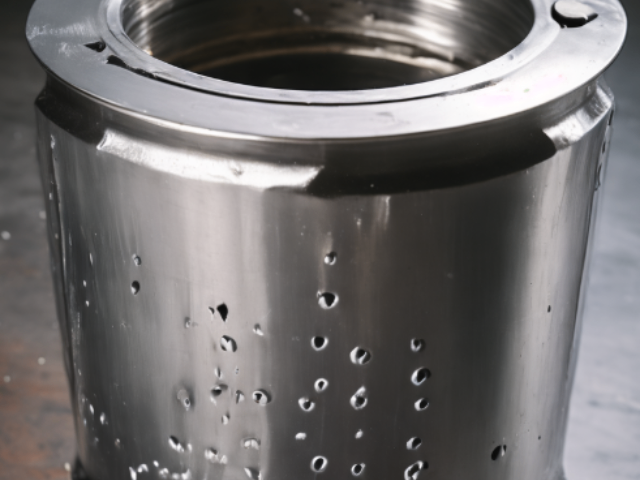
电解抛光相比传统机械抛光,通过电化学反应实现了不同的表面处理效果。 [4]通过调整电解抛光参数,有助于提升工件的耐腐蚀性,并缩短加工时间。 [3]该技术适用于不锈钢管道系统。 [4]自动化抛光设备通过数字化参数控制,能够在批量加工中实现较小的误差范围,并提高加工效率。 [6]该工艺应用于对设备清洁度和耐腐蚀性有较高要求的行业,例如制药、食品与半导体行业。 [4-5]目测法,将抛光后零件 表面的光亮度分为5级:1级:表面有白色氧化膜,无光亮度;电解抛光广泛应用于医疗器械、食品加工设备、化工设备等对表面光洁度和卫生要求较高的行业。徐州实用不锈钢电解抛光厂家
对不锈钢零件进行清洗、除油、除锈等处理,确保表面干净,避免杂质影响抛光效果。新吴区好的不锈钢电解抛光销售
表面光洁度高:能够达到非常光滑的表面,减少表面粗糙度。去除氧化层:可以有效去除金属表面的氧化层和污垢。提高耐腐蚀性:经过电解抛光的金属表面通常具有更好的耐腐蚀性。适用范围广:适用于不锈钢、铝、铜等多种金属材料。应用领域:电解抛光广泛应用于医疗器械、食品加工设备、化工设备等对表面光洁度和卫生要求较高的行业。注意事项:选择合适的电解液和电流密度,以避免过度腐蚀或损伤工件。需要在通风良好的环境中进行,以避免有害气体的产生。电解抛光是一种高效、环保的表面处理技术,随着技术的发展,其应用范围和效果也在不断提升。新吴区好的不锈钢电解抛光销售
无锡佐渡金属制品有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的冶金矿产中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同 佐渡供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!