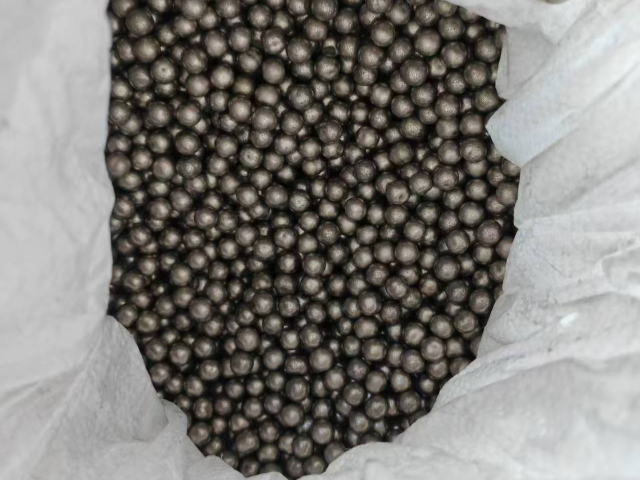
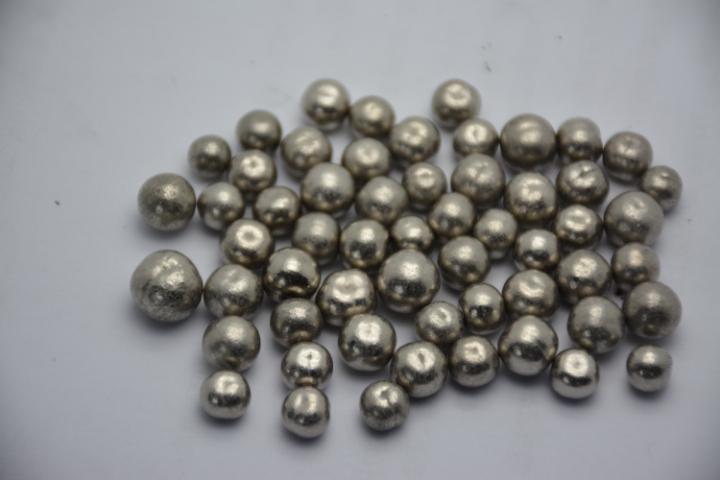
镍珠使用中可能出现质量问题,及时解决保障生产。问题 1:钝化、溶解慢、电压高 → 原因:硫含量过低 / 无硫、镀液 pH 过高 / 过低、温度过低、杂质污染、钛篮导电不良 → 解决:换含硫镍珠、调整 pH / 温度、活性炭处理、清洗钛篮 / 极杆。问题 2:镀层不平整 / 麻点 → 原因:镍珠纯度低、杂质高、表面氧化、槽液油污 / 固体颗粒 → 解决:换高纯镍珠、活性炭 + 过滤、除油、加强过滤。问题 3:镀层起皮 / 附着力差 → 原因:镍珠硫过高 / 过低、前处理不良、镀液杂质、电流不当 → 解决:选适配硫含量镍珠、优化前处理、净化槽液、调整电流。问题 4:泥渣多、镍耗高 → 原因:镍珠球形差、纯度低、溶解不均、电流过大 → 解决:选品质球形镍珠、优化参数、降低电流密度。含硫镍珠生产工艺使用羰基镍蒸气。江苏电镀用镍珠生产厂家
电工合金与高低压电器导电、导热、耐蚀、耐磨、抗熔焊、高稳定,镍珠应用广。电工合金:触头材料(银镍、铜镍、镍钨、镍钼)采用高纯镍珠,提升导电性、导热性、耐电弧、抗熔焊、耐磨损、使用寿命长,适配断路器、接触器、继电器、开关、互感器。高低压电器:壳体、支架、弹簧、连接件采用镍合金与不锈钢,耐蚀、耐磨、强度高、绝缘性好、安全可靠。电磁元件:铁芯、线圈、磁屏蔽采用镍基软磁合金,提升磁导率、低损耗、高效节能。母线与排:镍铜合金、镍铝合金提升导电性、耐蚀性与强度。防爆电器:镍基合金抵抗特殊环境腐蚀与冲击,保障安全。镍珠提升电工电器性能、寿命与安全性。河南不含硫镍珠我们的镍珠产品质量稳定可靠。
LED 与电子五金电镀精度高、要求严,镍珠是保障品质的关键。LED 支架、引线框架、连接器、接插件、精密五金件电镀要求镀层超薄(1–5μm)、均匀、致密、无缺陷、导电性好、焊接性强、耐蚀耐磨。含硫镍珠(99.97%+,S=0.02–0.04%)在高电流密度(30–40A/dm²)下全活性溶解,镀层均匀性 ±5%、无麻点、附着力强、可焊性优良、耐盐雾≥240 小时。相比普通镍阳极,镍珠电镀效率提升 25%+、能耗降低 12%+、泥渣减少 60%+、槽液寿命延长 50%+、产品合格率提升至 99.5%+。适配全自动高速电镀线,流动性好、自动化加料、稳定可靠、适配 LED、5G、消费电子、汽车电子等场景,助力电子产业小型化、轻量化、高性能化发展。
汽车轮毂与五金电镀外观要求较高、耐候耐蚀严苛,镍珠是重要材料。汽车轮毂(铝合金 / 钢)经 “铜–镍–铬” 多层电镀,镍层(15–25μm)决定外观光泽、平整度、耐蚀性与耐候性。含硫镍珠电镀镍层光亮细腻、无缺陷、附着力强、耐盐雾≥500 小时、耐高低温循环、耐紫外线、长期使用不褪色不失光。五金(奢侈品配件、钟表、首饰、卫浴)电镀要求镜面光泽、细腻手感、耐指纹、耐汗液、耐酸碱、长期如新。镍珠高纯度低杂质,镀层平整、无砂眼、无暗斑、光泽度≥90°、硬度高、耐磨性强、通过人工汗液测试(48 小时无腐蚀)。相比普通镍阳极,镍珠电镀良品率提升至 99%+、返工率降低 80%+、品牌价值明显提升。含硫镍珠突破了传统镍珠易钝化的行业痛点。

镍珠规格多样,按纯度、硫含量、粒径、包装分类,适配不同场景。纯度等级:工业级(99.9%)、电镀级(99.97%+)、高纯级(99.99%),硫含量:含硫型(S=0.01–0.6%,电镀用)、低硫型(S≤0.005%)、无硫型(S≤0.001%,合金 / 电子用)。粒径:6–8mm、8–10mm、10–12mm、12–14mm,可定制特殊尺寸。包装:10kg 真空袋、25kg 纸箱、50kg 密封桶、吨袋,支持定制。选型要点:电镀选含硫电镀级(99.97%+,8–12mm);合金 / 电子选无硫高纯级(99.99%+);高温 / 精密合金选超纯无硫级(99.995%+);化工催化选高纯低硫大比表面积型。合理选型可较大化性能、降低成本、提升产品质量。我们的镍珠可用于高温合金领域。山西进口镍珠
我们为客户提供产品后期维护指导。江苏电镀用镍珠生产厂家
绿色电镀低能耗、低排放、低污染、高效率,镍珠是环保推荐材料。节能:含硫镍珠阳极效率高、电压低、电耗降低 10–15%,减少碳排放。减排:泥渣量减少 50%+、危废量降低 60%+、处理成本与环境压力大幅下降。低污染:高纯度减少杂质排放、槽液寿命延长 50%+、废液量降低 30%+、重金属污染减少。资源高效:镍珠溶解利用率≥99%、镍损耗降低 3–5%、资源利用率提升。适配环保工艺:适配无氰、无氟、低铬、低 COD、再生循环等绿色镀液,兼容性好、性能稳定。自动化清洁生产:适配全自动封闭生产线、减少人工接触、改善作业环境、符合职业健康安全标准。镍珠助力电镀行业绿色低碳可持续发展。江苏电镀用镍珠生产厂家