预计到2026年,中国不锈钢酸洗钝化市场增长率约为10%,未来五年将以年均复合增长率9.5%的速度增长,主要应用领域包括汽车、家电和机械制造行业 [2]。该产业存在一定的地域性分布,例如新疆吐鲁番、河北张家口、江苏张家港等地均有企业提供不锈钢酸洗钝化剂或相关工程服务 [7-9]。当前,行业面临环保、效率与成本等多重挑战,向智能化、环保型生产线升级是主要的技术发展方向 [2]。2025年4月1日,有工人在检查工具柜时,发现柜顶有一桶老式的不锈钢酸洗钝化膏桶,在将其从柜顶拿到地上的过程中不慎滑落,导致桶内膏液溅出并造成眼部受伤 [13]。长期存放防护:防止不锈钢在潮湿环境中生锈。常州实用不锈钢钝化联系方式
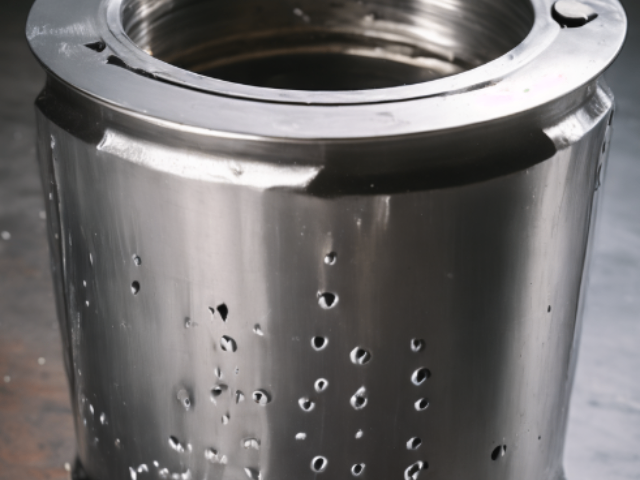
我们知道,铁、铝在稀HNO3或稀H2SO4中能很快溶解,但在浓HNO3或浓H2SO4中溶解现象几乎完全停止了,碳钢通常很容易生锈,若在钢中加入适量的Ni、Cr,就成为不锈钢了。金属或合金受一些因素影响使其化学稳定性明显增强的现象,称为钝化。由某些钝化剂(化学药品)所引起的金属钝化现象,称为化学钝化。如浓HNO3、浓H2SO4、HClO3、K2Cr2O7、KMnO4等氧化剂都可使金属钝化。金属钝化后,其电极电势向正方向移动,使其失去了原有的特性,如钝化了的铁在铜盐中不能将铜置换出。此外,用电化学方法也可使金属钝化,如将Fe置于H2SO4溶液中作为阳极,用外加电流使阳极极化,采用一定仪器使铁电位升高一定程度,Fe就钝化了。由阳极极化引起的金属钝化现象,叫阳极钝化或电化学钝化。常州实用不锈钢钝化联系方式膏剂法:用于现场维修或安装,操作灵活但成本较高。
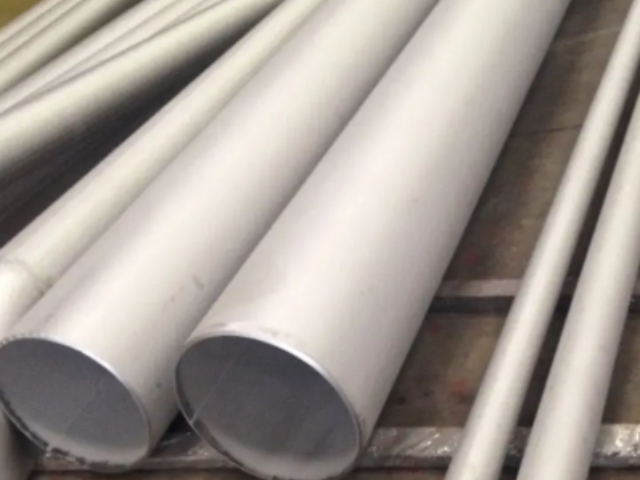
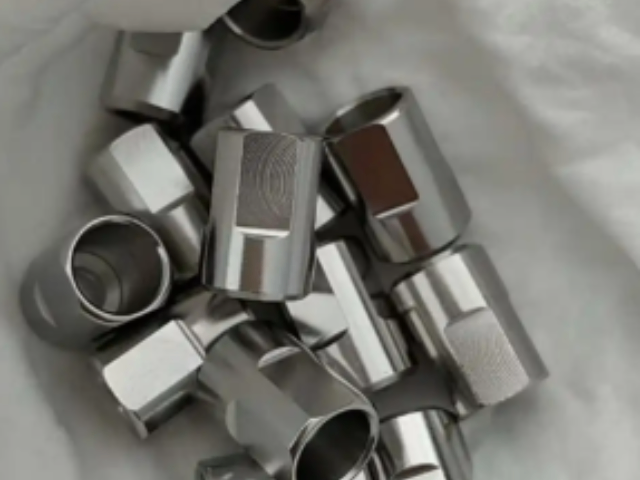
不锈钢酸洗钝化是一种化学表面处理工艺,通过酸洗去除不锈钢工件表面的氧化皮、焊斑等缺陷,再通过钝化在其表面形成一层致密的氧化膜(钝化膜),以提升其耐腐蚀性能。 [2] [9]该工艺适用于奥氏体不锈钢(如304、316L)等材质。 [1] [7]其应用包括焊接前后处理、新装置投产前清洗及在役设备检修等场景。 [1]常用酸洗液为硝酸-氢氟酸混合酸,钝化液含硝酸与重铬酸钾。 [4-6]操作需控制氯离子含量并注意安全防护。 [1] [10-11]质量检测可采用蓝点法、硫酸铜滴定法等。 [1] [12]该工艺应用于化工、船舶、医疗、新能源及机械制造等领域。 [2] [7-8]
不锈钢与碳钢组合件的酸洗对不锈钢与碳钢组合件(如换热器中不锈钢管子、管板与碳钢壳体),酸洗钝化若采用HNO3或 HNO3+HF会严重腐蚀碳钢,这时应添加合适的缓蚀剂如Lan-826。当不锈钢与碳钢组合件在敏化状态下,不能用HNO3+HF酸洗时,可采用羟基乙酸(2%)+甲酸(2%)+缓蚀剂,温度93℃,时间6h或EDTA铵基中性溶液+缓蚀剂,温度:121℃,时间:6h,随后用热水冲洗并浸入10mg/L氢氧化铵+100mg/L联氨中。后处理不锈钢工件经酸洗和水冲洗后,可用含10%(质量分数)NaOH+4%(质量分数)KMnO4的碱1生高锰酸盐溶液在71~82℃中浸泡5~60min,以去除酸洗残渣,然后用水彻底冲洗,并进行干燥。不锈钢表面经酸洗钝化后出现花斑或污斑,可用新鲜钝化液或较高浓度的硝酸擦洗而消除。**终酸洗钝化的不锈钢设备或部件应注意保护,可用聚乙烯薄膜覆盖或包扎,避免异金属与非金属接触。除油:使用碱液、清洗剂或超声波清洗去除表面油污、机用油等。
酸洗方法酸洗过程根据使用介质形态可分为酸洗液和酸洗膏。酸洗液常用配方为硝酸(比重1.42)20%,氢氟酸5%,其余为水(体积百分比)。该配方主要用于较小型未经加工的零部件整体处理,可采用浸泡或喷刷的方法,溶液温度在21-60℃时,需每隔10分钟左右检查一次,直至表面呈现出均匀的白色酸蚀的光洁度为止。酸洗膏常用配方为盐酸(比重1.19)20毫升,水100毫升,硝酸(比重1.42)30毫升,膨润土150克。该配方主要适用于大型容器或局部处理,在室温下将酸洗膏均匀涂抹于设备表面(约2-3mm厚),停留一小时后用洁净水或不锈钢丝刷轻轻刷洗,直至呈现出均匀的白色酸蚀的光洁度为止 [4] [6]。可以通过各种检测方法(如盐雾试验、腐蚀测试等)评估钝化效果,确保不锈钢的耐腐蚀性能达到预期标准。常州实用不锈钢钝化联系方式
焊接后处理:消除焊缝区的贫铬层,恢复耐蚀性。常州实用不锈钢钝化联系方式
对不锈钢***酸洗钝化处理,***各类油污、锈、氧化皮、焊斑等污垢,处理后表面变成均匀银白色,**提高不锈钢抗腐蚀性能,适用于各种型号不锈钢零件、板材及其设备。操作简单,使用方便、经济实用,同时添加了高效缓蚀剂、抑雾剂,防止金属出现过腐蚀和氢脆现象、抑制酸雾的产生。特别适用于小型复杂工件,不适合涂膏的情况,优于市场同类产品。根据不锈钢的材质和氧化皮严重程度不同,可以用原液或按1:1~4的比例加水稀释后使用;铁素体、马氏体和镍含量低的奥氏体不锈钢(如420、430、200、201、202、300、301等)稀释后使用,镍含量较高的奥氏体不锈钢(如304、321、316、316L等)用原液浸泡;一般常温或加热到50~60度后使用,浸泡3-20分钟或更长时间(具体时间和温度用户根据自己的试用情况确定),至表面污垢完全***,成均匀银白色,形成均匀致密的钝化处理膜为止,处理完成后取出,用清水冲洗干净,比较好再用碱水或石灰水冲洗中和。常州实用不锈钢钝化联系方式
无锡佐渡金属制品有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的冶金矿产中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同 佐渡供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!