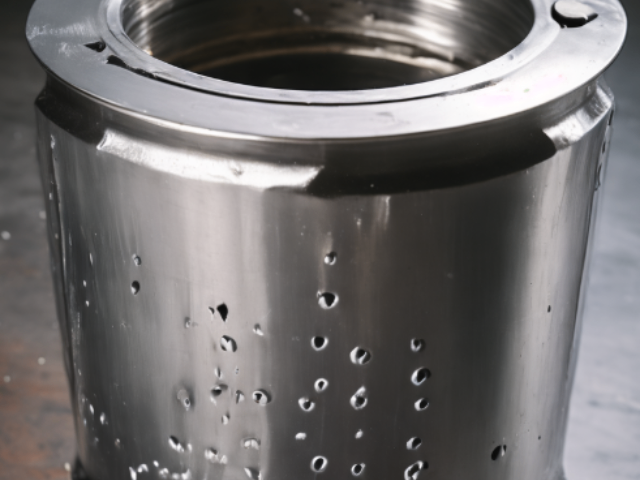
不锈钢电解抛光主要针对不锈钢工件的表面光亮处理。不锈钢工件又分为200系列,300系列,400系列材质,各系列材质有必须用针对性电解抛光液。比如不锈钢200系列材质的不锈钢,必须用200系列的配方,此种配方无法适应300系列或400系列的不锈钢材质。电解抛光工艺:除油--水洗--除锈--水洗--电解抛光--水洗--中和--水洗--钝化--包装***设备随着电解技术的不断提高,电解抛光过程中对电解抛光设备的要求越来越高。当前的电解抛光设备主要包括电解槽、水洗槽、钝化槽、酸洗槽等。用到的配件有铜管、铅板、电解液。这种差异化溶解使工件表面逐渐整平,粗糙度降低,获得光滑甚至镜面的效果。宜兴进口不锈钢电解抛光厂家供应
20.电解时为什么容易出现打火现象?原因:导致这一现象有三点因素:一是挂具与工件接触点不牢固,二是电解液密度太低,三是电流密度过高。解决方法:多换几种挂具与工件连接方法,尽量多增加挂具与工件的接触点。如是电解液密度太低,可更换电解液,建议选用“不锈钢通用电解液”。21.不锈钢电解液操作温度对电解抛光有什么影响?比较好温度是多少?原因:一般电解液使用温度为50—90℃之间,温度较低,抛光速度较慢,光亮度下降。温度过高,液体对工件腐蚀加快,容易引起工件过腐蚀,电解液有效成分容易分解。解决方法:温度较低应加热到规定温度,加热可使用各种加热管(如石英,钛材质加热管),长时间工作温度会上升,当温度超过90℃时应停止工作,散热可选用搅拌或冷却循环方式。比较好使用温度是50—90℃,“不锈钢通用电解液”的比较好使用温度为50—80℃江苏好的不锈钢电解抛光货源充足提供电解抛光所需的电源,并控制抛光时间,由整流电路、时间控制电路、电流调节电路、电流输出电路等组成。
这种不均 匀性的溶解,使凸起部分溶解得快,因而起到了 平整抛光的作用。但过于粗糙的表面,不宜直 接进行电抛光。为使制件表面达到高光洁度, 选择适当的电解液十分重要。由于电抛光理论 尚不成熟,选择电解液的方法在很大程度上依 靠经验。用得较多的是电阻较低的电解液,如 磷酸、硫酸或两者混合比不同的混合电解液。 在这类电解液中如加入适量铬酐(CrO3)可防 止被抛光金属的腐蚀,并能增加抛光面的光洁 度。还可在电解液中加一些甘油、甲基纤维素 等缓蚀剂。电抛光时选择比较好的工艺条件也非 常重要,如控制适当的电流密度、适宜的温度范 围、合理的抛光时间以及采用往复式或上下式 移动阳极以搅拌电解液等。 [1]
14.工件抛光后表面无光泽,在浅黄色底子上有白色斑点,一般什么原因引起的?原因分析:可能是电解抛光溶液中铬酐含量过高,甚至超过1.5%。解决方法:铬离子属于重金属离子,对人体有致*作用,污染环境,可选用无铬抛光液。推荐使用“不锈钢通用电解液”。15.电解液成本核算主要是哪些?主要是电费、电解液、整流器、电解槽、极板、铜棒、加热管等。16.不锈钢各种材质在电解抛光时电流密度是多少?与电解成本有什么关联原因分析:在市场常规情况下不锈钢各种材质在电解液的密度为:200系列不锈钢材质电流密度在25—50安培之间,300系列不锈钢材质电流密度在15—30安培之间,400系列不锈钢材质电流密度在30—55安培之间。200系列不锈钢材质电流密度在15—25安培之间,300系列不锈钢材质在10—15安培之间,400系列不锈钢材质在25—30之间。电流密度越大,耗电量越大。而在电解成本核算中,电费所占的比例很大。?凹陷处电流密度低、溶解慢。
2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“ 不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等。3.抛光后工件棱角处及前列过腐蚀是什么原因引起的?原因分析:棱角、前列的部位电流过大,或电解液温度过高,抛光时间过长,导致过度溶解。解决方法:调整电流密度或溶液温度,或缩短时间。检查电极位置,在棱角处设置屏蔽等。4.为什么工件抛光后不光亮并呈灰暗色?分析原因:可能电化学抛光溶液已不起作用,或作用不明显。解决方法:检查电解抛光液是否使用时间过长,质量下降,或溶液成分比例失调。如铜管、铅板、电解液、药液过滤机、制冷设备等。南京精密不锈钢电解抛光价钱
根据工件形状与初始表面状态灵活调整,时间不足可能遗留原始划痕,时间过长可能影响尺寸精度。宜兴进口不锈钢电解抛光厂家供应
不锈钢工件又分为200系列,300系列,400系列材质,各系列材质有必须用针对性电解抛光液。比如不锈钢200系列材质的不锈钢,必须用200系列的配方,此种配方无法适应300系列或400系列的不锈钢材质。这一直是国内一大难题,因为有些厂家的材质是组合工件,既有200系列不锈钢材质,又有300或400系列不锈钢材质。在2007年12月,威海云清化工开发院王铃树高级工程师研制出一种不锈钢通用电解液。这种电解液适合所有不锈钢材质。他结合了原有电解液所有优点,比重为电解液比较好比重,为1.70,光亮度为镜面亮度。宜兴进口不锈钢电解抛光厂家供应
无锡佐渡金属制品有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的冶金矿产中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同 佐渡供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!