- 品牌
- 秋逸
- 型号
- 0.8um;0.6um
光伏行业是另一大消耗石英砂的领域,尤其是随着P型向N型电池(如TOPCon,HJT)的技术迭代,对硅片纯度要求更高。与半导体类似,光伏单晶硅也主要采用直拉法生长。高纯石英坩埚是消耗品,每拉制一炉硅棒就需更换。光伏用砂虽在部分杂质容忍度上略宽于半导体,但对“气泡”和“杂质析晶”有严格限制。砂中的微小气泡在高温下可能合并、上浮,导致坩埚壁变薄或破裂;某些杂质(如碱金属)在高温下会促进石英向方石英相变,产生析晶,降低坩埚强度并增加破裂。因此,光伏用高纯砂同样要求4N级及以上纯度,并具备优异的颗粒级配和高温性能。作为橡胶填充剂,提升橡胶硬度与耐磨性。浙江软性复合石英粉供应
生产出6N级高纯石英砂只是第一步,如何准确验证其纯度,同样是一项极具挑战性的技术难题。当杂质含量低至10ppm以下、单个杂质元素在0.1ppm级别时,常规的化学分析法已完全失效,必须借助精密仪器分析手段。电感耦合等离子体质谱法(ICP-MS)是当前应用广的“黄金标准”:将石英砂样品通过酸溶或碱熔消解后,引入高温等离子体火炬中离子化,质谱仪以较高的灵敏度(可达万亿分之一级别)逐一测定各杂质元素的浓度。然而,ICP-MS的准确度高度依赖标准曲线的校准和样品前处理的无尘操作,任何微小的污染都可能导致结果偏差。在物理形态层面,蔡司偏光显微镜等光学检测工具被用于观察石英砂颗粒内部的包裹体、气泡和晶体缺陷。这些“隐性缺陷”虽不属于化学成分杂质,但在高温加工过程中会引发析晶或开裂,同样致命。更前沿的检测手段包括光声光谱、中子活化分析(NAA)等,它们各有优势——NAA无需消解样品,可避免化学处理引入的污染。检测技术的能力边界,直接决定了6N产品能否被客户信任和接受。因此,国内头部企业不*在生产工艺上重金,在分析测试实验室的建设上也毫不吝啬,这是走向市场的必备通行证。辽宁煅烧石英粉推荐厂家高硬度的熔融石英粉可增强研磨材料的磨削效率。
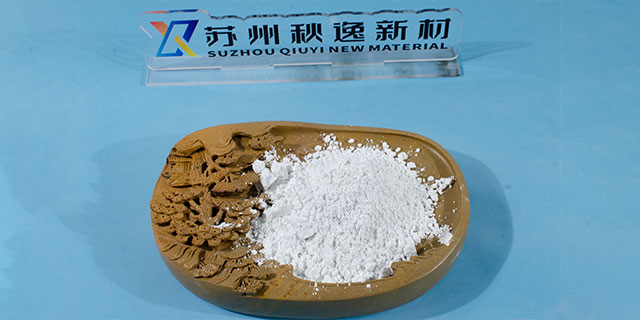
获得高化学纯度后,石英粉/砂的粒度分布与形貌需进行精密调控。通过水力旋流器、气流分级机或离心分级机,将产品分离成不同狭窄的粒度段,例如光伏用坩埚砂可能要求40-120目,而半导体封装用粉可能要求D50为10μm或更细。精确的粒度控制至关重要:过粗的颗粒可能导致后续熔制不均匀或产生气泡;过细的粉体则比表面积大,易吸附杂质且流动性差。同时,通过特殊研磨(如气流磨)或酸蚀处理,可以改善颗粒形貌,减少尖锐棱角,使其更接近球形,这有助于提高后续工艺中(如石英坩埚成型)的堆积密度和熔融均匀性,减少因颗粒间空隙导致的气泡缺陷。
6N级别石英粉的理化性能极其稳定,熔点高达1713℃,具备优异的耐高温、耐辐照、耐腐蚀特性,可适配航空航天与**领域的极端环境需求,用于航天器窗口、整流罩以及导弹制导系统的光学窗口,能承受3000℃以上高温与宇宙辐射,同时也可作为耐高温透波材料,应用于雷达天线罩等关键部件,保障**装备的性能稳定性。当前全球6N级别石英粉市场呈现“供需失衡、国产替代加速”的格局,全球有效产能约1.2万吨/年,而2026年全球需求预计达2.5万吨以上,缺口率超50%,国内自给率*18%,进口依赖度高达82%。国内少数企业已突破技术壁垒,实现6N级合成石英粉的量产,填补了国内空白,预计2026年底将建成规模化产线,逐步打破海外厂商的垄断格局。熔融石英粉的绝缘性能良好,是电子电气行业理想的填充材料。
全球的高纯石英消费国(光伏、半导体驱动),但长期依赖进口,尤其是内层砂。近年来,国内在资源勘查(如湖北蕲春、安徽太湖、江苏东海等地脉石英和伟晶岩的精选)、提纯技术攻关和产业化方面取得进展,已能稳定量产部分4N级产品,并在5N级技术上实现突破,开始替代部分进口。然而,挑战依然存在:一是具有理想地质禀赋的原料矿点稀缺且勘查评价体系待完善;二是稳定批量生产5N级砂的工艺、杂质极限去除(特别是Al和B)和产品一致性方面与水平仍有差距;三是配套的检测、设备、超净生产环境等产业链环节需提升。能增强塑料的刚性与耐热性,拓展塑料制品应用范围。山东普通石英粉质量检测
高白度的熔融石英粉为产品增添了美观度,适用于对外观要求高的行业。浙江软性复合石英粉供应
石英粉的生产需经过选矿、破碎、研磨、分级等多道工序,其中超细粉碎与表面改性技术是提升产品附加值的**环节。通过气流磨或球磨工艺,可制备出粒径分布均匀的微米级甚至纳米级石英粉,满足**电子、5G通信等领域对材料精度的严苛需求。近年来,随着新能源汽车、光伏发电等新兴产业的崛起,石英粉作为半导体封装、光伏玻璃的关键原料,市场需求持续攀升。据统计,全球石英粉市场规模已突破百亿美元,而中国凭借丰富的矿产资源与成熟的加工技术,成为全球比较大的生产与出口国,未来在**应用领域的拓展将进一步释放其市场潜力。浙江软性复合石英粉供应


- 浙江高纯石英粉供应 2026-09-24
- 宁夏针状石英粉供应 2026-09-24
- 新疆针状石英粉服务费 2026-09-24
- 吉林石英粉供应商家 2026-09-24
- 吉林球形石英粉推荐货源 2026-09-24
- 江苏针状石英粉渠道 2026-09-24
- 新疆软性复合石英粉包括哪些 2026-09-23
- 云南方石英粉质量检测 2026-09-23
- 北京熔融石英粉生产商 2026-09-23
- 黑龙江熔融石英粉原材料 2026-09-23
- 宁夏球形石英粉多少钱 2026-09-23
- 湖南针状石英粉推荐货源 2026-09-23