镍珠技术向高纯、功能化、绿色化、智能化发展,创新应用不断拓展。超高纯化:纯度突破 99.99%(4N)、杂质≤1ppm、氧≤5ppm,适配半导体、量子科技、超导材料。功能化:表面改性(高活性、低氧、耐氧化)、复合合金化(镍–钴、镍–钼、镍–钨)、梯度成分设计,满足多性能需求。比表面积更大、活性更高、催化 / 电化学性能飞跃。绿色化:低碳生产、废料循环、零排放、再生镍珠,降低碳足迹。创新应用:固态电池、氢燃料电池、催化制氢、二氧化碳还原、海水淡化、生物医学、智能材料、柔性电子、量子器件等前沿领域,镍珠展现巨大潜力。我们为客户提供产品后期维护指导。浙江进口镍珠厂家供应
液压气动元件高压、高速、密封、耐磨、耐蚀、高精度,镍珠是关键材料。液压元件:泵、阀、马达、油缸、活塞、活塞杆、密封件采用镍基合金与电镀层,表面硬度高(HV300–800)、耐磨、耐油、耐高压(21–70MPa)、耐冲击、密封性能好、无泄漏、寿命长,适配工程机械、汽车、航空、船舶、机床。气动元件:气缸、电磁阀、气管、接头采用镍合金与防腐涂层,耐压缩空气腐蚀、耐粉尘、耐冷热、动作灵敏、寿命长。活塞杆电镀:“镍–硬铬” 工艺提升活塞杆耐磨、耐蚀、抗划伤性能,通过盐雾测试 500 小时 +,延长密封件与油缸寿命。精密控制:伺服阀、比例阀精密元件采用镍基精密合金,控制精确、响应快、稳定性强。河南高纯镍珠厂家供应镍珠提升电镀效率,成都核八五七节能降耗!
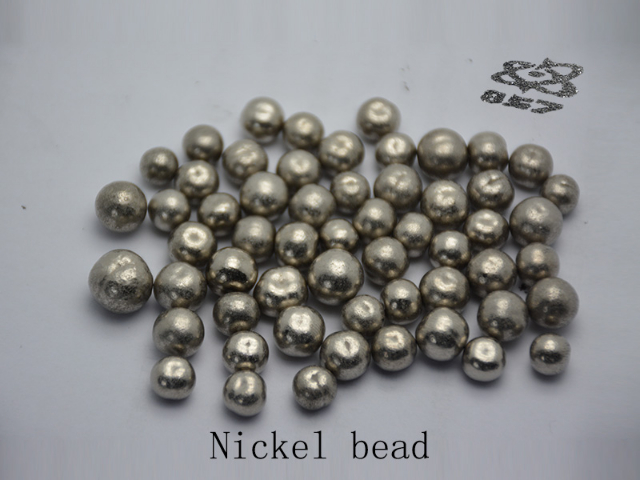
镍珠作为高纯度、高性能、多功能的球形金属材料,凭借纯度高、优异性能、球形优势与适配性广,已成为现代工业制造不可或缺的关键基础材料。从电镀的品质镀层,到合金的高温耐耐蚀,从电子电池的精密稳定,到化工催化的绿色生产,从航空航天的极端可靠,到汽车机械的耐磨长寿,镍珠深度赋能制造业,支撑产业升级与高质量发展。选择品质好的镍珠(高纯度、精确硫含量、规整球形、稳定品质、好的服务),可明显提升产品性能、提高生产效率、降低综合成本、增强市场竞争力。随着科技进步与产业升级,镍珠的应用领域将持续拓展,技术水平不断提升,在未来工业体系中发挥更加重要的战略作用。
镍珠选型易陷入误区,正确选型才能较大化价值。误区 1:纯度越高越好 → 正确:电镀选 99.97%+ 即可,合金 / 电子选 99.99%+,超纯场景(航空 / 半导体)选 99.99%+,过度追求纯度增加成本。误区 2:含硫越低越好 → 正确:电镀必须选含硫(0.02–0.05%)提升活性;合金 / 电子 / 电池必须无硫(≤0.001%)防热脆 / 污染。误区 3:粒径越大越好 → 正确:小粒径(6–8mm)溶解快、适合小件 / 高速电镀;大粒径(10–14mm)寿命长、适合大件 / 深镀;中等(8–12mm)通用。误区 4:价格优先 → 正确:低价低纯杂质高、缺陷多、成本更高;应选品质稳定、性价比高、售后完善的品牌。误区 5:忽略包装与储运 → 正确:劣质包装易氧化受潮、影响质量;必须原厂密封、规范储运。镍珠生产全流程质控,成都核八五七品质如一!
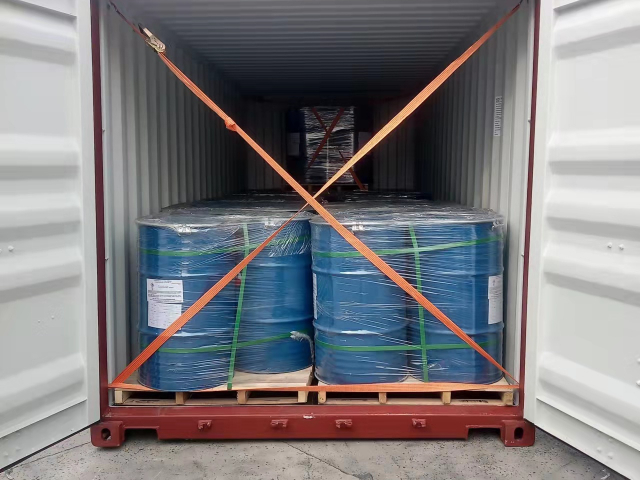
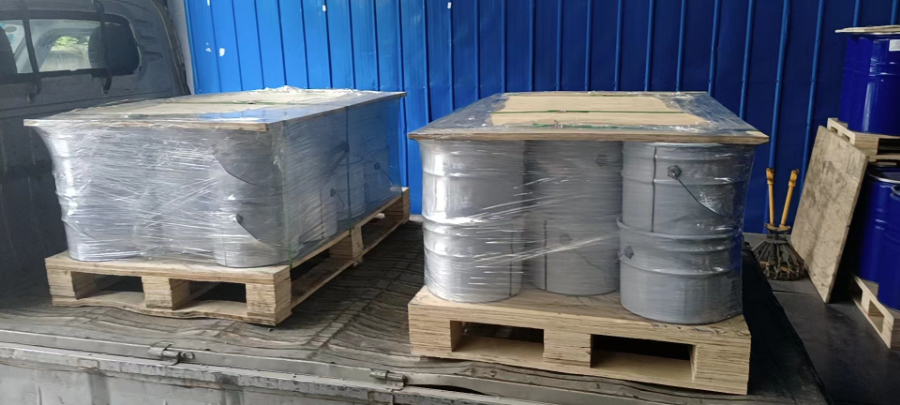
镍珠虽化学稳定,但正确储存与运输是保障质量的关键。储存环境:干燥、通风、清洁、防潮、防雨、防晒、防化学腐蚀,相对湿度≤60%,温度 - 10℃~40℃,远离酸碱、氧化剂、水源与热源。包装要求:原厂真空袋 / 密封桶(10kg / 袋、50kg / 桶),破损禁止使用;堆叠≤5 层,避免重压变形;分批分类存放,标识清晰(批号、纯度、规格、日期)。运输方式:采用厢式货车 / 集装箱,防雨防潮防震;避免与酸碱、氧化剂、食品混运;装卸轻拿轻放,禁止抛摔、撞击、滚动。使用管理:先进先出,开封后尽快用完,剩余及时密封;禁止用手直接接触(防汗渍污染),使用洁净工具;使用前检查外观(无氧化、变色、受潮、杂质)。规范储运可长期保持镍珠品质稳定。含硫镍珠突破了传统镍珠易钝化的行业痛点。四川电镀用镍珠厂家
镍珠售后无忧,成都核八五七贴心服务!浙江进口镍珠厂家供应
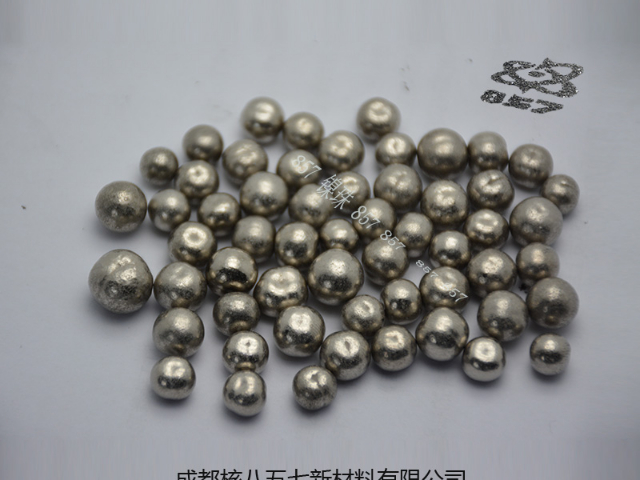
镍珠规格多样,按纯度、硫含量、粒径、包装分类,适配不同场景。纯度等级:工业级(99.9%)、电镀级(99.97%+)、高纯级(99.99%),硫含量:含硫型(S=0.01–0.6%,电镀用)、低硫型(S≤0.005%)、无硫型(S≤0.001%,合金 / 电子用)。粒径:6–8mm、8–10mm、10–12mm、12–14mm,可定制特殊尺寸。包装:10kg 真空袋、25kg 纸箱、50kg 密封桶、吨袋,支持定制。选型要点:电镀选含硫电镀级(99.97%+,8–12mm);合金 / 电子选无硫高纯级(99.99%+);高温 / 精密合金选超纯无硫级(99.995%+);化工催化选高纯低硫大比表面积型。合理选型可较大化性能、降低成本、提升产品质量。浙江进口镍珠厂家供应