该产品适用于所有奥氏体不锈钢(SUS200、SUS300系列,如201、304、304L、316、316L、321等)。基本工艺步骤通常为:前处理——漂洗——酸洗钝化——漂洗——中和——漂洗——烘干 [4]。不锈钢设备与零部件酸洗钝化处理根据操作不同有多种方法,包括浸渍法、涂刷法、膏剂法、喷淋法、循环法、电化学法 [2]。根据ASTM A380—1999,*以300系列不锈钢为例,酸洗药剂HNO36%~25%+HF0.5%~8%(体积分数),温度21~60℃,时间按需要,或药剂柠檬酸铵5%~10%(质量分数),温度49~71℃,时间10~60min。钝化药剂HNO3 20%~50%(体积分数),温度49~71℃,时间10~30min,或温度21~38℃,时间30~60min,或药剂HNO3 20%~50%+Na2Cr2O7·2H2O 2%~6%(质量分数),温度49~54℃,时间15~30min,或温度21~38℃,时间30~60min。膏剂法处理酸洗膏为25%HNO3+4%HF+71%冷凝水(体积分数)与BaSO4调至糊状,钝化膏为30%HNO3或25%HNO3+1%(质量分数)K2Cr2O7与BaSO4调至糊状 [2]。通过酸洗处理,不锈钢的外观和性能都会得到改善,广泛应用于食品加工、化工、医疗设备等领域。滨湖区进口不锈钢酸洗货源充足
● 废水集中处理,加碱性石灰水或氢氧化钠等中和,使PH值接近7时再排放,对环境无影响。● 本品包装按SH 0164-92进行,塑料桶包装,25㎏/桶。● 放于通风阴凉干燥处贮存,储存温度不超过45℃;避免阳光直射,有效期12个月。1、 不锈钢在加工过程中会出现黑色、黄色的氧化皮,为了提高不锈钢的外观和耐蚀性,加工后的不锈钢必须进行酸洗钝化处理。去除焊接、高温加工处理后产生的氧化皮,使之银亮有光,并使处理后的表面形成一层以铬为主要物质的氧化膜,不会再产生二次氧蚀,达到钝化目的,从而提高不锈钢制品的表面防腐质量,延长设备使用寿命。无锡好的不锈钢酸洗货源充足选择合适的酸:不同类型的不锈钢可能需要不同的酸洗液,选择不当可能导致材料损伤。
电化学法处理是将不锈钢工件作阳极或先阴极后阳极进行恒电位处理,电解质采用HNO3,可大幅提升钝化膜耐蚀性,点蚀临界电位提高约1000mV,抗均匀腐蚀性能提高广泛应用于航空航天、移动通讯、眼镜、钟表、汽车配件、精密五金、医疗器械、食品机械、紧固件等各种行业 [1-2]。具体应用包括:不锈钢设备制造过程中的酸洗钝化处理(如切削加工后、焊接前后、锻铸件的清洗);新装置(如大型化工、化纤、化肥装置)投产前的酸洗钝化处理;现场检修中对设备或部件进行***或局部酸洗钝化处理,以修复钝化膜,防止局部腐蚀扩展;以及在役设备(如换热器)的除垢清洗,***碳酸盐垢、硫酸盐垢、硅酸盐垢、氧化铁垢、有机物垢、催化剂垢等沉积物 [2]。三个数量级。 [2]
钢材酸洗是钢铁加工中***表面氧化铁皮的预处理工艺,主要用于带钢、钢管、线材及不锈钢的冷加工前处理,可去除常温锈层和高温轧制铁鳞。其原理基于酸液对氧化物的溶解作用及氢气剥离作用,常用硫酸或盐酸实现,为镀锌等表面处理工艺提供洁净活性表面,但存在金属消耗、氢脆风险及废酸处理难题 [1]。该工艺涉及设备类型包括推式酸洗线、连续酸洗线等。应用领域涵盖碳素钢、不锈钢、硅钢片等。预计到2029年全球市场规模将增长,主要市场涵盖北美、欧洲及亚太地区 [1-2]。喷射法:通过高压喷淋酸液,提高处理效率,常用于连续生产线。
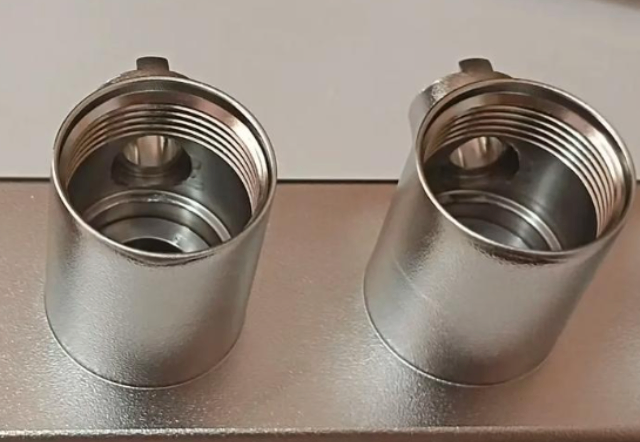
不锈钢酸洗剂稳定性稳定,禁配物为碱类、碱金属 [5]。需遵守《化学危险物品安全管理条例》(1987年2月17日***发布)、《化学危险物品安全管理条例实施细则》(化劳发[1992] 677号)、《工作场所安全使用化学品规定》([1996]劳部发423号)等法规 [5]。应密闭存放于阴凉通风处。运输时包装要完整,装载应稳妥。运输过程中要确保容器不泄漏、不倒塌、不坠落、不损坏。运输途中应防曝晒、雨淋,防高温。车辆运输完毕应进行彻底清扫。 [5]酸洗钝化废液处理需符合国家环保排放规定,如含氟废水加石灰乳或氯化钙处理,含铬废水加硫酸亚铁还原。 [2]环境保护:酸洗废液需要按照相关法规进行处理,避免对环境造成污染。无锡实用不锈钢酸洗货源充足
不锈钢酸洗是一种通过化学方法去除不锈钢表面氧化皮、锈蚀及杂质,提升表面质量和耐腐蚀性的工业处理工艺。滨湖区进口不锈钢酸洗货源充足
喷射法:通过高压喷淋酸液,提高处理效率,常用于连续生产线。酸膏法:局部涂抹酸膏,适用于复杂形状或小面积修复。电化学酸洗在硫酸或中性盐溶液中阳极极化,通过电化学反应去除氧化皮,适用于精密零件。机械辅助酸洗结合喷丸、拉矫等机械方法预处理,减少酸洗时间,适用于厚氧化皮工件。四、关键控制参数酸液浓度与温度硝酸+氢氟酸混合液:硝酸浓度10%-25%,氢氟酸3%-8%,温度30-50℃。硫酸酸洗:浓度10%-20%,温度40-60℃(热轧材)。滨湖区进口不锈钢酸洗货源充足
无锡佐渡金属制品有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 佐渡供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!