
- 品牌
- 赛霆
- 型号
- 齐全
所谓优化排样就是要解决两个问题: 一是如何将它表示成数学模型; 二是如何根据数学模型尽快求出比较好解,其关键就是算法问题。现代优化技术已发展到智能优化算法, 主要包括人工神经网络、 遗传算法、 模拟退火、 禁忌搜索等。 可以相信优化排样将会有一个突破性进展, 对结构废料多的工件可采用套裁方法, 从而能达到废物利用, 变废为宝。此外, 还可以通过改产品结构的方法来加以解决也不是完全不可能的。对于套裁, 人人皆知的有大垫片套裁中垫片, 中垫片再套裁小垫片等。包括铝及铝合金、铜及铜合金等。铝及铝合金密度小、导电性好、耐腐蚀性强;梁溪区制造冲压件供应商家
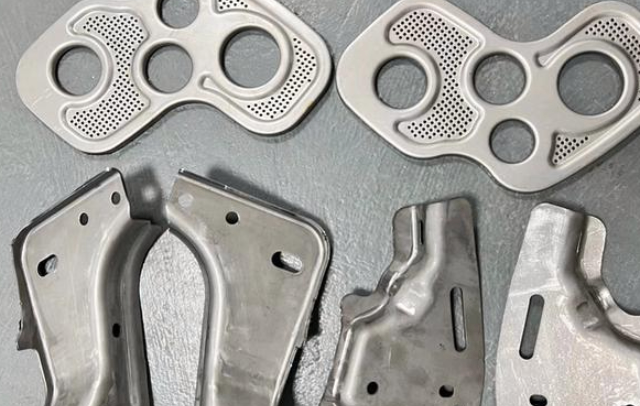
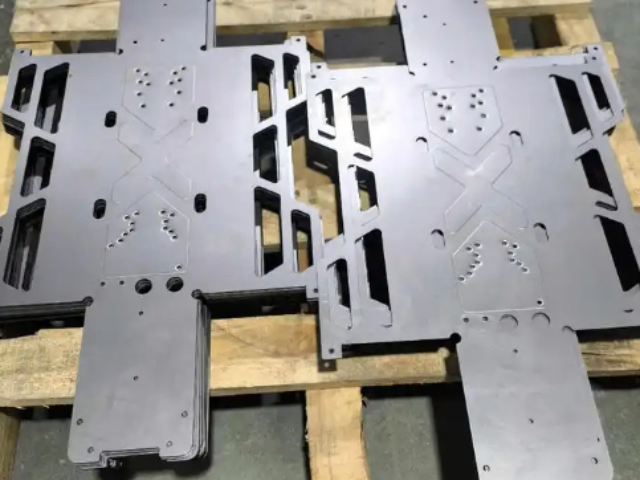
冲件是金属板料通过模具压力进行冲压加工后获得的零件,属于金属塑性加工范畴。其加工工序主要包括冲裁、精冲、拉伸、弯曲等,工艺性直接影响材料消耗和模具寿命,需通过几何形状、尺寸精度进行优化。冲裁件需避免锐角结构,经济精度不高于IT11;精冲件采用精密冲裁技术,光面率典型值为Ra0.8-1.6μm;弯曲件尺寸公差等级为FT5-FT10,受模具结构与材料性能影响;拉伸件需控制圆角半径并优先采用底部基准标注 [1-3]。冲件广泛应用于汽车制造领域,单车配套数量可达1500个,涵盖车身覆盖件、结构件、电池盒等部件。传统模式下冲焊件单车价值量超过1万元,2025年冲压市场空间预计为2163亿元。部分企业通过模具自研与总成配套实现产品谱系扩展,已开发包括纵梁、轮罩、门窗框等3000余种冲压件 [4]。惠山区制造冲压件货源充足冲压件还广泛应用于机械、农机、电子、信息、铁道、邮电、交通、化工、医疗器具等领域。
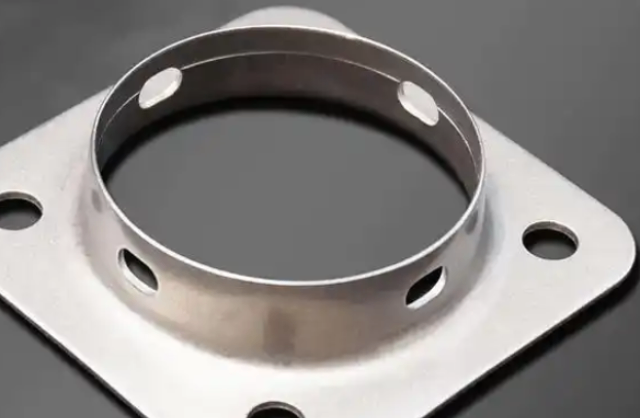
冲压轴承与铸件、锻件相比,具有薄、匀、轻、强的特点。冲压可制出其他方法难于制造的带有加强筋、肋、起伏或翻边的工件,以提高其刚性。由于采用精密模具,工件精度可达微米级,且重复精度高、规格一致,可以冲压出孔窝、凸台等。冲压轴承一般不再经切削加工,或*需要少量的切削加工。热冲压件精度和表面状态低于冷冲压件,但仍优于铸件、锻件,切削加工量少。冲压是高效的生产方法,采用复合模,尤其是多工位级进模,可在一台压力机上完成多道冲压工序,实现由带料开卷、矫平、冲裁到成形、精整的全自动生产。生产效率高,劳动条件好,生产成本低,一般每分钟可生产数百件。
一般板料冲压*能成形等壁厚的零件, 用变薄拉伸的方法**多能获得厚底薄壁零件, 冲压成形局限性限制了其应用范围。而在汽车零件生产中常遇到一些薄壁但却不等厚的零件 , 用单一的冲压与冷锻相结合的复合塑性成形方法加以成形, 显得很容易, 因此, 用冲压与冷锻相结合的方法就能扩展板料加工范围。 其方法是先用冲压方法预成形, 再用冷锻方法终成形。用冲压冷锻复合塑性成形, 其优点为: 一是原材料容易廉价采购, 可以降低生产成本; 二是降低单一冷锻所需的大成形力, 有利于提高模具寿命。冲裁件的断面质量受模具间隙、刃口锋利程度等因素的影响。
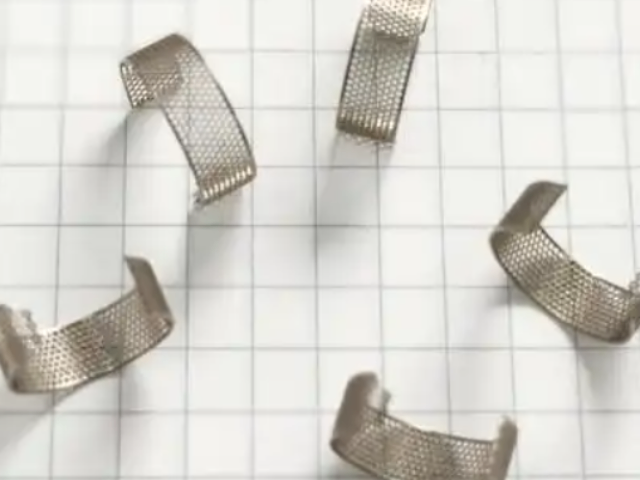
智能化冲压板料冲压从手工操作到半机械化、 机械化、 自动化操作, 均是冲压发展到每个阶段的标志, 而今板料冲压又进入到了智能化阶段, 因此, 可以说智能化冲压是板料冲压技术发展的必然趋势。板料成形智能化研究起源于 20 世纪 80 年代初的美国, 继后, 日本塑性加工界也开始板料智能化研究。该项技术研究之初的十余年间, 全部力量集中于弯曲回弹的成形控制, 直至 1990 年后该项技术的研究才扩展到筒形零件的拉深变形, 进而再扩展至汽车覆盖件成形、 级进模智能成形等。所谓智能化冲压, 乃是控制论、 信息论、 数理逻辑、 优化理论、 计算机科学与板料成形理论有机相结合而产生的综合性技术。精度高:通过精密模具加工,可以获得较高的尺寸精度和表面光洁度。惠山区制造冲压件货源充足
根据产品的要求设计冲压模具,模具的精度直接影响到冲压件的质量。梁溪区制造冲压件供应商家
(3) 冲压可加工出尺寸范围较大、形状较复杂的零件,如小到钟表的秒表,大到汽车纵梁、覆盖件等,加上冲压时材料的冷变形硬化效应,冲压的强度和刚度均较高。(4) 冲压一般没有切屑碎料生成,材料的消耗较少,且不需其它加热设备,因而是一种省料,节能的加工方法,冲压件的成本较低。复合冲压本文所涉及的复合冲压, 并不是指落料、 拉伸、 冲孔等冲压工序的复合, 而是指冲压工艺同其他加工工艺的复合, 譬如说冲压与电磁成形的复合, 冲压与冷锻的结合, 冲压与机械加工复合等。梁溪区制造冲压件供应商家
江苏赛霆金属有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,赛霆供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


所谓优化排样就是要解决两个问题: 一是如何将它表示成数学模型; 二是如何根据数学模型尽快求出比较好解,其关键就是算法问题。现代优化技术已发展到智能优化算法, 主要包括人工神经网络、 遗传算法、 模拟退火、 禁忌搜索等。 可以相信优化排样将会有一个突破性进展, 对结构废料多的工件可采用套裁方法, 从而能达到废物利用, 变废为宝。此外, 还可以通过改产品结构的方法来加以解决也不是完全不可能的。对于套裁, 人人皆知的有大垫片套裁中垫片, 中垫片再套裁小垫片等。冲压工艺能够限度地减少材料浪费,提高材料利用率。惠山区定制冲压件生产厂家RMCO高分子聚合物润滑剂一般开始喷上去时稠度低得多。随着成形过程中温...
- 滨湖区制造冲压件厂家直销 2026-11-04
- 滨湖区选择冲压件生产厂家 2026-11-04
- 宜兴质量冲压件销售市场 2026-11-04
- 锡山区选择冲压件供应商家 2026-11-04
- 滨湖区制造冲压件咨询报价 2026-11-04
- 无锡好用冲压件费用 2026-11-04
- 梁溪区制造冲压件生产厂家 2026-11-03
- 江阴选择冲压件货源充足 2026-11-03
- 锡山区选择冲压件销售方法 2026-11-03
- 常州制造冲压件批量定制 2026-11-03
- 梁溪区基础冲压件生产厂家 2026-11-03
- 江苏好用冲压件厂家现货 2026-11-03
- 苏州制造冲压件批量定制 2026-11-03
- 新吴区选择冲压件销售方法 2026-11-02
- 江阴选择冲压件费用 2026-11-02
- 惠山区选择冲压件厂家现货 2026-11-02

- 滨湖区选择冲压件生产厂家 11-04
- 江阴选择不锈钢销售市场 11-04
- 宜兴质量冲压件销售市场 11-04
- 南京定制不锈钢按需定制 11-04
- 江阴好用不锈钢厂家报价 11-04
- 滨湖区好用不锈钢供应商家 11-04
- 新吴区基础不锈钢销售方法 11-04
- 南京选择不锈钢货源充足 11-04
- 南京制造不锈钢供应商家 11-04
- 锡山区选择冲压件供应商家 11-04