该技术正朝着自动化和数字化方向发展,基于物联网和人工智能技术实现参数自适应调整和质量预测性控制。 [6]未来发展趋势包括标准化工艺的建立、自动化设备的普及、数字化管控的深化以及针对细分行业的专业化服务能力建设。 [6]研磨操作中用砂纸或砂带进行的研磨基本上属于磨光切割操作,在钢板表面留下很细的纹路。在用氧化铝作为磨料时曾遇到过麻烦,其部分原因是压力问题。设备的任何研磨部件,如:砂带和磨轮等,使用前绝不能用于其它非不锈钢材料。因为这样会污染不锈钢表面。为了保证表面加工的一致性,新砂轮或砂带应先在成分相同的废料上试用,以便同样品进行比较。一种通过电化学阳极溶解原理,对不锈钢表面进行光整加工的工艺方法,旨在提升表面质量、美观度及耐腐蚀性。锡山区进口不锈钢电解抛光哪家好
不锈钢电解抛光是一种利用电解化学反应来改善不锈钢表面光洁度和抗腐蚀性能的工艺。该过程通常涉及将不锈钢工件浸入电解液中,并通过施加电流来去除表面微小的瑕疵和氧化物,从而使表面更加光滑和亮丽。电解抛光的基本步骤:准备工件:清洁不锈钢工件,去除油污、灰尘和其他杂质。选择电解液:常用的电解液包括磷酸、硫酸和氟化物等,具体选择取决于不锈钢的类型和所需的抛光效果。设置电解槽:将电解液放入槽中,并将不锈钢工件作为阳极,通常需要一个合适的阴极(如不锈钢或铅)。施加电流:通过电源施加直流电流,电流的强度和时间会影响抛光效果。滨湖区好的不锈钢电解抛光价钱电解抛光是一种利用电化学原理对金属表面进行抛光的工艺。
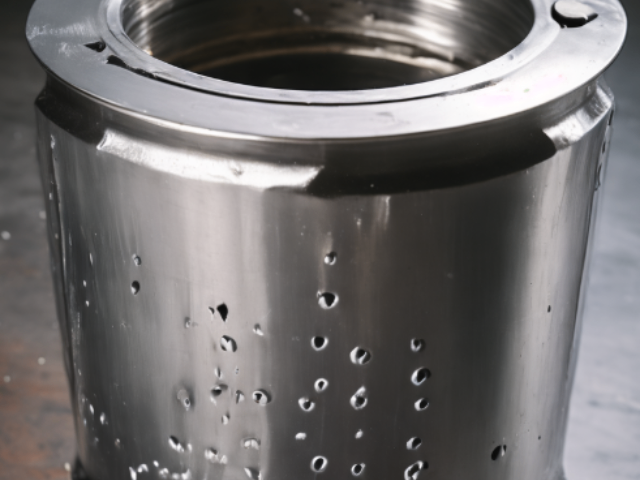
2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“ 不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等。3.抛光后工件棱角处及前列过腐蚀是什么原因引起的?原因分析:棱角、前列的部位电流过大,或电解液温度过高,抛光时间过长,导致过度溶解。解决方法:调整电流密度或溶液温度,或缩短时间。检查电极位置,在棱角处设置屏蔽等。4.为什么工件抛光后不光亮并呈灰暗色?分析原因:可能电化学抛光溶液已不起作用,或作用不明显。解决方法:检查电解抛光液是否使用时间过长,质量下降,或溶液成分比例失调。
22.不锈钢工件表面凹凸不平,麻点呈凸状,什么原因引起的?原因分析:表面锈蚀较多,电解液只是微观腐蚀整平,较多的锈蚀电解液不能完全***,如延长抛光时间,大量铁离子沉入电解液底部,降低电解液使用寿命。解决方法:将工件表面的锈蚀***干净。推荐使用“不锈钢活化液”,“除锈水”,“氧化皮***液”等产品进行清洗除锈。23.影响电化学抛光的主要因素有哪些?温度,时间,工件材质,电解质,电压,电流,工件摆放位置。24.在做不锈钢电解抛光时,表面吸附一层浅红色物质,再次放入电解液会有短时间的反应,什么原因?原因分析:用铜挂具,铜离子进入电解液吸附到阳极表面,影响抛光质量,再次放入会有短时间反应是因为电解液将工件表面的铜离子溶解了。解决方法:选用钛挂具,在夹具裸露处用聚氯乙烯树脂烘烤成膜,在接触点刮去绝缘膜,漏出金属以利于导电。减少清洁难度:光滑的表面更不易积聚污垢,便于清洁。
化学抛光溶液的基本组成包括腐蚀剂、氧化剂和水。腐蚀剂是主要成份,如果不锈钢在溶液中溶解,抛光便不能进行。氧化剂和添加剂可抑制过程,使反应朝有利于抛光的方向进行。水对溶液浓度起调节作用,便于反应产物的扩散。不锈钢化学抛光能否顺利进行,取决于上述成分的合理配合。不锈钢电解抛光是将不锈钢制品挂在阳极上,在电解抛光液中进行阳极电解加工。电解抛光是一种特殊的阳极过程,在整个阳极电解抛光过程中,不锈钢制品表面同时进行着两个相互矛盾的过程,即金属表面氧化膜的不断生成和溶解冲洗和干燥:抛光完成后,用清水冲洗工件,去除残留的电解液,然后干燥。惠山区质量不锈钢电解抛光供应
根据工件形状与初始表面状态灵活调整,时间不足可能遗留原始划痕,时间过长可能影响尺寸精度。锡山区进口不锈钢电解抛光哪家好
不锈钢抛光是一种表面处理工艺,旨在使不锈钢工件获得光亮、洁净的表面效果 [1-2]。该工艺主要包括物理抛光(如机械研磨)和化学抛光两大类 [2-3]。通过抛光可以提升不锈钢的外观、清洁度、耐腐蚀性及流体传输性能,满足医疗、食品、制药、半导体等行业对高洁净度和耐腐蚀性的要求 [3-5]。电解抛光技术通过电化学反应去除表面微观不平整,相比传统机械抛光能实现更均匀、精确的处理,尤其适用于复杂结构工件 [3-4]。该技术正朝着自动化、数字化及标准化方向发展 [6]。锡山区进口不锈钢电解抛光哪家好
无锡佐渡金属制品有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来 佐渡供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!