在焊接过程中,惰性气体持续保护焊接区域,防止空气中的氧、氮等杂质与钛发生反应。焊接时,通常采用手工送丝或自动送丝的方式填充焊缝金属,焊接速度根据焊件的厚度和要求进行调整。焊接后的钛管件需要进行焊缝检验,如X射线探伤、超声波探伤等,以检测焊缝中是否存在缺陷。工艺参数的影响焊接电流和电压的大小直接影响焊接电弧的稳定性和焊缝的熔深。电流过大可能会导致焊缝过热,产生气孔、裂纹等缺陷;电流过小则会使焊缝熔合不良。自动扶梯扶手,钛管件制作扶手支撑结构,坚固舒适,保障乘客使用安全。北京钛管件哪家靠谱
塑性加工工艺的改进挤压、轧制、旋压等塑性加工工艺在钛管件生产中的应用不断改进。例如,在挤压工艺中,通过优化挤压模具的设计、控制挤压温度和速度等参数,可以提高钛管件的尺寸精度和表面质量,减少内部缺陷的产生。在轧制工艺中,采用多道次轧制和精密控制轧制力、轧制速度等参数,可以生产出壁厚均匀、精度高的钛管件。旋压工艺则可以用于制造形状复杂、性能要求高的钛管件,通过精确控制旋压轮的运动轨迹和压力,实现对管件形状和尺寸的精确控制。
天津钛管件加工厂化工行业里,钛管件在酸碱液管道连接,抗强酸碱侵蚀,确保化工流程安全无泄漏。
工艺原理热挤压工艺是将加热后的钛锭或钛坯料放入挤压筒中,通过挤压杆施加压力,使坯料从挤压模孔中挤出,形成钛管件的雏形。在挤压过程中,金属坯料在三向压应力状态下发生塑性变形,从而获得所需的形状和尺寸。操作流程首先,将钛坯料加热到合适的温度范围,一般在800-1000°C之间,具体温度取决于钛合金的种类和挤压工艺要求。加热后的坯料迅速转移到挤压机的挤压筒内,挤压杆向前推进,将坯料挤压通过挤压模。挤压模的设计对于钛管件的尺寸精度和表面质量至关重要,其孔型需要根据钛管件的规格进行精确设计。挤压出的钛管件在经过冷却、矫直、切割等后续处理后,即可进行进一步的加工或检验。
工艺原理电子束焊是利用高速电子流轰击焊件表面,使焊件局部熔化形成焊缝。电子束焊在真空环境下进行,能够有效避免空气中杂质的污染,焊接能量密度高,焊缝深宽比大,适用于焊接厚壁钛管件。操作流程首先将焊件放入真空室中,抽真空至规定的压力范围。然后,调整电子枪的加速电压、电子束电流等参数,使电子束聚焦在焊接部位。在焊接过程中,通过控制电子束的扫描轨迹和焊接速度,实现焊缝的形成。焊接完成后,待焊件冷却后取出,进行焊缝质量检测,包括X射线检测、力学性能测试等。制盐工业里,钛管件在盐水蒸发管道连接,耐盐卤侵蚀,提高制盐生产效率。
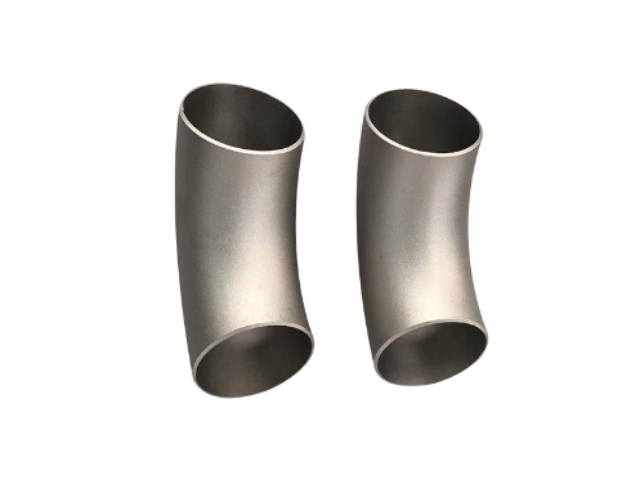
海洋油气开采面临着恶劣的海洋环境,包括深海高压、低温、强腐蚀以及海洋生物附着等问题。钛管件在海洋油气开采平台的管道系统中有着广泛应用。从海底油井开采出的油气通常含有一定量的水、硫化氢等腐蚀性介质,并且需要在高压条件下输送到海上平台或陆地终端。钛管件能够抵抗油气混合物以及海水的腐蚀,确保油气输送的安全和稳定。在海水注入系统中,为了提高油藏压力,促进油气开采,常需要将大量海水注入油井。海水注入管道面临着海水的强腐蚀性和高压冲刷等问题,钛管件的应用能够有效解决这些问题,保证海水注入的连续性和稳定性,延长管道的使用寿命,降低运营成本。桥梁伸缩装置,钛管件在伸缩传动机构,耐磨损耐腐蚀,保障桥梁结构稳定。天津钛管件加工厂
太阳能装置,钛管件在导热油循环管路,高效传热,促进太阳能高效转化利用。北京钛管件哪家靠谱
钛管件的制造成本相对较高,这主要是由于钛材料本身的价格昂贵以及其加工工艺复杂。在化工和海洋工程领域大规模应用时,成本因素成为一个重要的制约条件。为了解决这一问题,一方面需要通过技术创新和工艺改进来降低钛管件的制造成本。例如,研发新的钛合金材料,优化熔炼、加工和焊接工艺,提高生产效率,减少原材料浪费和能源消耗。另一方面,可以通过规模化生产和产业链整合来降低成本。随着钛管件应用市场的不断扩大,形成规模化生产效应,降低单位产品的生产成本。同时,加强上下游企业之间的合作与协同,优化供应链管理,降低采购成本和物流成本。北京钛管件哪家靠谱