- 品牌
- 嘉定成伟
- 型号
- 嘉定成伟
转向角传感器优化EPS助力,转向手感提升40%。智能底盘的每一次进化,都源于传感器的精细感知。车门传感器记录开关次数,防盗报警准确率99.9%。车内摄像头监测物品遗留,通知效率提升80%。电量传感器预测续航,调度效率提升35%。共享汽车因传感器而更智能,运营因数据而更高效。多合一传感器集成压力、温度、湿度监测,体积缩小60%,成本降低40%。MEMS工艺传感器实现微型化,功耗降低至毫瓦级。无线传感器网络支持自组网,布线成本减少70%。汽车电子的未来,是传感器的集成化**。医药粉末用抽屉式除铁器符合标准。高效除铁器定制
磁选机是矿业提纯的效率**者磁选机以高效除铁能力为**,重新定义矿业提纯效率。其采用高梯度磁场技术,磁场强度可达1650mT,能精细捕捉粒径低至0.1mm的微细磁性颗粒。在铁矿选矿中,设备可将尾矿品位从行业平均12%降至8%以下,精矿回收率提升15%-20%。搭配智能控制系统,可实时监测磁场强度与给料量,通过AI算法自动调节分选参数,减少人工干预70%。以云南某钛铁矿项目为例,采用六级连选工艺后,钛铁合金纯度从85%提至99.2%,年增效超千万元。低维护设计更让设备全生命周期成本降低35%,成为矿山企业降本增效的利器。宁夏管道除铁器管道除铁器可承受 1.2 倍工作温度。
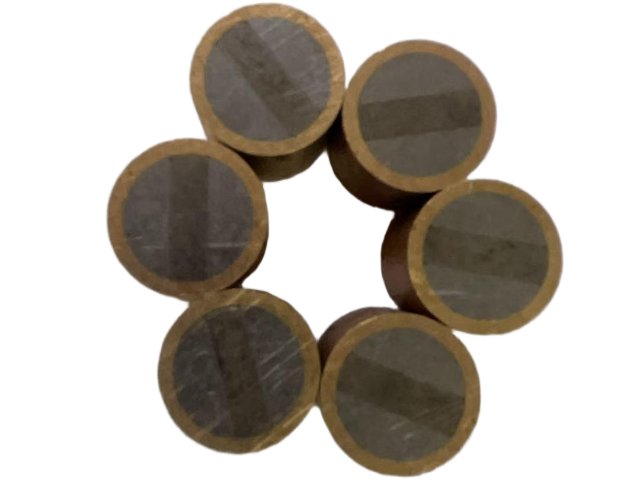
化工行业的原料处理场景中,磁辊展现出良好的实用性。化工生产涉及多种粉状、片状或颗粒状原料,这些原料在生产和输送过程中,可能因设备磨损、外界污染等混入铁磁性杂质。若杂质与化工原料发生反应,不仅会影响产品质量,还可能引发安全隐患;同时,杂质进入反应釜、输送泵等设备,也可能造成堵塞或部件损坏。磁辊可根据化工原料的特性,选择合适的安装方式,如安装在原料输送管道或料仓出口处,通过磁场吸附杂质,净化原料。磁辊的应用,能确保化工原料的纯净度,保障化工生产过程的安全性和稳定性,减少设备故障对生产进度的影响。
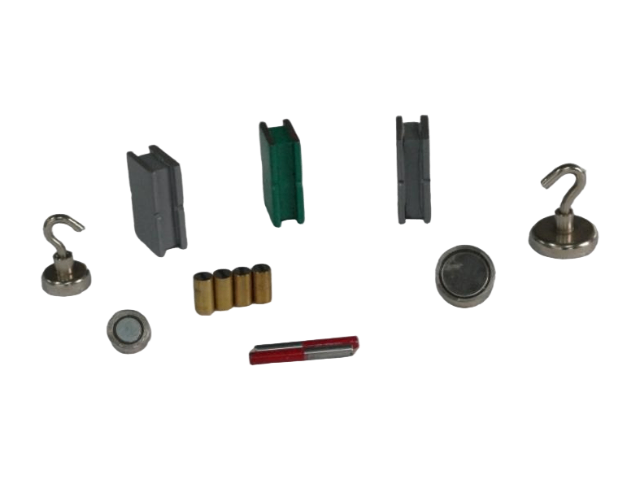
在食品加工、塑料制造、化工生产等工业领域的物料输送与处理环节,磁性杂质的存在如同“隐形***”,不仅会影响产品品质,还可能损坏精密生产设备,引发安全隐患。而磁力架作为一种由多根磁棒组合而成的磁性分离装置,凭借其大面积磁场覆盖、高效杂质吸附能力,成为拦截磁性杂质的“防护屏障”。从面粉生产线的料仓出口,到塑料颗粒的进料管道,再到化工溶液的储罐入口,磁力架以灵活的安装方式和稳定的除铁效果,守护着各行业生产流程的纯净与安全。润滑油管道用除铁器保护机械部件。
第二阶段是磁场网吸附杂质。磁力架内的每根磁棒均能产生强磁场,多根磁棒按一定间距排列(常见间距10-30mm),形成相互叠加的密集磁场网。当物料中的磁性杂质进入磁场网时,会受到多方向磁场力的共同作用,克服物料的流动阻力和自身重力,快速向磁棒表面移动并吸附在磁棒保护套上。而非磁性物料不受磁场影响,继续沿原有路径输送,完成与杂质的分离。这种多磁棒协同的磁场网,能有效避**根磁棒因磁场覆盖范围有限导致的杂质遗漏,尤其适合处理高流速、大批量物料。第三阶段是杂质定期清理。随着使用时间的推移,磁棒表面吸附的杂质会逐渐增多,若不及时清理,可能会形成“杂质层”,削弱磁场强度,影响除铁效果。因此,需定期对磁力架进行清理:对于可拆式磁力架,可将磁棒从框架中取出,用非磁性刮板或抹布***杂质;对于固定式磁力架(如管道内置式),部分型号配备可滑动的刮板装置,无需拆卸即可推动刮板刮除杂质。清理完成后,磁力架恢复原有磁场强度,可继续投入使用。抽屉式除铁器的整体重量不超过 30kg。甘肃高功率除铁器
管道除铁器的口径与输送管需匹配。高效除铁器定制
是处理量,指磁力架单位时间内能处理的物料量(单位:吨/小时或立方米/小时),需与生产线的物料流量匹配。处理量主要取决于框架尺寸、磁棒排列间距和物料流速:框架尺寸越大、磁棒间距合理、物料流速适中,处理量越大。例如,宽度500mm、高度300mm的料斗式磁力架,处理面粉的能力可达5-10吨/小时;直径100mm的管道式磁力架,处理液体的能力可达10-20立方米/小时。磁力架的应用场景与实际案例磁力架凭借灵活的安装方式和高效的除铁能力,已广泛应用于食品加工、塑料制造、化工、陶瓷、医药等多个行业,成为各行业保障生产安全和产品品质的关键设备。不同行业根据自身物料特性和生产流程,选择适配的磁力架类型,实现针对性的杂质去除。高效除铁器定制