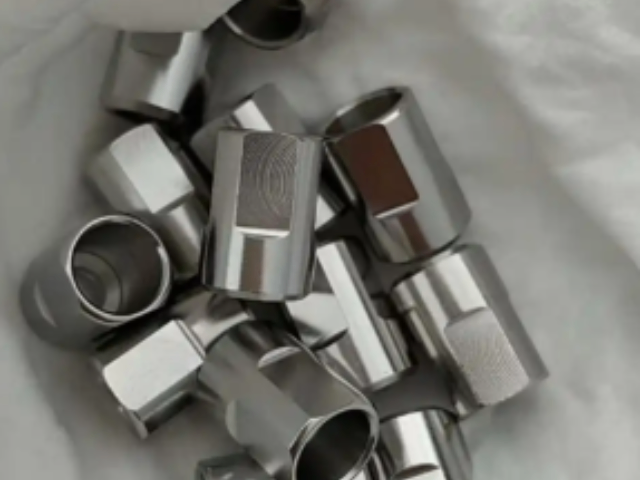
在不锈钢、铝及其合金、有色金属以及黑色 金属的精加工工业生产中,电抛光已成为不可 缺少的表面加工法之一。例如金属制品和镀层 表面的精修装饰加工,使制品表面的光洁度达 到很高的等级,尤其对事先进行过机械抛光的 零件可以达到镜面般光泽,这对照明用具等反 光器材的生产是必不可少的。切削工具采用电抛光可消除其表面的变形层,增加刀具工作面 的光洁度,改善切削工具的工作条件,延长使用 寿命,避免机械磨光和抛光后可能造成刀具表 面金相组织变形,硬度降低,甚至出现裂纹的弊 病。设置电解槽:将电解液放入槽中,并将不锈钢工件作为阳极,通常需要一个合适的阴极(如不锈钢或铅)。宜兴好的不锈钢电解抛光货源充足
不锈钢工件又分为200系列,300系列,400系列材质,各系列材质有必须用针对性电解抛光液。比如不锈钢200系列材质的不锈钢,必须用200系列的配方,此种配方无法适应300系列或400系列的不锈钢材质。这一直是国内一大难题,因为有些厂家的材质是组合工件,既有200系列不锈钢材质,又有300或400系列不锈钢材质。在2007年12月,威海云清化工开发院王铃树高级工程师研制出一种不锈钢通用电解液。这种电解液适合所有不锈钢材质。他结合了原有电解液所有优点,比重为电解液比较好比重,为1.70,光亮度为镜面亮度。锡山区精密不锈钢电解抛光销售方法选择电解液:常用的电解液包括磷酸、硫酸和氟化物等,具体选择取决于不锈钢的类型和所需的抛光效果。
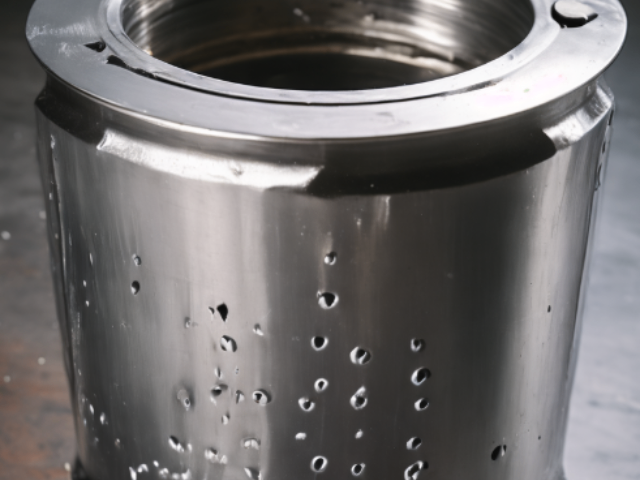
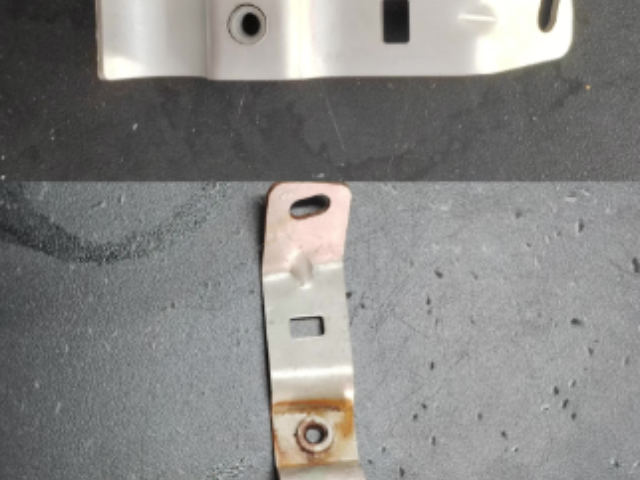
2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“ 不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等。3.抛光后工件棱角处及前列过腐蚀是什么原因引起的?原因分析:棱角、前列的部位电流过大,或电解液温度过高,抛光时间过长,导致过度溶解。解决方法:调整电流密度或溶液温度,或缩短时间。检查电极位置,在棱角处设置屏蔽等。4.为什么工件抛光后不光亮并呈灰暗色?分析原因:可能电化学抛光溶液已不起作用,或作用不明显。解决方法:检查电解抛光液是否使用时间过长,质量下降,或溶液成分比例失调。
25.阴阳极的比较好面积比是多少?阳极比阴极为1:2—3.5之间。26.两极比较好极距是多少?阴极距阳极比较好距离为10—30厘米。27.不锈钢通用电解抛光液在老化后怎样维护?不锈钢通用电解液老化后可以添加硫酸(密度为1.84),添加量为槽液重量的6%,或是参考386A·H/L.28.初次进行电解抛光,不*没有抛出亮度,而且工件表面全部变成黑色或灰色,是什么原因引起的?原因分析:发生这种现象一般是两极接反了,接反后铅板成正极溶解,工件成阴极吸附,工件溶解在溶液中的铁镍铬离子吸附在工件表面,形成了一层结合力不好的膜层。解决方法:将正负极重新连接,阳极接正极,阴极接负极。表面形成的钝化膜能显著提高工件的耐腐蚀性。
22.不锈钢工件表面凹凸不平,麻点呈凸状,什么原因引起的?原因分析:表面锈蚀较多,电解液只是微观腐蚀整平,较多的锈蚀电解液不能完全***,如延长抛光时间,大量铁离子沉入电解液底部,降低电解液使用寿命。解决方法:将工件表面的锈蚀***干净。推荐使用“不锈钢活化液”,“除锈水”,“氧化皮***液”等产品进行清洗除锈。23.影响电化学抛光的主要因素有哪些?温度,时间,工件材质,电解质,电压,电流,工件摆放位置。24.在做不锈钢电解抛光时,表面吸附一层浅红色物质,再次放入电解液会有短时间的反应,什么原因?原因分析:用铜挂具,铜离子进入电解液吸附到阳极表面,影响抛光质量,再次放入会有短时间反应是因为电解液将工件表面的铜离子溶解了。解决方法:选用钛挂具,在夹具裸露处用聚氯乙烯树脂烘烤成膜,在接触点刮去绝缘膜,漏出金属以利于导电。一种通过电化学阳极溶解原理,对不锈钢表面进行光整加工的工艺方法,旨在提升表面质量、美观度及耐腐蚀性。苏州精密不锈钢电解抛光销售厂
将不锈钢工件浸入电解液中,并通过施加电流来去除表面微小的瑕疵和氧化物,从而使表面更加光滑和亮丽。宜兴好的不锈钢电解抛光货源充足
电解抛光能够提升不锈钢产品的耐腐蚀性、清洁度和外观美观度,通过去除表面微小凸起和杂质,降低粗糙度,从而减少细菌附着和介质残留。 [3-5]针对不锈钢管道系统,抛光能优化流体传输性能,减少摩擦阻力,提高介质纯度。 [4-5]自动化电解抛光工艺的应用提升了生产效率,采用该工艺后,电机外壳合格率从85%提升至99.2%,每月返工损失降低93.75%,单件加工成本下降。 [6]电解抛光技术基于电化学反应,通过精确控制电解参数,能够提升工件耐腐蚀性30%并缩短加工周期20%。 [3]宜兴好的不锈钢电解抛光货源充足
无锡佐渡金属制品有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 佐渡供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!