
- 品牌
- 赛霆
- 型号
- 齐全
这就表明系统的识别精度、预测精度和控制精度均依赖于定量描述精度的提高, 故要不断予以修改、 提高。且检测精度、 识别精度、 预测精度和监控精度系统本身也要不断完善提高。 这样, 智能化冲压才能达到应有的水平。有关研究表明在拉深过程的智能化控制中, 比较好工艺参数的预测**终归结为压边力变化规律的确定, 而压边力的控制又基于压边力的预测研究。 预测拉深成形压边力的传统方法主要有两种: 实验法和理论计算法。近年来又把人工神经网络和模糊论等人工智能理论引入压边力比较好控制曲线的预测研究中, 目前变压边力控制技术已成为学术界和工业界的一个研究热点。由于冲压件的生产效率高,且材料利用率高,因此整体生产成本相对较低。宜兴基础冲压件厂家直销
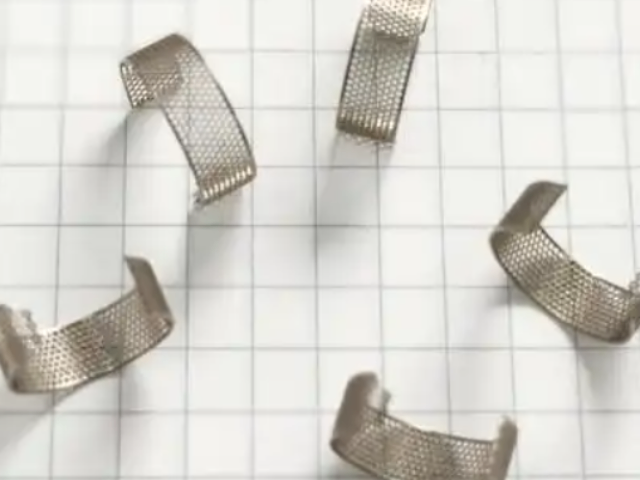
采用模具和工具在压力机的作用下将平板配料弯成具有一定角度和曲率工件的冲压工序,称为弯曲。最小弯曲半径最小弯曲半径弯曲半径过小时,变形区材料易产生畸变和微裂。当弯曲半径过大时,弯曲角度与圆角半径的精度由于回弹而不易控制。合适的弯曲半径赋予弯曲件良好的弯曲工艺性。板材的最小弯曲半径见图11,管材的最小弯曲半径见图12。弯曲高度弯曲件的直边高度不宜过小。直边高度过小时会影响弯曲件成形后的精度,一般需加大弯边高度,待弯曲成形后再加工至规定尺寸,或者在弯曲变形区制成浅槽再弯曲成形,见图13。 [2]惠山区选择冲压件费用如40Cr,含有铬等合金元素,经过适当的热处理后具有较高的强度、硬度和韧性,耐磨性也较好。
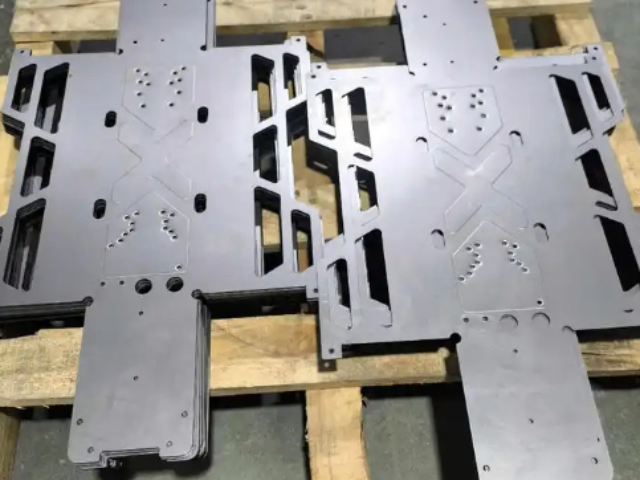
⑤冲裁件凸出悬臂和凹槽宽度b不宜过小(图3),一般硬钢为(1.5—2.0)t,黄铜、软钢为(1.0~10.2)t,纯铜、铝为(0.8~0.9)t。⑥在弯曲件或拉深件上冲孔时,孔边与制件直边之间的距离L不能小于制件圆角半径r与一半料厚t之和。即L≥r+0.5t。⑦用条料少废料冲裁两端带圆弧的制件时,其圆弧半径R应大于条料宽度B的一半,即R≥0.5B。⑧冲裁件的经济精度不高于IT11,一般要求落料件精度比较好低于ITl0,冲孔件精度比较好低于IT9。冲裁件的尺寸公差、孔中心距的公差见图5和图6。 [3]
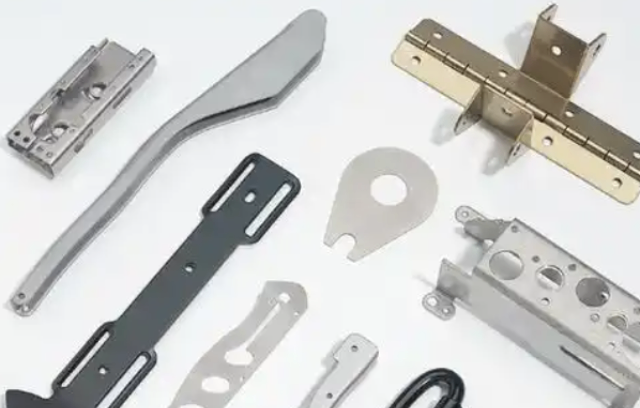
(4)窄悬臂精冲窄悬臂时,凸模承受较大的侧向压力,且受力情况较复杂,比精冲窄槽更为不利。一般可比照**小槽宽乘以系数1.3~1.4。(5)齿形精冲齿形时,必须使齿顶、齿根部分为圆角。节圆上的齿宽约为料厚的60%。通常可按图10确定精冲齿形**小模数m和**小节圆齿宽b的值。(6)精冲件精度精冲件的内、外形公差,一般外形公差比内形公差大,低强度材料比**度材料更容易达到较高的精度,获得较小的偏差。材料愈厚,公差值愈大。精冲件内形、外形、孔中心距和孔边距对应的尺寸公差值参见图5。常见的冲压件有金属外壳、支架、连接件、垫片等。
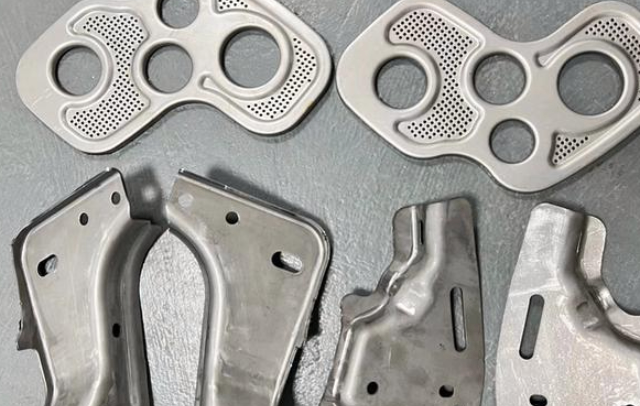
拉伸(拉深)是利用磨具将平板毛坯加工成开口空心零件的一种冷加工方法。 [1]圆角半径拉伸件圆角半径过小时工件不易成形。几类常见拉伸件的圆角半径见图15。形状拉伸件的凸缘宽度应尽量一致,应尽量避免曲面空心零件的尖底形状,特别是深度较大时,其工艺性更差。对半敞开的空心件应设计成对称的拉伸件,然后剖切成形。尺寸标注要求拉伸件不允许同时标注内、外形尺寸,不允许标注底部外半径,因为在拉伸过程中零件的底部圆角区和直壁部分材料的厚度会发生变化。阶梯形拉伸件的高度尺寸应以底部为基准,工艺上易于保证尺寸要求。内孔翻边一般只标注内孔尺寸。选择合适的金属材料,常用的有钢板、不锈钢、铝合金等。江苏基础冲压件厂家直销
冲压件的应用领域非常广,几乎涵盖了所有需要金属零部件的行业。宜兴基础冲压件厂家直销
冲压轴承是采用冲压工艺制造的机械基础件。冲压是靠压力机和模具对板材等施加外力,使之产生塑性变形或分离,从而获得所需工件的成形加工方法。冲压轴承具有薄、匀、轻、强的特点,一般不再或*需少量切削加工 [1]。冲压轴承的结构主要由外圈、内圈、冲压体和保持架组成,润滑剂也起重要作用。它能承受径向与轴向载荷,适用于高速旋转及要求低噪声、低振动的场合。按承受载荷方向可分为向心轴承和推力轴承;按冲压体种类可分为球轴承和滚子轴承 [1]。宜兴基础冲压件厂家直销
江苏赛霆金属有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来赛霆供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


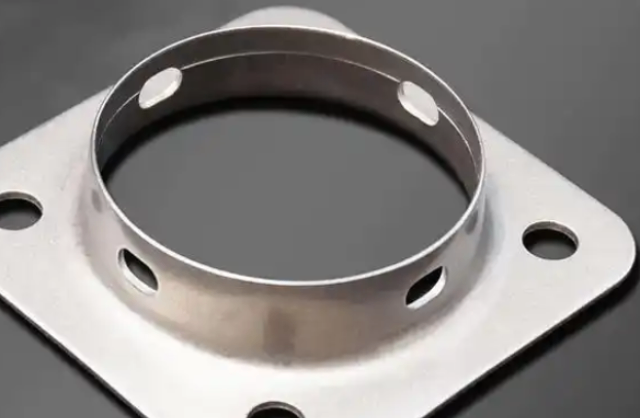
发达工业国家对微细加工的研究开发十分重视, 投入了大量的人力、 物力、 财力, 一些有远见的***大学和公司也加入了这一行列。我国在这方面也做了大量的研究工作, 有理由认为在 21 世纪, 微细加工一定会像微电子技术一样, 给整个世界带来巨大的变化和深刻的影响。对于模具工业, 由于冲压零件的微型化及精度要求的不断提高, 给模具技术提出了更高的要求。原因是微零件比传统的零件成形要困难得多, 其理由是: ①零件越小, 表面积与体积比迅速增大; ②工件与工具间的粘着力, 表面张力等***增大包括冲孔和落料,是冲压件加工中基本的工序之一。江苏基础冲压件厂家直销精冲件断面粗糙度与模具的精度及维修,与冲件...
- 惠山区定制冲压件生产厂家 2026-11-05
- 滨湖区质量冲压件销售市场 2026-11-05
- 徐州好用冲压件生产厂家 2026-11-05
- 新吴区定制冲压件咨询报价 2026-11-05
- 苏州制造冲压件销售市场 2026-11-05
- 江阴质量冲压件销售市场 2026-11-05
- 江阴基础冲压件销售电话 2026-11-05
- 梁溪区定制冲压件厂家现货 2026-11-05
- 惠山区质量冲压件厂家直销 2026-11-05
- 滨湖区制造冲压件厂家直销 2026-11-04
- 无锡好用冲压件费用 2026-11-04
- 梁溪区制造冲压件生产厂家 2026-11-03
- 江阴选择冲压件货源充足 2026-11-03
- 锡山区选择冲压件销售方法 2026-11-03
- 常州制造冲压件批量定制 2026-11-03
- 宜兴基础冲压件费用 2026-11-03

- 江苏基础不锈钢厂家直销 11-05
- 南京好用不锈钢按需定制 11-05
- 惠山区质量不锈钢销售方法 11-05
- 新吴区定制冲压件咨询报价 11-05
- 苏州制造冲压件销售市场 11-05
- 江阴质量冲压件销售市场 11-05
- 江阴基础冲压件销售电话 11-05
- 梁溪区定制冲压件厂家现货 11-05
- 惠山区质量冲压件厂家直销 11-05
- 惠山区好用不锈钢销售方法 11-05