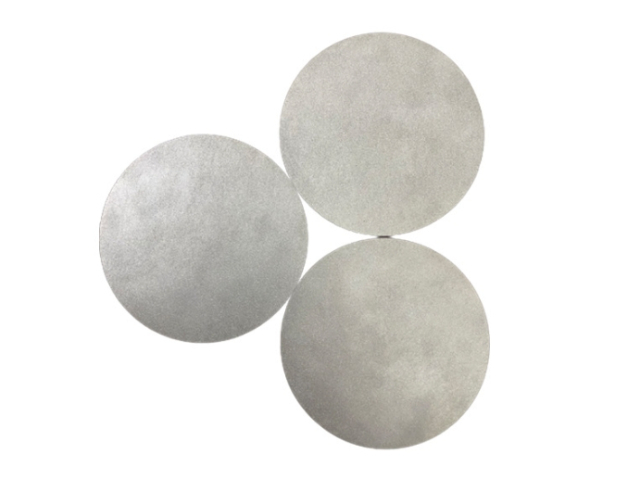
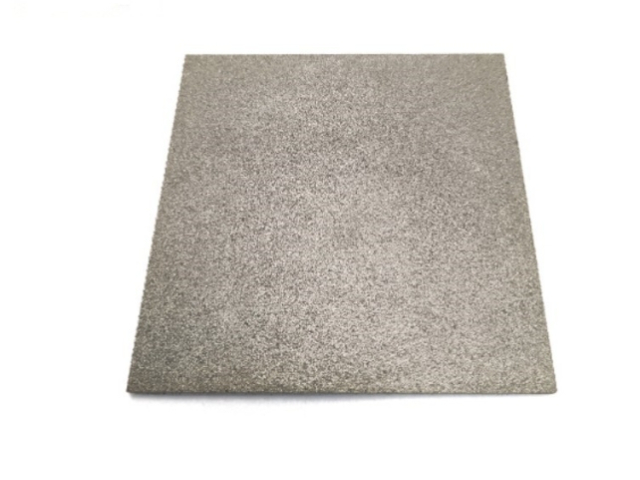
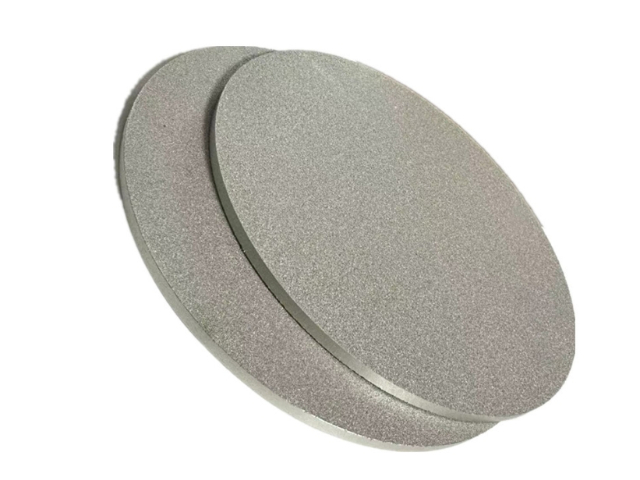
为满足不同领域对金属粉末烧结板性能的多样化需求,研发新型合金粉末成为材料创新的重要方向。科研人员通过对多种金属元素的组合设计和性能优化,开发出一系列具有优异综合性能的新型合金粉末。例如,在航空航天领域,为了制造耐高温、度且轻量化的部件,研发出了钛 - 铝 - 铌等多元合金粉末。这种合金粉末在烧结后形成的烧结板,具有低密度、高比强度以及良好的高温抗氧化性能。与传统铝合金烧结板相比,在相同强度要求下,重量可减轻 20% - 30%,同时能够在 600℃以上的高温环境中稳定工作,有效提高了航空发动机和飞行器结构件的性能与可靠性。采用微波辅助制备金属粉末,快速合成且改善粉末烧结特性。湖南专业的金属粉末烧结板
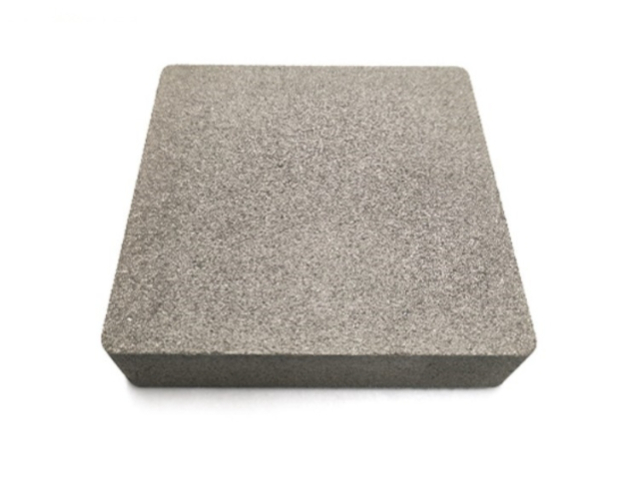
在金属粉末烧结板的制备过程中,由于粉末原料通常经过严格筛选与提纯,相较于传统熔炼工艺,能有效避免熔炼过程中可能混入的杂质与污染物,确保了初始材料的高纯度。以电子材料领域应用的金属粉末烧结板为例,所采用的金属粉末纯度较高,在后续烧结过程中,粉末颗粒间不存在结合接触或夹杂物,进一步保障了材料的纯净度,为实现均匀的粒度分布和可控的孔隙率奠定基础。这种高纯度和均匀性使得烧结板在性能表现上极为稳定,无论是在导电性、导热性还是力学性能等方面,都能在不同部位保持一致,满足了对材料性能一致性要求较高的应用场景,如精密电子元件制造。湖南专业的金属粉末烧结板合成含稀土元素的金属粉末,改善烧结板的微观组织,提高其高温稳定性与抗氧化性。
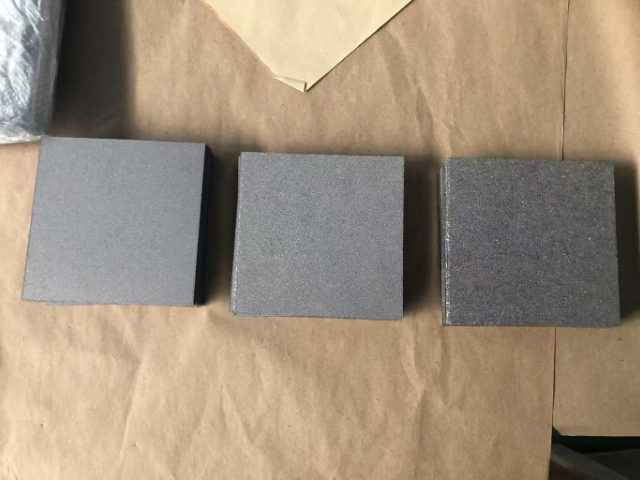
模压成型:把预处理后的金属粉末放模具,施压压实成型,步骤包括装粉、压制、脱模,适用于形状简单、精度要求高的制品,如齿轮。优点是设备简单、效率高、成本低,可大规模生产;缺点是复杂制品模具设计制造难,密度均匀性难保证。在机械制造中,大量的普通齿轮类零件的金属粉末烧结板坯体常采用模压成型。等静压成型:利用液体均匀传压,将粉末装弹性模具放高压容器施压成型。冷等静压室温下进行,适合形状复杂、密度要求高的制品;热等静压高温高压同时作用,用于高性能航空航天材料等。优点是制品各方向密度均匀,适合大型复杂制品;缺点是设备贵、周期长、成本高。在航空航天领域制造大型复杂结构件的金属粉末烧结板时,等静压成型技术应用。注射成型:将金属粉末与粘结剂混合成注射料,用注射机注入模具型腔成型,适合制造高精度复杂小型零件,如电子元器件,优点是成型效率和精度高,适合大规模生产;缺点是粘结剂选择和去除是难题,处理不当影响制品性能。在电子信息领域制造微小精密电子元件的金属粉末烧结板时,注射成型是常用的成型方法。
常规烧结:在合适温度和气氛(氢气、氮气、真空等)下加热成型坯体,使粉末颗粒结合,提高密度和强度。氢气气氛除杂质,氮气防氧化,真空适用于对氧含量要求高的材料。对于一些对性能要求相对不高的普通金属粉末烧结板,常规烧结方法较为常用。热压烧结:烧结时施压,在设备中进行,模具用石墨等材料。能降低烧结温度、缩短时间,获得更高密度和性能的制品,常用于高性能陶瓷等材料制备,在金属粉末烧结板制造中也用于一些对性能要求较高的特殊板材。放电等离子烧结(SPS):通过脉冲电流产生放电等离子体和焦耳热快速加热烧结。可颗粒表面杂质,表面,升温快(100 - 1000℃/min)、时间短(几分钟到几十分钟)、能抑制晶粒长大,用于制备纳米材料等,对于采用纳米金属粉末制造的烧结板,SPS 技术具有独特优势。开发光催化金属粉末,让烧结板在光照下具备分解污染物的环保功能。
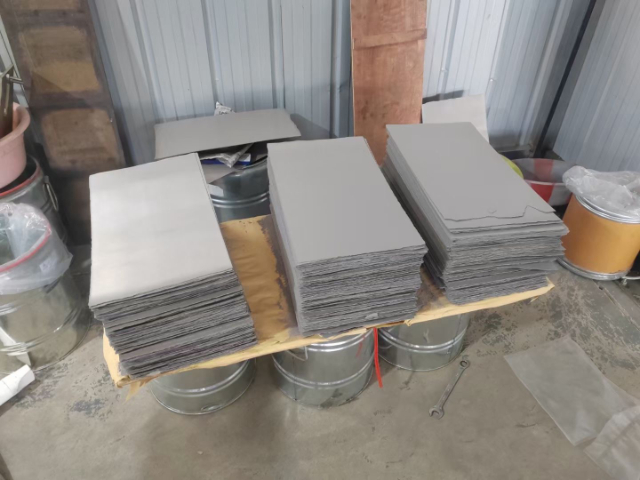
等静压成型是利用液体均匀传递压力的特性,将金属粉末装入弹性模具中,然后放入高压容器中,通过向容器内的液体施加压力,使粉末在各个方向上受到均匀的压力而压实成型。根据成型时温度的不同,等静压成型可分为冷等静压和热等静压。冷等静压是在室温下进行的等静压成型方法。其优点是能够制备形状复杂、尺寸较大的坯体,且坯体各方向的密度均匀,内部应力小。这是因为在冷等静压过程中,粉末在液体均匀压力的作用下,能够在模具内自由流动并填充各个角落,从而实现均匀压实。冷等静压常用于制造大型的金属粉末烧结板,如航空航天领域的大型结构件、化工设备中的大型反应釜内衬等。但冷等静压设备投资较大,操作过程相对复杂,生产周期较长。合成具有形状记忆效应的复合材料粉末,使烧结板可按需求改变形状。陕西金属粉末烧结板哪里有
开发含石墨烯量子点的金属粉末,提升烧结板的光电性能与催化活性。湖南专业的金属粉末烧结板
模压成型是将经过预处理的金属粉末放入特定模具中,在一定压力下使其压实成型的方法。这是一种较为传统且应用的成型工艺,适用于制造形状相对简单、尺寸精度要求较高的金属粉末烧结板。模压成型的过程一般包括装粉、压制、脱模三个步骤。装粉时,要确保粉末均匀地填充到模具型腔中,避免出现粉末堆积不均匀或有空隙的情况,否则会导致压制后的坯体密度不均匀。压制过程中,压力的大小、施加方式和保压时间是影响坯体质量的关键因素。压力过小,粉末颗粒之间结合不紧密,坯体强度低,在后续处理过程中容易出现变形或破裂;压力过大,则可能导致模具损坏,同时坯体内部可能产生较大的内应力,在烧结过程中引起变形甚至开裂。合适的保压时间能够使粉末颗粒在压力作用下充分调整位置,达到更紧密的堆积状态,提高坯体的密度和强度。脱模时,要注意避免对坯体造成损伤,通常会采用一些脱模剂或特殊的脱模装置来辅助脱模。湖南专业的金属粉末烧结板