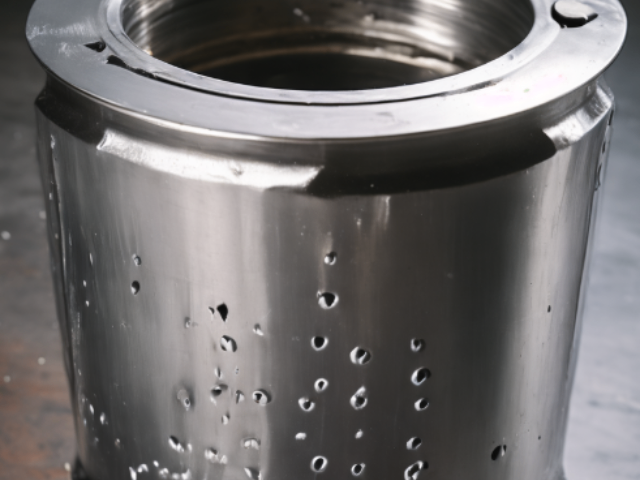
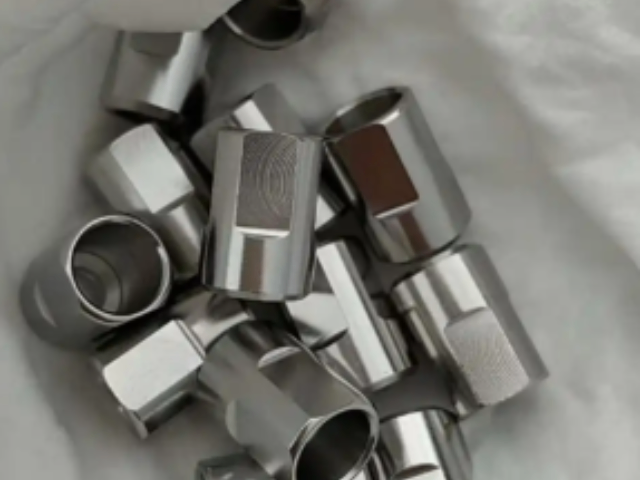
以金属工件为阳极,在适宜的电解液中进行电解,有选择地除去其粗糙面,提高表面光洁程度的技术,又称电解抛光。电抛光可增加不锈钢的耐腐蚀性,减少电气接触点的电阻,制备金相磨片,提高照明灯具的反光性能,提高各种量具的精度,美化金属日用品和工艺品等,适用于钢铁、铝、铜、镍及各种合金的抛光。电抛光亦称电解抛光、 电化学抛光或阳极抛光。借电解作用将金属制 件进行阳极处理,以提高其表面光洁度的一种 方法。20世纪30年代产生的一种金属表面精 加工的新方法,也是金属制件镀前预处理及镀 后精加工的一种工艺。电抛光时将制件作阳 极,铅板作阴极,共置于电解液中,通直流电,在 特定工艺条件下制件表面的毛刺和凸起部分电 流密度较大,相应的溶解速度也大。电抛光用的阴极只起传递电流的作用。常州精密不锈钢电解抛光联系方式
电解抛光具有实现镜面效果、去除毛刺并***提升耐腐蚀性的特点 [2]。电抛光过程根据金属表面的性质、溶液成分和工作条件,在阳极附近可能发生阳极溶解、氧化膜(或氧吸附层)形成、气态氧析出以及溶液中多种物质氧化等反应 [3]。电解抛光技术因其能够实现镜面效果、去除毛刺并提升耐腐蚀性,被广泛应用于对表面质量要求较高的领域。该技术适用于不锈钢、钛合金、铝、铜和镍等多种金属材料,处理时间通常在30秒至10分钟之间。其下游应用涵盖医疗器械、航空航天、半导体、航空零件、食品设备等高附加值制造领域 [2]。江阴好的不锈钢电解抛光联系方式表面形成的钝化膜能显著提高工件的耐腐蚀性。
电解抛光的特点是﹕①抛光的表面不会产生变质层﹐无附加应力﹐并可去除或减小原有的应力层﹔②对难于用机械抛光的硬质材料﹑软质材料以及薄壁﹑形状复杂﹑细小的零件和制品都能加工﹔③抛光时间短﹐而且可以多件同时抛光﹐生产效率高﹔④电解抛光所能达到的表面粗糙度与原始表面粗糙度有关﹐一般可提高两级。但由于电解液的通用性差﹐使用寿命短和强腐蚀性等缺点﹐电解抛光的应用范围受到限制。电解抛光主要用于表面粗糙度小的金属制品和零件﹐如反射镜﹑不锈钢餐具﹑装饰品﹑注射针﹑弹簧﹑叶片和不锈钢管等﹐还可用于某些模具(如胶木模和玻璃模等)和金相磨片的抛光。
电解抛光相比传统机械抛光,通过电化学反应实现了不同的表面处理效果。 [4]通过调整电解抛光参数,有助于提升工件的耐腐蚀性,并缩短加工时间。 [3]该技术适用于不锈钢管道系统。 [4]自动化抛光设备通过数字化参数控制,能够在批量加工中实现较小的误差范围,并提高加工效率。 [6]该工艺应用于对设备清洁度和耐腐蚀性有较高要求的行业,例如制药、食品与半导体行业。 [4-5]目测法,将抛光后零件 表面的光亮度分为5级:1级:表面有白色氧化膜,无光亮度;凹陷处电流密度低、溶解慢。
· 随着抛光的进行,抛光液不断消耗外水份因蒸发和电解而损失。此外高粘度的抛光液不断被工件夹带损失,抛光液面不断下降,需经常往抛光槽补加新鲜抛光液到开槽状态;· 对抛光一些大型复杂大型工件,可制作象形阴极,以保持阳极电流分布均匀,特别适合内腔工件;· 本品有较强的腐蚀性,因此作业时应戴好相关防护手套,防止接触皮肤,若接触立即用水清洗。严重者送医就诊。储藏与包装· 在储存、装卸时,参照SH/TO164进行。最高温度不应超过75℃;若长期储存,最高温度不应超过45℃。不燃烧、不爆、无腐蚀性、环保;· 35Kg/桶加强化工桶包装,按一般化学品运输。减少清洁难度:光滑的表面更不易积聚污垢,便于清洁。江阴好的不锈钢电解抛光联系方式
取出零件,清洗、干燥,并进行钝化、上膜等处理,进一步提高耐腐蚀性和美观度。常州精密不锈钢电解抛光联系方式
8.零件和挂具接触点无光泽并有褐色斑点,表面其余部分都光亮是什么原因?原因分析:可能是零件与挂具的接触不良,造成电流分布不均,或零件与挂具接触点少。解决方法:擦亮挂具接触点,使导电良好,或增大零件与挂具的接触点面积。9.同一槽抛光的零件有的光亮,有的不亮,或者局部不亮。原因分析:同槽抛光工件太多,致使电流分布不均匀,或者是工件之间互相重叠,屏蔽。解决方法:减少同槽抛光工件的数量,或者注意工件的摆放位置。常州精密不锈钢电解抛光联系方式
无锡佐渡金属制品有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 佐渡供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!