- 品牌
- 秋逸
- 型号
- 0.8um;0.6um
在半导体扩散炉、光伏烧结炉、MOCVD反应室、高温实验电炉等设备中,高纯石英玻璃制成的炉管、舟皿、挡板和观察窗是耗材。它们需要在高温(常达1200℃以上)、强腐蚀性气氛(如HCl,Cl₂,SiH₄)或强还原性气氛中长期工作。高纯石英优异的耐高温性、抗热震性和化学惰性保证了工艺的稳定性与洁净度。若石英部件纯度不足,高温下杂质会挥发污染工艺环境,或与工艺气体反应生成沉积物,同时其高温变形、析晶和破裂的增加,导致设备停机、产品报废。因此,用于制造这些部件的石英砂原料,同样需达到4N-5N级标准。能改善陶瓷材料的烧结性能,提升陶瓷制品的强度与密度。广东球形石英粉量大从优
获得高化学纯度后,石英粉/砂的粒度分布与形貌需进行精密调控。通过水力旋流器、气流分级机或离心分级机,将产品分离成不同狭窄的粒度段,例如光伏用坩埚砂可能要求40-120目,而半导体封装用粉可能要求D50为10μm或更细。精确的粒度控制至关重要:过粗的颗粒可能导致后续熔制不均匀或产生气泡;过细的粉体则比表面积大,易吸附杂质且流动性差。同时,通过特殊研磨(如气流磨)或酸蚀处理,可以改善颗粒形貌,减少尖锐棱角,使其更接近球形,这有助于提高后续工艺中(如石英坩埚成型)的堆积密度和熔融均匀性,减少因颗粒间空隙导致的气泡缺陷。新疆针状石英粉厂家批发价高纯度熔融石英粉能减少产品中的杂质缺陷,提升产品质量。
石英粉的开采与初步加工 石英矿石的开采通常采用露天开采或地下开采的方式。开采出的原矿首先需要经过人工拣选或光电分选,去除明显的围岩和杂质矿物。随后进行粗碎和中碎,将大块矿石破碎至厘米级。破碎后的物料进入研磨阶段,这是生产石英粉的工序之一。对于普通细度的石英粉,常采用雷蒙磨(摆式磨)、球磨机或立式磨进行干法或湿法研磨。干法研磨效率高,但易产生粉尘和过热;湿法研磨在介质(如水)中进行,可减少粉尘、降低温度并得到更细的颗粒,但后续需脱水干燥。为了获得超细石英粉(如粒径<10μm),则需要使用气流磨、振动磨或砂磨机等超细粉碎设备。初步加工后的石英粉还需要通过筛分或空气分级,以分离出符合目标粒度要求的产品,粗颗粒则返回继续研磨。这个阶段主要解决的是物理形态的制备,为后续可能的化学提纯提供合适粒度的原料。
在半导体制造领域,6N高纯石英砂占据着无可替代的地位,占其总需求的65%以上。它是制造单晶硅生长用石英坩埚的原料——这种坩埚要在超过1400℃的高温下连续工作数日,承载着多晶硅的熔融与单晶硅的拉制。石英坩埚内壁直接接触硅熔液,任何微小的杂质析出,都可能扩散进入硅晶体,破坏原子排列的完美周期性结构。这种晶格缺陷,在后续数百道芯片制造工序中被不断放大,表现为芯片漏电流增加、运行速度下降、发热量升高,甚至整片晶圆报废。对于3纳米及以下制程而言,一片12英寸晶圆的价值高达数万美元,良率每提升一个百分点都意味着巨大的经济效益。因此,6N纯度是芯片高良率生产的生命线。当前,国内企业已能稳定量产6N级石英砂,适配半导体坩埚内涂层及扩散炉管、石英舟、石英花篮等系列耗材,逐步打破长期以来由美国矽比科、挪威TQC等巨头垄断的市场格局。高纯度的熔融石英粉,为半导体芯片制造提供纯净原料。
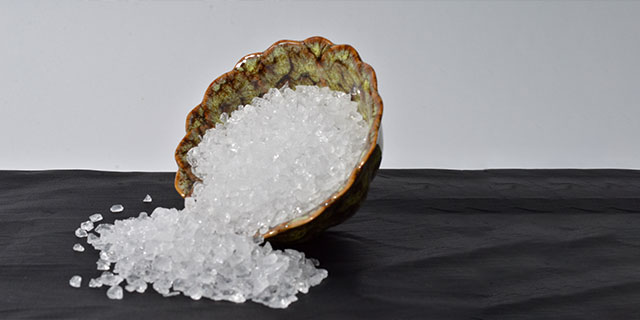
光伏行业是另一大消耗石英砂的领域,尤其是随着P型向N型电池(如TOPCon,HJT)的技术迭代,对硅片纯度要求更高。与半导体类似,光伏单晶硅也主要采用直拉法生长。高纯石英坩埚是消耗品,每拉制一炉硅棒就需更换。光伏用砂虽在部分杂质容忍度上略宽于半导体,但对“气泡”和“杂质析晶”有严格限制。砂中的微小气泡在高温下可能合并、上浮,导致坩埚壁变薄或破裂;某些杂质(如碱金属)在高温下会促进石英向方石英相变,产生析晶,降低坩埚强度并增加破裂。因此,光伏用高纯砂同样要求4N级及以上纯度,并具备优异的颗粒级配和高温性能。在橡胶工业中,熔融石英粉可作为补强剂提升橡胶的性能。安徽熔融石英粉厂家供应
高纯石英粉在光伏产业中,助力提升光伏电池对光能的转化效率。广东球形石英粉量大从优
高纯石英砂没有全球完全统一的工业标准,但行业内形成了公认的等级划分,常与特定应用挂钩。例如,光伏/半导体坩埚用砂通常分为:外层砂(纯度稍低,约4N)、中层砂、内层砂(纯度,需5N)。IOTA®(原美国矽比科公司旗下,原料源于SprucePine)的产品标准被参考。行标以及企业标准也对不同用途石英砂的化学成分、粒度、灼烧减量等有详细规定。市场采购时,不*看SiO₂纯度,更关注关键杂质元素(Al,Fe,Ca,Na,K,Li,B,P等)的具体上限值、批次一致性和供应稳定性。广东球形石英粉量大从优


- 浙江高纯石英粉供应 2026-09-24
- 宁夏针状石英粉供应 2026-09-24
- 新疆针状石英粉服务费 2026-09-24
- 吉林石英粉供应商家 2026-09-24
- 吉林球形石英粉推荐货源 2026-09-24
- 江苏针状石英粉渠道 2026-09-24
- 新疆软性复合石英粉包括哪些 2026-09-23
- 云南方石英粉质量检测 2026-09-23
- 北京熔融石英粉生产商 2026-09-23
- 黑龙江熔融石英粉原材料 2026-09-23
- 宁夏球形石英粉多少钱 2026-09-23
- 湖南针状石英粉推荐货源 2026-09-23