
- 品牌
- 赛霆
- 型号
- 齐全
精冲件断面粗糙度与模具的精度及维修,与冲件的材料及精冲时的润滑有关。在正常的维修和刃磨等条件下,精冲件断面粗糙度为Ra0.8~1.6μm。在一定的良好工艺条件下,精冲件可达到整个冲裁面都是光洁面。为提高精冲生产的经济性,在冲件毛刺侧允许有少量撕裂,常用光面率(光面高度占料厚的比例)来表示。精冲件的毛刺是不可避免的。精冲厚料时毛刺高度若超过0.2mm,模具须刃磨。精冲零件在使用前可用机械振动或砂带磨削等方法去除毛刺。 [2]手机外壳、电子元件支架等小型精密零件,冲压件在电子产品中占据重要地位。新吴区基础冲压件费用
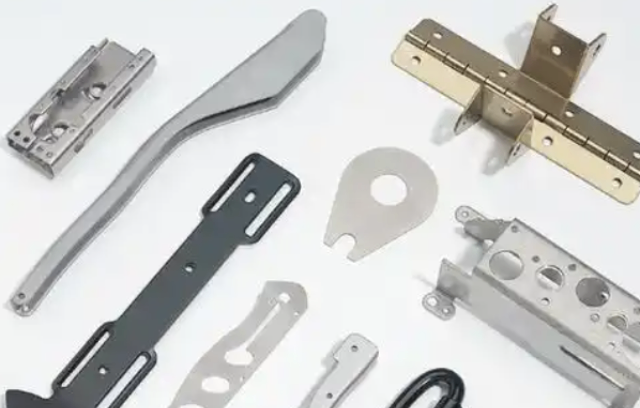
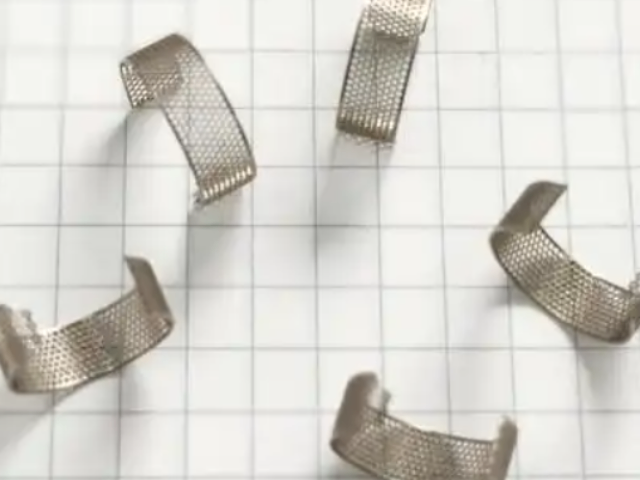
发达工业国家对微细加工的研究开发十分重视, 投入了大量的人力、 物力、 财力, 一些有远见的***大学和公司也加入了这一行列。我国在这方面也做了大量的研究工作, 有理由认为在 21 世纪, 微细加工一定会像微电子技术一样, 给整个世界带来巨大的变化和深刻的影响。对于模具工业, 由于冲压零件的微型化及精度要求的不断提高, 给模具技术提出了更高的要求。原因是微零件比传统的零件成形要困难得多, 其理由是: ①零件越小, 表面积与体积比迅速增大; ②工件与工具间的粘着力, 表面张力等***增大新吴区定制冲压件费用冲压件可能需要进行去毛刺、表面处理、热处理等后续加工,以提高其性能和外观。
这就表明系统的识别精度、预测精度和控制精度均依赖于定量描述精度的提高, 故要不断予以修改、 提高。且检测精度、 识别精度、 预测精度和监控精度系统本身也要不断完善提高。 这样, 智能化冲压才能达到应有的水平。有关研究表明在拉深过程的智能化控制中, 比较好工艺参数的预测**终归结为压边力变化规律的确定, 而压边力的控制又基于压边力的预测研究。 预测拉深成形压边力的传统方法主要有两种: 实验法和理论计算法。近年来又把人工神经网络和模糊论等人工智能理论引入压边力比较好控制曲线的预测研究中, 目前变压边力控制技术已成为学术界和工业界的一个研究热点。
RMCO高分子聚合物润滑剂一般开始喷上去时稠度低得多。随着成形过程中温度的上升,会变得更稠更坚韧。实际上高分子聚合物极温润滑剂都有“热寻性”而且会粘到金属上,形成一个可以降低摩擦的隔膜。这个保护屏障可以允许工件延展,在比较高要求的工件成型时没有破裂和粘接,以此来控制摩擦和金属流动。有效的保护了模具,延长了模具使用寿命,提高了冲压的强度。由于冲压具有如此优越性,冲压加工在国民经济各个领域应用范围相当***。例如,在宇航,航空,**,机械,农机,电子,信息,铁道,邮电,交通,化工,医疗器具,日用电器及轻工等部门里都有冲压加工。包括铝及铝合金、铜及铜合金等。铝及铝合金密度小、导电性好、耐腐蚀性强;
生产效率高:冲压生产线可以实现自动化,适合大规模生产,生产效率远高于其他加工方式。成本低:由于冲压件的生产效率高,且材料利用率高,因此整体生产成本相对较低。二、冲压工艺流程冲压工艺一般包括以下几个主要步骤:材料准备:选择合适的金属材料,常用的有钢板、不锈钢、铝合金等。模具设计与制造:根据产品的要求设计冲压模具,模具的精度直接影响到冲压件的质量。冲压加工:将准备好的材料放置在冲压机上,通过模具施加压力,完成冲压成型。冲压件是指通过冲压工艺加工而成的金属零件。惠山区质量冲压件货源充足
材料利用率高:冲压过程中材料的利用率较高,废料相对较少。新吴区基础冲压件费用
冲压与电磁成形的复合工艺电磁成形是高速成形, 而高速成形不但可使铝合金成形范围得到扩展, 并且还可以使其成形性能得到提高。用复合冲压的方法成形铝合金覆盖件的具体方法是: 用一套凸凹模在铝合金覆盖件尖角处和难成形的轮廓处装上电磁线圈, 用电磁方法予以成形, 再用一对模具在压力机上成形覆盖件易成形的部分,然后将预成形件再用电磁线圈进行高速变形来完**终成形。 事实证明, 用这样复合成形方法可以获得用单一冲压方法难以得到的铝合金覆盖件。新吴区基础冲压件费用
江苏赛霆金属有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,赛霆供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


所谓优化排样就是要解决两个问题: 一是如何将它表示成数学模型; 二是如何根据数学模型尽快求出比较好解,其关键就是算法问题。现代优化技术已发展到智能优化算法, 主要包括人工神经网络、 遗传算法、 模拟退火、 禁忌搜索等。 可以相信优化排样将会有一个突破性进展, 对结构废料多的工件可采用套裁方法, 从而能达到废物利用, 变废为宝。此外, 还可以通过改产品结构的方法来加以解决也不是完全不可能的。对于套裁, 人人皆知的有大垫片套裁中垫片, 中垫片再套裁小垫片等。冲压工艺能够限度地减少材料浪费,提高材料利用率。惠山区定制冲压件生产厂家RMCO高分子聚合物润滑剂一般开始喷上去时稠度低得多。随着成形过程中温...
- 滨湖区质量冲压件销售市场 2026-11-05
- 徐州好用冲压件生产厂家 2026-11-05
- 新吴区定制冲压件咨询报价 2026-11-05
- 苏州制造冲压件销售市场 2026-11-05
- 江阴质量冲压件销售市场 2026-11-05
- 江阴基础冲压件销售电话 2026-11-05
- 梁溪区定制冲压件厂家现货 2026-11-05
- 惠山区质量冲压件厂家直销 2026-11-05
- 滨湖区制造冲压件厂家直销 2026-11-04
- 滨湖区选择冲压件生产厂家 2026-11-04
- 梁溪区制造冲压件生产厂家 2026-11-03
- 江阴选择冲压件货源充足 2026-11-03
- 锡山区选择冲压件销售方法 2026-11-03
- 常州制造冲压件批量定制 2026-11-03
- 宜兴基础冲压件费用 2026-11-03
- 新吴区好用冲压件供应商家 2026-11-03

- 江苏基础不锈钢厂家直销 11-05
- 南京好用不锈钢按需定制 11-05
- 惠山区质量不锈钢销售方法 11-05
- 新吴区定制冲压件咨询报价 11-05
- 苏州制造冲压件销售市场 11-05
- 江阴质量冲压件销售市场 11-05
- 江阴基础冲压件销售电话 11-05
- 梁溪区定制冲压件厂家现货 11-05
- 惠山区质量冲压件厂家直销 11-05
- 惠山区好用不锈钢销售方法 11-05