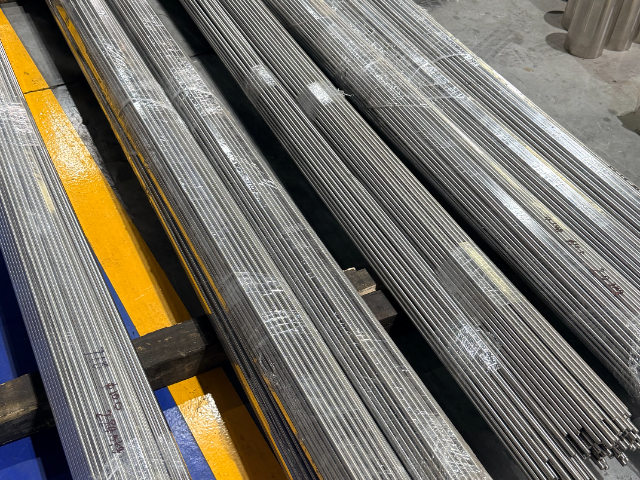
镍基合金的铸造性能与缺陷控制:铸造是制造复杂形状镍基合金部件的重要方法,但镍基合金流动性较差、凝固收缩大,易产生缩孔、疏松和热裂。熔模精密铸造是航空用镍基合金涡轮叶片的主要工艺。铸造前需严格控制熔炼温度(通常高于液相线50~100℃)和浇注温度,过高的浇温会增加缩孔,过低则充型不足。采用定向凝固或单晶技术可消除横向晶界,大幅提高高温蠕变性能。在铸造过程中,合金中的强碳化物形成元素(Ti、Nb)易与C反应生成初生碳化物,若碳化物粗大且集中于晶界,会降低疲劳寿命。因此,需优化熔炼和浇注工艺,控制冷却速率以获得细小晶粒。真空熔炼可减少气体和夹杂物,提高纯净度。铸件热处理包括固溶和时效,但需注意避免因热应力引起的变形。无损检测(X射线、荧光渗透)用于检查内部缺陷。近年来,数值模拟(铸造仿真)广泛应用于优化浇注系统设计。镍基合金的良好焊接性使其成为制造大型化工设备和航空航天结构件的理想选材。吉林精密镍基合金圆棒
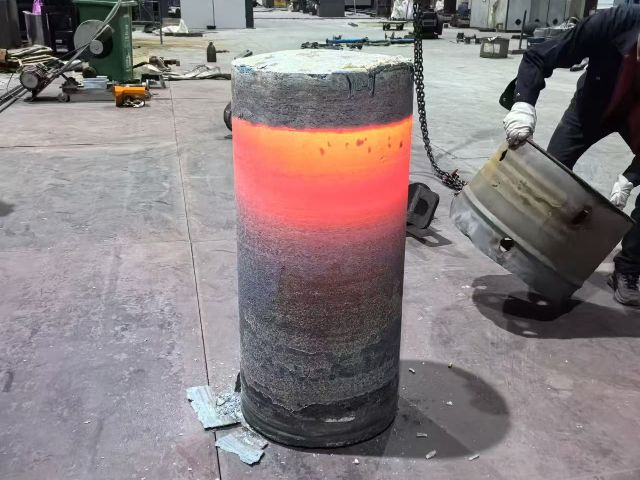
镍基合金的锻造工艺与组织演化:锻造是镍基合金热加工的主要形式,用于生产棒材、锻件和盘件。由于镍基合金变形抗力大、热塑性窗口窄,锻造工艺要求严格。开锻温度通常控制在固相线以下100~150℃,终锻温度需高于再结晶温度(约950℃),以防止加工硬化积累导致开裂。以Inconel 718为例,锻造温度范围为950~1100℃。锻造过程需控制变形量——每次变形量不宜过大(建议20%~30%),并采用多次加热。锻造比(总变形量)直接影响晶粒度,较大变形可获得细晶组织,有利于提升强度和韧性。但过细晶粒会降低蠕变性能,因此需根据使用温度选择目标晶粒度。锻造后常用空冷或水冷,随后进行固溶处理。近年来,等温锻造和热模锻造技术用于制造涡轮盘等大型部件,通过恒温模具实现精确控温,获得均匀细晶组织。锻件需进行超声波探伤检查内部缺陷。 中国澳门Incoloy镍基合金供应镍基合金用于制造高温弹簧和紧固件,在980℃以下保持良好的抗松弛性能。

镍基合金在垃圾焚烧和危废处理热工设备中的应用:垃圾焚烧炉和危废处理装置运行温度约850~1100℃,烟气含HCl、SO₂、重金属和颗粒物,腐蚀性极强。镍基合金如N06625和N6022用于炉排、过热器管和灰斗衬板。其抵抗氯化物引起的活性氧化能力强,因为Cr₂O₃膜在含Cl气氛中可能被破坏,而Ni能形成稳定的NiCl₂,但NiCl₂挥发性高,需配合Mo。高Mo合金(如C-276)在低温烟气冷凝区表现更优。采用堆焊或管材,可延长设备寿命至10年以上,而无防护的不锈钢只2~3年。实际应用中需结合耐热耐磨综合考虑,有时配合陶瓷涂层。
镍基合金的表面清理与酸洗工艺:镍基合金在热加工和热处理后表面会形成致密的氧化皮,主要由Cr₂O₃、NiO和尖晶石组成,需在后续加工前彻底去除。典型工序为“碱洗+酸洗”。碱洗采用熔融NaOH或混合碱,将氧化皮中的Cr₂O₃转化为可溶性的铬酸盐,温度约400~500℃。碱洗后用冷水急冷,使氧化皮开裂脱落。酸洗使用硝酸(15%~25%)和氢氟酸(3%~6%)的混合溶液,温度50~60℃,时间数分钟至半小时。酸洗能溶解残留氧化皮并轻微腐蚀基体,获得光亮表面。酸洗后需充分水洗,以防残留酸腐蚀。对于精密零件,可采用电解抛光或机械抛光。表面清理质量影响后续焊接、涂镀和耐蚀性,需用蓝点法或水浸法检查。废酸需中和处理符合环保要求。Hastelloy C-276在湿氯气、次氯酸盐及混合酸中均保持较高的化学稳定性。
镍基合金在海洋平台结构件中的长期服役表现:海洋平台暴露于飞溅区和全浸区,腐蚀和疲劳载荷耦合。镍基合金用于海水泵、阀门、管接头和紧固件。Monel K500具有升强度(抗拉>960MPa)和耐海水冲刷性,是螺旋桨和泵轴的标准材料。N06625用于海水冷却系统。长期浸海试验表明,Monel的腐蚀速率<0.03mm/a,且无点蚀。在飞溅区,由于干湿交替,腐蚀严重,但镍基合金仍可保持。应力腐蚀开裂试验在海洋环境尚未报道镍基合金失效案例。这使其成为深海采油树和水下连接器的优先。海洋工程用镍基合金需通过海水浸泡试验和阴极保护兼容性测试。高铬成分让镍基合金表面形成致密氧化膜,抵御高温燃气与腐蚀介质的侵蚀。河南精密镍基合金圆棒
镍基合金增材制造技术实现了含内部流道和薄壁结构的复杂件近净成形。吉林精密镍基合金圆棒
镍基合金与不锈钢的异种焊接技术:异种焊接(镍基合金与不锈钢)在化工设备和管道中常见。由于两者线膨胀系数差异和合金元素不同,焊接面临稀释、碳扩散和热应力问题。通常选用镍基焊材(如ERNiCr-3、ERNiCrMo-3)以兼顾两侧兼容性。焊接方法多采用GTAW,控制熔合比(稀释率)在20%以下。焊前需消除油污,预热一般不需要。焊接热输入应中等,避免过大的熔池搅拌。焊后裂纹倾向取决于碳迁移——若焊后长时间高温服役,碳从不锈钢侧向镍基合金侧扩散,在界面形成贫铬层,可能诱发腐蚀。因此,异种接头宜采用对接或搭接,避免角接。使用中需定期检测界面。工程上已有成熟的焊接工艺评定(如ASME IX)。吉林精密镍基合金圆棒
丹阳鑫茂合金科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来丹阳鑫茂合金科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!