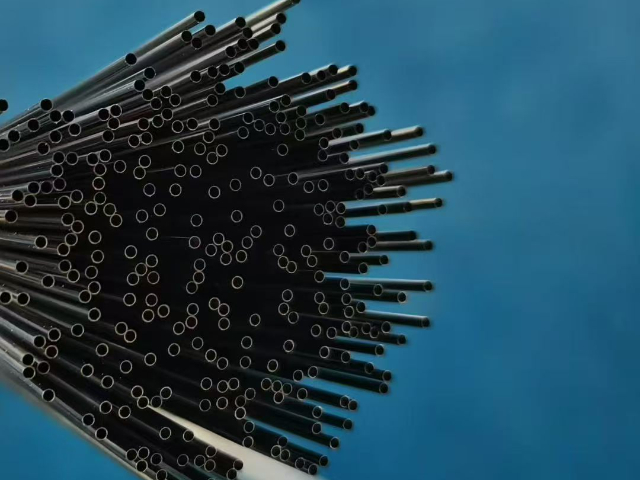
镍基合金在蒸汽发生器传热管中的选型演进:蒸汽发生器传热管是压水堆核电站一回路和二回路之间的关键屏障,长期处于高温高压(约320℃,15MPa)且含硼锂的水化学环境中。早期的Inconel 600管在20世纪70年代出现晶间应力腐蚀开裂,特别是在弯管和滚胀过渡区。分析显示,高残余应力、晶界贫铬和碳化物析出是主因。第二代选材Inconel 690(Cr含量30%)通过提高铬浓度降低了贫铬敏感性,并配合热处理优化晶界碳化物形态(不连续分布),明显提升了抗SCC性能。目前,690合金已成为新核电机组的标准选材,并配套使用Inconel 52/52M焊材。此外,800合金(铁镍基)也有应用。传热管制造需经涡流探伤、水压试验等严格检查。镍基合金在火箭发动机喷管和超燃冲压发动机等航天装备中有着广泛应用。云南耐蚀镍基合金厂家
气雾化法制备镍基合金粉末的特点与应用:气雾化(GA)是另一种普遍使用的粉末制备技术,尤其是真空感应熔炼加高压气体雾化(VIGA)。工艺过程:将合金在真空感应炉中熔炼,然后通过导流管流入雾化室,被高压惰性气体(氩气或氮气)射流冲击破碎成细小液滴,凝固后收集粉末。GA粉末成本低于PREP,生产效率高,但球形度稍差(约85%~90%),氧含量略高(0.02%~0.05%),流动性稍逊。GA粉末粒径分布较宽,可通过分级获得目标区间。GA工艺适合生产大批量常规镍基合金粉末,用于激光熔覆、热喷涂和粉末冶金。对于增材制造,GA粉末需进行筛分和干燥处理。与PREP相比,GA粉末内部可能含有少量卫星粉和空心粉,需通过后处理改善。近年来,超声雾化等新技术也不断涌现,旨在提高粉末质量。湖北镍基合金圆棒镍基合金优异的抗应力腐蚀开裂性能,使其在核电和化工领域备受青睐。
镍基合金的冷加工与中间退火制度:冷加工(冷轧、冷拔、冷弯)用于生产薄板、带材和管材,可提高尺寸精度和表面质量。镍基合金具有较高的加工硬化指数,冷变形过程中位错密度迅速增加,强度上升、塑性下降。当冷变形量超过10%~15%时,需进行中间退火以恢复塑性,避免裂纹。中间退火温度通常在固溶温度范围内(如1000~1100℃),保温时间较短(几分钟至半小时),以实现完全再结晶。退火气氛需保护,常用氢气或真空。冷加工道次设计需考虑累计变形量——总变形量过大时,需分多次冷加工并中间退火。对于终产品,退火后进行酸洗或光亮处理。不同牌号的冷加工性能差异较大,如N06625冷加工性能良好,而N10276因含钼较高,加工硬化更明显,需更频繁退火。冷加工还可用于细化晶粒和提升强度,但需平衡塑性和韧性。
固溶处理工艺及其参数控制:固溶处理是镍基合金热处理的第一步,其目的是将合金元素充分溶入基体,获得均匀的过饱和固溶体,同时溶解粗大的二次相,为后续时效析出做准备。固溶温度通常选择在合金的固相线以下50℃~100℃之间,对于常见镍基合金,温度范围在980℃~1200℃之间。例如,Inconel 600的固溶温度为1010℃~1040℃,而Hastelloy C-276为1120℃~1180℃。保温时间取决于工件截面尺寸,通常按每25mm厚度保温1小时计算,确保合金元素充分扩散。固溶处理后需快速冷却(水淬或油淬),以保留高温组织状态,防止冷却过程中析出粗大相。冷却速率不足会导致晶界碳化物析出,降低耐蚀性和韧性。固溶处理还需控制保护气氛,防止表面氧化和脱碳。对于薄板和丝材,可采用连续退火炉;对于大型锻件,则需在台车炉中进行。固溶处理后的晶粒度对后续性能有明显影响,细晶粒提升强度,粗晶粒改善蠕变性能,需根据应用需求选择。 镍基合金优异的抗疲劳性能使其成为航空发动机涡轮盘等转动部件的理想材料。

镍基合金的无损检测与质量评定:无损检测(NDT)是保证镍基合金制品质量的关键手段。常用方法包括:超声波探伤(UT)用于检测内部气孔、裂纹和夹杂,尤其对锻件和厚板;射线探伤(RT)用于铸件和焊缝,可直观显示缺陷;液体渗透检测(PT)用于表面开口缺陷,适用性强;涡流检测(ET)用于管材和薄板,速度快;磁粉检测因多数镍基合金无磁性而不适用。超声波检测时需考虑晶粒大小对声速和衰减的影响,对粗晶材料需选用低频探头。渗透检测需先用清洗剂去除油污,再施加渗透液和显像剂。涡流检测可用于在线监测。各项检测均需按ASTM、GB或EN标准执行,验收等级根据服役要求确定。NDT报告必须包含检测方法、灵敏度、缺陷位置和评定结论。石油化工领域的反应釜、热交换器和耐酸泵体大量采用镍基合金抵御介质腐蚀。云南耐蚀镍基合金厂家
镍基合金在980℃以下依然具备耐烟雾气氛应力腐蚀和良好的高温力学稳定性。云南耐蚀镍基合金厂家
镍基合金焊接参数的选择与优化:除热裂纹外,镍基合金焊接还需关注熔池流动性、气体保护及焊后性能。由于镍基合金熔融金属粘度较大,流动性差,易产生未熔合和夹渣,因此需适当增大坡口角度和根部间隙。保护气体常采用纯氩或氩-氦混合气,氦气可提高热输入,改善熔深。焊接方法以GTAW(TIG)和GMAW(MIG)为主,等离子弧焊和电子束焊也广泛应用。焊接电流通常采用直流正接(DCEN),以获得高熔深和低钨极烧损。焊接速度应适中,过快易产生气孔,过慢则热输入过大。对于薄板,可采用脉冲焊接控制热输入。填充金属选择需与母材匹配或略高合金化,如焊N06625使用ERNiCrMo-3,焊C-276使用ERNiCrMo-4。焊接后一般无需热处理,但对于要求抗应力腐蚀的场合,可进行固溶处理以消除焊接热影响区的敏化组织。焊接工艺评定需按ASME IX或ISO 15614执行。云南耐蚀镍基合金厂家
丹阳鑫茂合金科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来丹阳鑫茂合金科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!