根据氧化膜理论,电解抛光过程中析出的氧在金属表面形成一层可溶解的氧化膜,微凸处因电流密度较高而形成较疏松的氧化膜且析氧较多,有利于溶解产物扩散和氧化膜溶解,从而使该处金属被优先溶解。电极极化曲线描述了阳极极化过程,可分为AB(表面未活化)、BC(正常溶解)、CD(开始形成黏液膜)、DE(正常溶解得到光泽表面)和EF(氧析出,抛光过程可能破坏)等阶段。法拉第电解定律定量描述电极反应物质量与电量的关系,公式为 m = M/(z*F) * I * t [3]。根据工件形状与初始表面状态灵活调整,时间不足可能遗留原始划痕,时间过长可能影响尺寸精度。宜兴好的不锈钢电解抛光销售厂
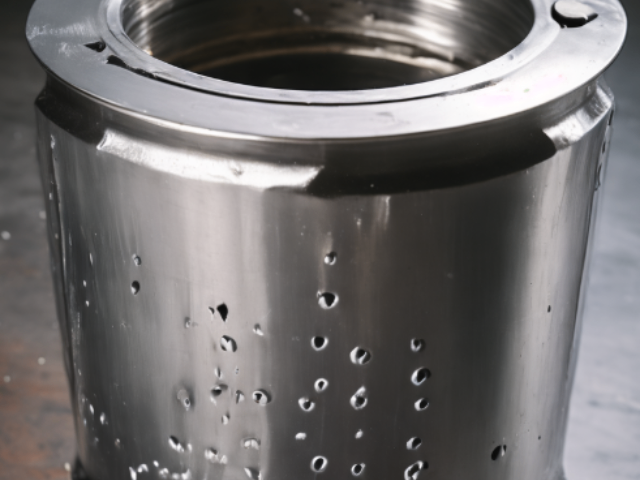
20.电解时为什么容易出现打火现象?原因:导致这一现象有三点因素:一是挂具与工件接触点不牢固,二是电解液密度太低,三是电流密度过高。解决方法:多换几种挂具与工件连接方法,尽量多增加挂具与工件的接触点。如是电解液密度太低,可更换电解液,建议选用“不锈钢通用电解液”。21.不锈钢电解液操作温度对电解抛光有什么影响?比较好温度是多少?原因:一般电解液使用温度为50—90℃之间,温度较低,抛光速度较慢,光亮度下降。温度过高,液体对工件腐蚀加快,容易引起工件过腐蚀,电解液有效成分容易分解。解决方法:温度较低应加热到规定温度,加热可使用各种加热管(如石英,钛材质加热管),长时间工作温度会上升,当温度超过90℃时应停止工作,散热可选用搅拌或冷却循环方式。比较好使用温度是50—90℃,“不锈钢通用电解液”的比较好使用温度为50—80℃苏州进口不锈钢电解抛光性价比将不锈钢工件浸入电解液中,并通过施加电流来去除表面微小的瑕疵和氧化物,从而使表面更加光滑和亮丽。
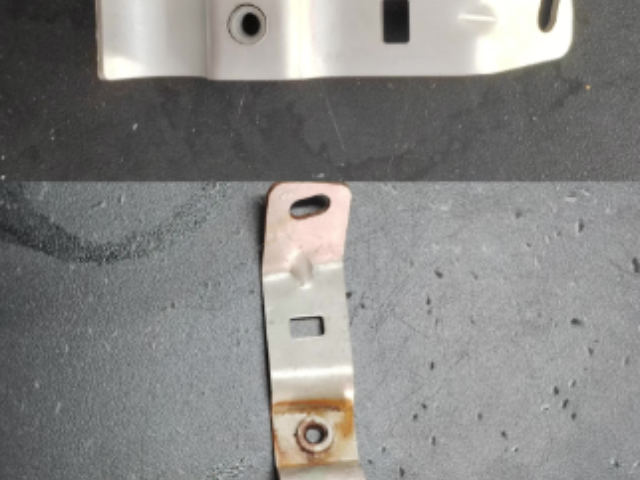
电解抛光能够提升不锈钢产品的耐腐蚀性、清洁度和外观美观度,通过去除表面微小凸起和杂质,降低粗糙度,从而减少细菌附着和介质残留。 [3-5]针对不锈钢管道系统,抛光能优化流体传输性能,减少摩擦阻力,提高介质纯度。 [4-5]自动化电解抛光工艺的应用提升了生产效率,采用该工艺后,电机外壳合格率从85%提升至99.2%,每月返工损失降低93.75%,单件加工成本下降。 [6]电解抛光技术基于电化学反应,通过精确控制电解参数,能够提升工件耐腐蚀性30%并缩短加工周期20%。 [3]
2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“ 不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等。3.抛光后工件棱角处及前列过腐蚀是什么原因引起的?原因分析:棱角、前列的部位电流过大,或电解液温度过高,抛光时间过长,导致过度溶解。解决方法:调整电流密度或溶液温度,或缩短时间。检查电极位置,在棱角处设置屏蔽等。4.为什么工件抛光后不光亮并呈灰暗色?分析原因:可能电化学抛光溶液已不起作用,或作用不明显。解决方法:检查电解抛光液是否使用时间过长,质量下降,或溶液成分比例失调。如铜管、铅板、电解液、药液过滤机、制冷设备等。
· 清水(不可用污水或自然水)冲洗,冲净工件表面酸洗液。· 加热电解液至60-70度(不锈钢),70~80度(不锈铁),把铅板挂在阴极,需电解抛光的工件用适宜的挂具固定在阳极且保持工件与阴极相对,然后调整电压在6~10伏左右,抛光0.5~5分钟取出工件,完成电解抛光工艺。电解抛光液初次使用宜选用较大的电压和电流.以使溶液达到比较好状态.至电解液出现微绿色,表明已有一定量的镍、铬离子溶入电解液中,抛光效果为佳.常规工艺流程:脱脂---漂水---酸洗---漂水---电解抛光---漂水---脱膜出光(10%HNO3或10%硫酸溶液)---漂水---中和---漂水---过纯水---烘干包装广泛应用于石油、化工、食品、医药、装饰等领域,尤其在餐具、医疗器械等领域有着广泛的应用。滨湖区精密不锈钢电解抛光联系方式
以被抛工件为阳极,不溶性金属(如铅板)为阴极,两极同时浸入电解槽中,通以直流电。宜兴好的不锈钢电解抛光销售厂
不锈钢抛光是一种表面处理工艺,旨在使不锈钢工件获得光亮、洁净的表面效果 [1-2]。该工艺主要包括物理抛光(如机械研磨)和化学抛光两大类 [2-3]。通过抛光可以提升不锈钢的外观、清洁度、耐腐蚀性及流体传输性能,满足医疗、食品、制药、半导体等行业对高洁净度和耐腐蚀性的要求 [3-5]。电解抛光技术通过电化学反应去除表面微观不平整,相比传统机械抛光能实现更均匀、精确的处理,尤其适用于复杂结构工件 [3-4]。该技术正朝着自动化、数字化及标准化方向发展 [6]。宜兴好的不锈钢电解抛光销售厂
无锡佐渡金属制品有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 佐渡供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!