
在脱模过程中,脱模剂可从内部析出,均匀地分布到塑料制品的表面,在模具和塑料制品之间形成一层润滑剂薄膜或蒸汽(协助脱模)。可作为内添加型脱模剂的典型物质有:金属皂和硬脂酸盐、油酸、有机亚磷酸酯、硅酮油和蜡。将外脱模剂和内添加型脱模剂作一比较,就会发现,内添加型脱模剂效果较好(模具不会结皮,还会减少模具清洗时间),可省去外用脱模剂涂敷所需之步骤(因此,使得加工过程更适于自动化),同时,还可以消除由于不适当的使用,而使得模具造成损坏的任何可能性。建议使用外部脱模剂的人认为,使用内添加型脱模剂会留下过多的造成失误的漏洞(混入塑料中的脱模剂过多或过少,都会对其性能造成不利影响),当把这种脱模剂分散到塑料表面时,就会妨碍第二步的精加工。当然,还有这种可能性,为了获得价格和性能的比较好平衡,可将内添加型脱模剂和外用脱模剂混用。这种方法,目前在生产中,尤其是RIMI工艺中,已有应用,效果良好。宇恒陶瓷为实现企业的宏伟目标,将以超人的胆略,再创新的辉煌。山东直销骨粉脱模剂厂家
首先应注意从模具本身分析处理。压铸模具表面抛光必须达到要求。彻底打磨去除电火花EDM硬质层,型面不可高度抛光。及时清理压铸模具上的粘铝,并对模具及时进行表面处理和去应力。如果模具表面出现粘附铝,表面还有小气泡,用砂布和油石抛光表面后又反复粘模,较好的处理方法是对粘模的模具表面进行喷丸处理,或在粘模部位的模具表面,制作出宽~mm、深~mm、间隔2~5mm的网状花纹,可以消除铸件表面粘模的缺点。设法将模具容易粘铝处的温度降到比较低。使用熔点较高的特种材料对模具进行表面处理,并且可以将其粘合在模具表面发生粘模的位置上,以避免发生粘模。如钼合金、钨合金、钛合金、特种氮化物或低温碳氮化合物等新材料。铝钼之间的活化能较高,因此在模具表面使用钼渗入可以有效地提高抗粘模性能。对于新模具和容易出现铸件粘留定模的模具,在压铸之前,应先对模具进行很好的预热,通过火焰喷枪加热模具。不允许合模直接浇入合金液进行加热,预热温度控制在180~220ºC。并在开始低速压射之前,先对模具型腔涂抹模具膏,并用压缩空气吹均匀,每压铸一模涂抹一次,试压铸约20模,对避免拉伤模具很有效。如还粘定模,说明模具有问题。 福建有色金属脱模剂价格宇恒陶瓷以其独特且具备设计韵味的产品体系。
对人的皮肤有过敏反映,所以此类产品虽然较为好用但不环保不安全。其次还有一类混凝土脱模剂就是以溶剂为主,一般有三种颜色,一种是牛奶的乳白色溶剂,还有就是黑色的溶剂,此类大多为废油生产出来的,还有就是淡黄色的液体。透明的脱模剂产品在使用时一定要是非常干净的模板,如果上面有残留,那么脱出来的工程将会不怎么漂亮,上面会有和模板上一样的污渍。所以在使用混凝土脱模剂时一定要注重模板的清洁,一般比较好是当天用的模板当天刷,如果时间太长也会产生灰尘,也会对表面有一定的影响。脱模剂对回弹值有影响吗?问题:按配合比的自搅拌C25混凝土柱为什么强度很低?回弹值只有C20。而设计强度C20的梁板混凝土回弹值在C30以上(没有用脱模剂)。如果脱模剂含有防碳化成分,则有可能出现这个现象,没有使用脱模剂的梁板碳化程度高,回弹试验中碳化深度测试不准,造成回弹值偏高。还有可能混凝土生产过程中质量控制监督体系不健全,使混凝土标号错用,建议钻芯取样,就知道结果了。可以用金刚石磨光机,把脱模剂磨掉,或者用其他方法将脱模剂去除后,再进行回弹试验,如果回弹值还是低那混凝土可能就问题了。另外不知道你的回弹结果进没进行碳化修正。
因其中含有较多的蛋白质和脂肪,较难保存。骨粉饲料的制作方法主要有两种,即煮骨法和蒸骨法。煮骨法:平时将畜禽骨骼收集起来晒干贮存,制作时先敲成小块,再放在锅内加水煮沸,杀死病菌,隔一夜后捞去浮在水面的油脂,然后取出骨头晒干后磨成骨粉。这种骨粉,经过煮沸后,一般病菌都可杀死。蒸骨法:将干燥骨骼敲成块,再放入高压锅内加水使之淹没,然后盖紧加热。当温度达到120℃时,蒸煮24小时即可熄火,次日开锅后除去上层脂肪,捞出骨头后晒干、粉碎。山东直销天然骨粉方法淄博宇恒陶瓷原料厂一直专注于合成骨粉,天然骨粉,骨炭,骨粉脱模剂,骨质瓷,釉料,瓷球,磷酸二氢铝,其天然骨粉是经过精选纯牛骨炭,经高温煅烧多次水洗而成,决不添加任何辅料,使用性能明显稳定,白度更高,热稳定性好,在此基础上我们又新上了含骨粉较高的骨质瓷泥。合成骨粉是我们用特殊高纯度原材料反应生成,产品纯度高,磷酸钙的的含量也很高,亮度,白度,通透性能高。,是一家冶金矿产的企业,拥有自己**的技术体系。公司目前拥有11~50人员工,为员工提供广阔的发展平台与成长空间,为客户提供高质***的产品服务,深受员工与客户好评。公司以诚信为本,业务领域涵盖["合成骨粉"。宇恒陶瓷始终秉承“品质、锐意进取”的经营理念。
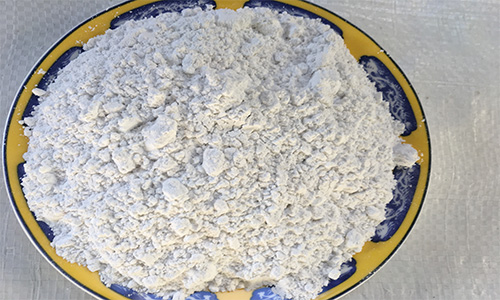
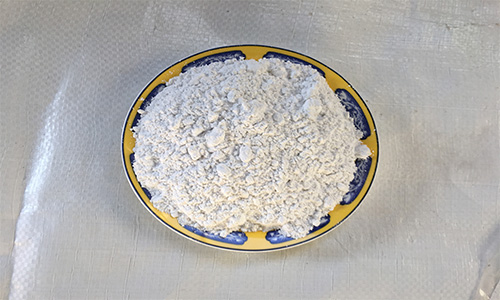
有色金属脱模剂可脱除模具内壁的污垢,同时还可脱除模具内部残余物,提高产品质量、缩短生产周期。另外也可在产品成型时添加一些脱模剂,使产品有一定的弹性度、抗冲击性和韧性。用脱模剂可在骨粉胶液中添加1%~3%(质量分数)的固体树脂作为粘合剂,经搅拌均匀后就可直接放入模具进行注射成型。特点:在高温下具有良好的流动性和抗硬水性能;使用方便,操作简单、安全,不会对人体产生危害;在碱性条件下可保持稳定;可通过注射成型法制取所需形状的骨粉。宇恒陶瓷公司自成立以来,一直专注于对产品的精耕细作。山东直销骨粉脱模剂价格
宇恒陶瓷公司秉承着“标准、精细、超越、求精”的质量方针。山东直销骨粉脱模剂厂家
这种物理吸附膜的强度和润滑性远高于非极性分子的物理吸附膜。物理吸附膜对温度很敏感,被吸附在模具表面上的极性分子处在不断吸附和脱附的动态平衡状态。温度上升,脱吸增多,吸附膜厚度减小,边界吸附膜强度降低,使分子脱吸,乱向,甚至薄膜熔化,反之亦然。物理吸附膜只在低接触压力和低温条件下有效,因此这类脱模剂只能在低模温下发挥作用。物理吸附没有选择性,而化学吸附具有明显的选择性,即某种吸附剂只对某些物质有吸附作用。因此应根据模具和压铸材质,压铸工艺条件(如模温,铸件壁厚,充型温度,压力等)选用不同的脱模剂,才能获得理想的效果。以改性硅油高分子聚合物为主体制备的水基脱模剂,其极性分子与模具表面是化学结合。属于化学键力与表面结合形成的化学吸附。故膜的耐热性好,热稳定性高,吸附膜不可逆,附着力强,离型效果好。虽然价位略高,但对于要求高模温、高压力、大型薄壁复杂件的压铸,其防止粘模优势明显。喷涂工艺对防止粘模很重要。操作工发现粘模,往往自然推理,认为是浓度低或剂量少,成膜太薄,不足以抵抗金属液的热应力和紊流冲击,随即在粘模处多喷一些脱模剂。其结果往往是造成局部涂料堆积或残留,引发气孔,使问题更复杂化。山东直销骨粉脱模剂厂家
行路致远,砥砺前行。淄博宇恒陶瓷原料厂致力成为与您共赢、共生、共同前行的战略伙伴,更矢志成为冶金矿产富有影响力的企业,与您一起飞跃,共同成功!


脱模剂的基本成分是矿物油和石蜡,其配比不同,适用的模具表面温度不同。以铝合金用脱模剂为例,按模温要求目前主要分三大类:低温用(200 ℃以下) ,中温用(200~250 ℃) ,高温用(250 ℃以上) 。从皮膜形成特点看又分为有效成分与型腔的粘着性、皮膜的干燥性以及对铸件涂装的影响等。如非硅型脱模剂被用于对涂装性要求高的铸件,但若对模温掌握不好,就发挥不出这方面的特长。尽管模温的分类差异只在模温范围的20%变动,还不致于使皮膜形成不了,但对于铸件的脱模性、表面质量和模具的寿命有较大影响。宇恒陶瓷竭诚为您服务,期待与您的合作,欢迎大家前来!安徽有色金属脱模剂供应 脱模剂的选择常用的脱模剂...
- 安徽骨粉脱模剂厂 2026-11-05
- 景德镇块状骨粉脱模剂批发 2026-11-02
- 江苏骨粉脱模剂批发 2026-11-02
- 山东销售骨粉脱模剂直销 2026-11-01
- 江西骨瓷骨粉脱模剂厂 2026-10-31
- 江西粉末状骨粉脱模剂供应 2026-10-31
- 山东人造骨粉脱模剂 2026-10-30
- 江西陶瓷骨粉脱模剂产地 2026-10-28
- 山东销售骨粉脱模剂产地 2026-10-26
- 江西人造骨粉脱模剂供应 2026-10-25
- 江西有色金属脱模剂去哪买 2026-10-18
- 湖北有色金属脱模剂批发 2026-10-15
- 山东直销骨粉脱模剂批发 2026-10-14
- 江西人造骨粉脱模剂直销 2026-10-10
- 山东有色金属脱模剂生产厂家 2026-10-08
- 山东陶瓷用骨粉脱模剂供应 2026-10-06



- 安徽骨粉脱模剂厂 11-05
- 宁夏骨质瓷用天然骨粉厂家 11-04
- 江西人造骨炭厂家直供 11-04
- 江西陶瓷用天然骨粉厂 11-04
- 河北陶釉料价格 11-04
- 深圳骨瓷天然骨粉厂家供应 11-04
- 吉林骨质瓷用合成骨粉厂 11-04
- 景德镇人造合成骨粉 11-03
- 浙江合成骨粉多少钱 11-03
- 山东块状骨炭生产 11-03