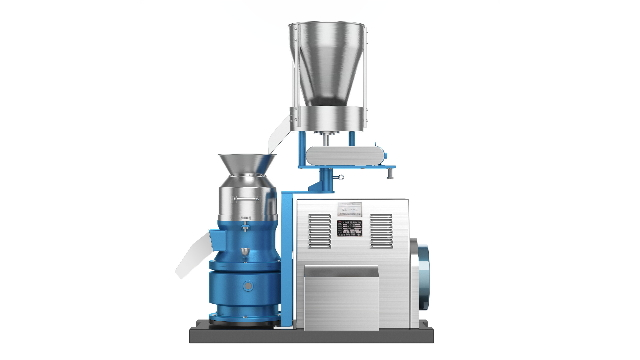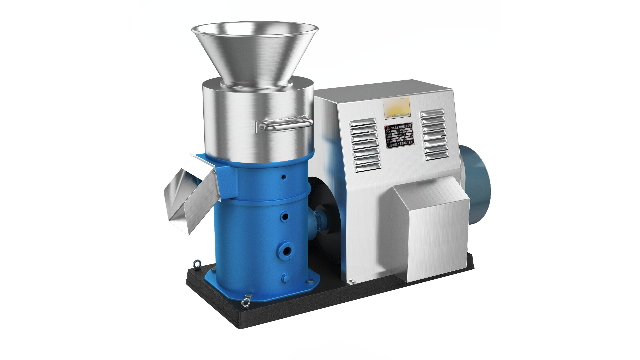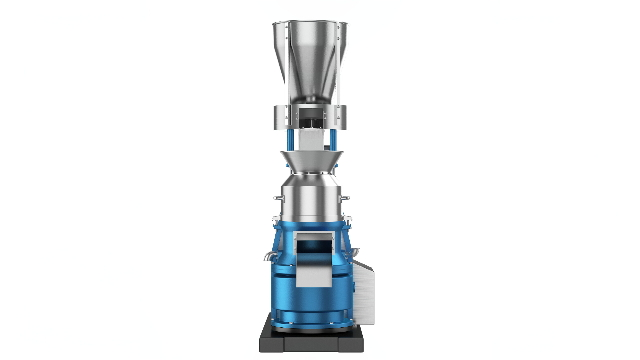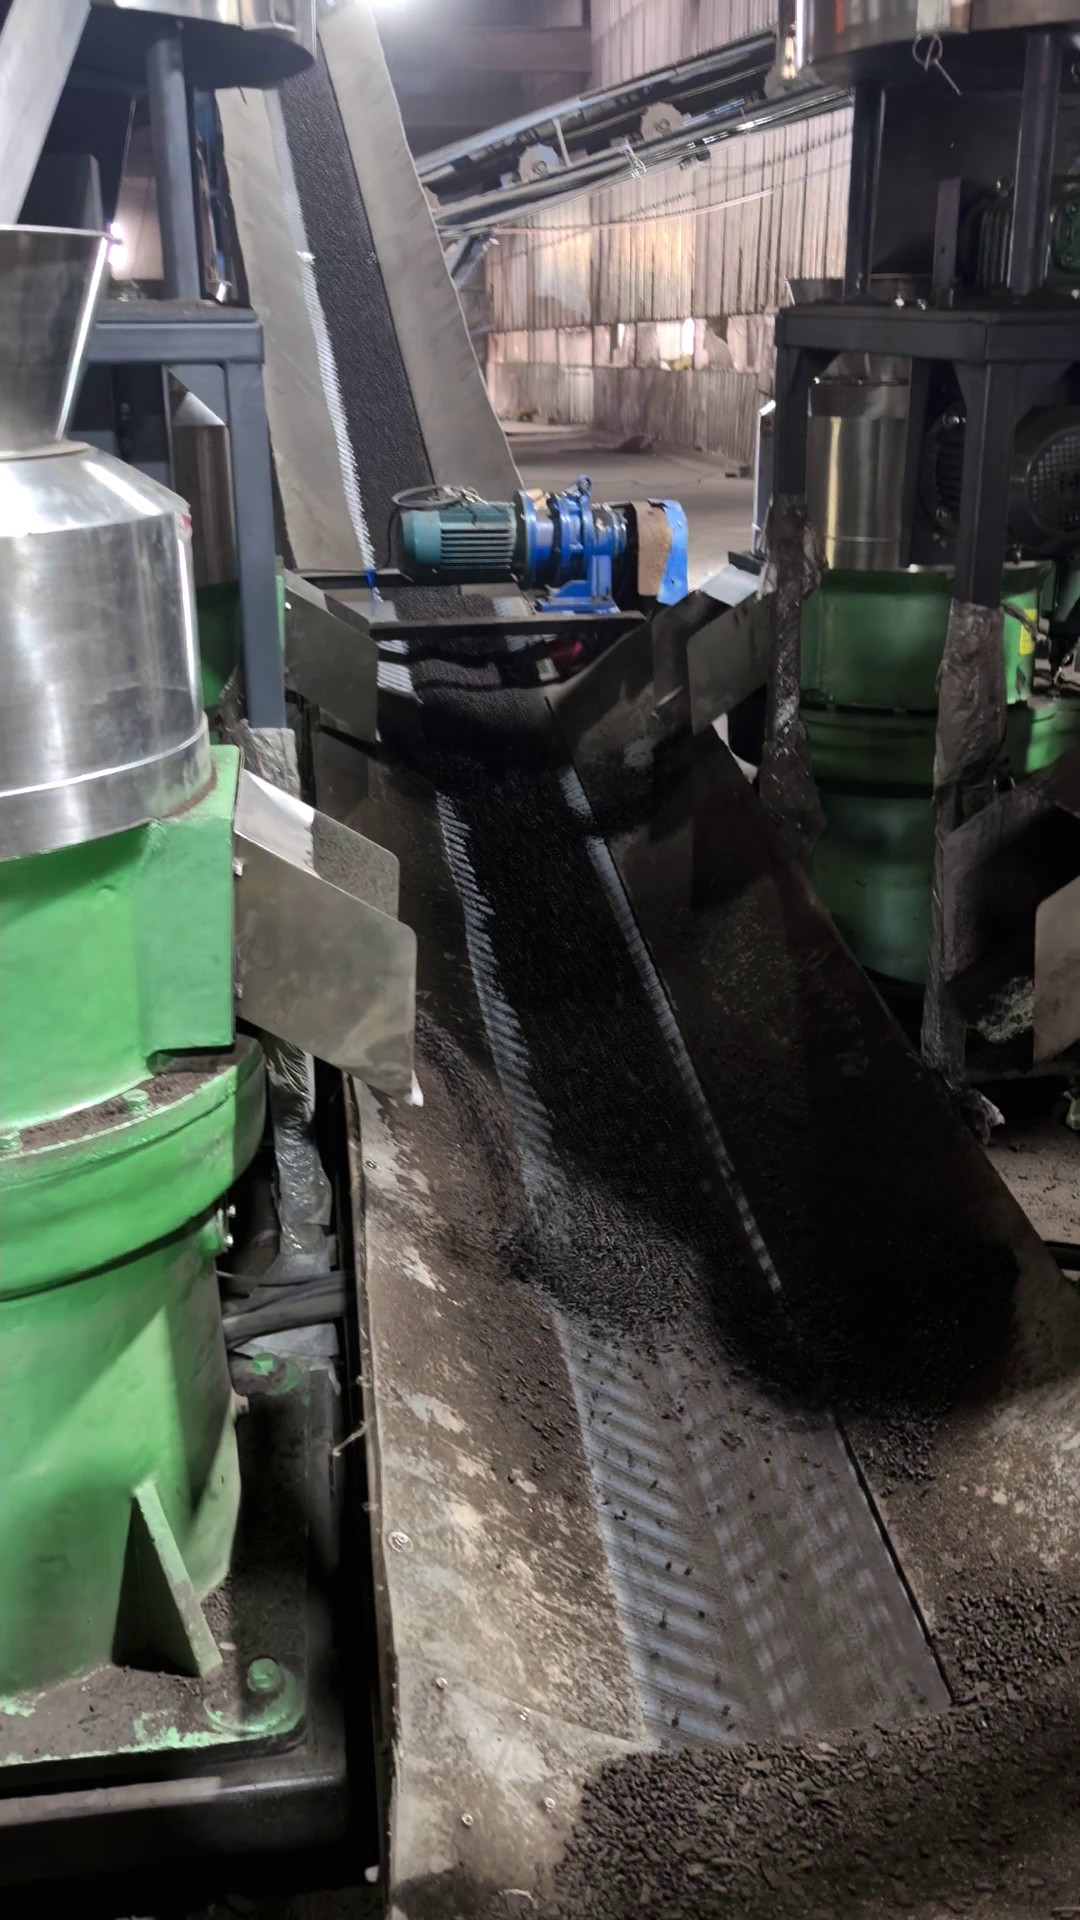
- 品牌
- 上青
- 型号
- DJ系列
- 螺杆数
- 平模式
- 适用原料
- PE,PP,碳黑母料,PET,钙母料,ABS
- 加工定制
- 是
- 模头型式
- 三辊轮
- 进料口直径
- 可定制
- 滤筛板孔径
- 1.5mm-4.0mm
- 切刀转速
- 144
- 主机功率
- 37kw
- 生产能力
- 200-250kg/h
- 重量
- 1450
- 产地
- 上海
- 厂家
- 上海天佳益智能科技有限公司
- 外形尺寸
- 1800*800*1200mm
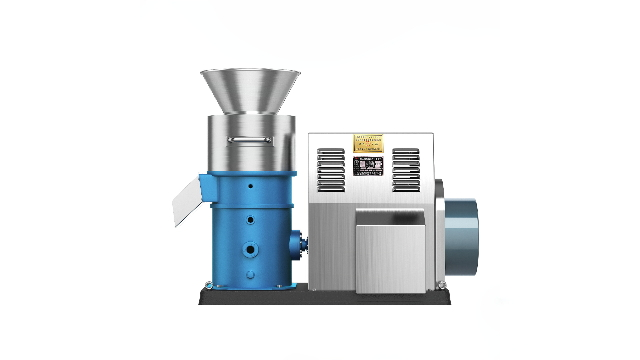
有效改善传统造粒工艺中因进料不稳引发的各类生产不稳定问题,适配高精度、高稳定性、高合格率的化工颗粒量产工况。三、主要升级亮点与技术优势1.料机联动变频调速,实时匹配成型工况:设备搭载智能变频联动控制系统,可与前端送料设备实时联动。送料速度能够跟随造粒机主轴转速、挤压负荷、生产节拍动态调节,让进料供给量与设备成型消耗量始终保持匹配状态,减少进料过快堆积堵模、进料不足设备空转、热熔温度不足导致颗粒松散等常见生产异常。2.自洁防残输送结构,降低批次串料概率:适配自洁式双螺杆送料结构,螺杆运转过程中可相互刮扫、自我清洁,大幅减少物料粘附、堆积、滞留情况,有效改善粉体长期残留霉变、多批次生产串料污染的问题,适配化工行业多配方、多品类、高频换料的生产工况。3.精细化辊模间隙调节,提升成型均匀度:设备预留精细化间隙微调结构,工作人员可根据不同物料的硬度、熔点、粉体细度、流动性等特性,针对性适配较好挤压间隙与挤压参数,让物料在模腔内部受压均匀、摩擦产热稳定、热熔效果一致,保障每一批次成品颗粒的密实度、尺寸规格、外观品相高度统一,减少批量品质差异。4.结构精简故障率低,日常运维便捷:整机结构设计精简合理。 平模挤压造粒设备适配多种化工粉体物料的成型加工场景。甘肃复合肥造粒机
造粒机
一、行业常规生产痛点在常规化工粉体造粒生产过程中,多数企业都会遇到各类成型不稳定问题,包括设备频繁堵模糊模、生产过程间歇性断料、成品颗粒松散易碎、颗粒大小参差不齐、批量生产存在花**差等。多数生产现场容易将这类问题归因为造粒机主机故障,结合实际工况分析可以发现,大部分成型异常并非主机硬件问题,而是前端进料工况不稳定导致。传统单机造粒机未配套稳压破拱、匀速送料结构,依靠人工投料或普通单螺杆设备送料,送料节奏随机性较强、物料输送不均匀,容易出现物料架桥、下料卡顿、瞬时涌料、断料空料等情况,直接造成模腔内部摩擦热熔温度失衡,成型工况波动较大,不只拉低成品品质与生产合格率,还会增加生产次品损耗、设备停机清理与维修成本。二、设备升级设计逻辑我司稳压适配型造粒机,针对行业普遍存在的成型不稳定通病完成专项优化升级,可与公司专属加料送料一体机精确联动配套,形成一体化成型生产系统。整套系统整合稳压储料、破拱防架桥、自洁匀速送料、精确挤压造粒多项功能,从前端物料输送环节稳定物料流量、物料状态与进料节奏,让进入成型区域的物料持续、均匀、稳定。通过精确匹配造粒机的挤压、热熔、裁切运行节奏。 浙江抗氧剂颗粒造粒机现货无尘造粒工况可满足当下工厂环保生产的基本管控要求。
一、整线概述|什么是全自动化工造粒生产线?我司全自动化工造粒生产线,是针对各类粉体化工原料研发的一体化挤压造粒成型系统,依托加料送料一体机集成平模挤压造粒主要工艺,搭配全套自研前置预处理、后置整形、冷却净化、分级设备,实现原料进料—物料输送—均匀混料—稳压造粒一体化—冷却输送—颗粒整粒—精细筛分—金属除杂—成品打包全流程自动化作业。整套产线无冗余工序、设备搭配精细,可根据客户产能、场地大小、成品品相要求、车间空间灵活搭配冷却与输送模块,适配中小型量产、精品颗粒生产、紧凑式车间布局等各类工况,是通用性强、稳定性高、成品品质优的标准化造粒解决方案。整线主要优势区别于市面普通造粒设备:针对性解决挤压造粒金属杂质、颗粒断裂破损、冷却不均、场地受限、物料堆积、品相杂乱等行业痛点,通过模块化设备组合,适配不同生产需求,兼顾产能、成品质量与生产稳定性。二、完整工艺流程|全工序分步详解1.原料进料输送工序生产初始进料环节适配多工况,支持人工投料、负压投料站投料、真空上料机+称重料仓定量送料三种主流模式,可根据客户车间布局、产能规模、自动化需求灵活选配。小批量生产、简易工况可采用人工投料补料。
联锁设定值是安全仪表系统(SIS)预设的防护阈值,为进一步提升安全性,其标准通常比设备设计极限更为严格保守,可提前触发安全防护动作。人员防护安全标准人员防护边界聚焦从业人员职业,明确了人员暴露于危险环境的时间与强度限制。针对物质、高温、辐射等不同危险场景,严格遵循工作场所化学有害因素职业接触限值(OELs),杜绝因长期或过量暴露引发职业伤害。应急响应分级边界应急响应边界明确了不同级别应急预案的触发条件,为应急处置提供清晰指引。例如,当物料泄漏量超出规定数值、火势无法通过现场简易处置控制时,需立即启动对应级别应急预案,快速控制风险扩散。生产主要:工艺边界(ProcessLimits)——决定生产可行性的科学准则工艺边界源于化学反应的本质规律与工程设计的客观约束,是生产活动能够顺利开展的基础,也是安全边界的内层支撑,但二者并非等同关系。其主要围绕化学特性、物料属性两大维度,界定生产过程的科学极限。化学热力学主要边界基于反应机理与物料平衡,化学热力学边界划定了反应的理论极限。其中,平衡转化率是反应在既定条件下能够达到的较大转化程度。直接决定原料单耗的上限,是成本管控的重要依据。精细化辊模间隙调节,有助于提升批量颗粒成品的品相均匀度。
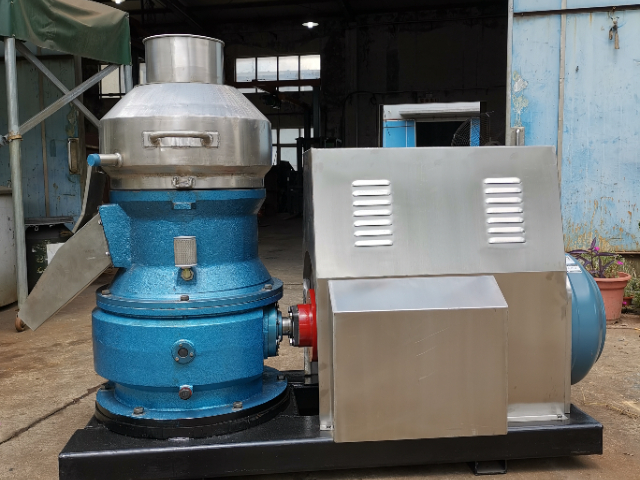
不易出现物料堆积、工序脱节、设备空转等问题。工业级稳定结构,适配长时间连续量产:整机传动系统、承压结构、成型主要区域均经过化工重载量产工况专项优化,结构强度高、运行稳定性好。能够适配化工企业长时间、不间断的连续化生产模式,设备运行故障率偏低,整机运行平稳,可充分满足中小型、中大型规模化量产的产能需求。四、设备客观工况说明与适配条件该款造粒机以物料内源热熔为主流成型原理,对原料配方存在基础适配要求。若物料体系内部低熔点粘结组分含量不足,物料摩擦生热后难以形成有效粘结介质,成型效果会受到一定影响,需要适量添加适配粘结助剂优化成型状态。平模、压辊、旋转切刀等关键部件长期处于高压摩擦、剪切工况,属于常规易损配件,长期量产使用会存在正常损耗,需要工作人员定期检查配件磨损情况,根据实际工况及时维护、更换。同时,生产过程中进料稳定性对成型效果影响较大,进料量波动过大会导致模腔内部摩擦温度失衡,容易引发堵模、颗粒成型松散、品相不均等问题,搭配专属稳压送料设备可以有效优化这类生产问题。 热熔成型模式可提升颗粒成品的密实度,降低储运过程中的破损率。河南干式造粒机现货
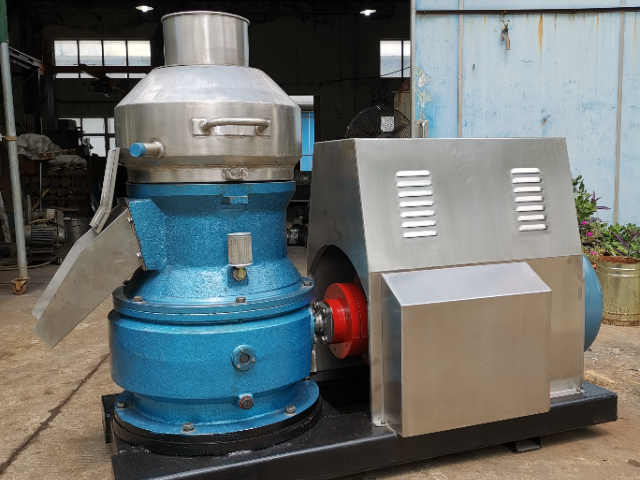
工业级造粒设备的加固机身,可适配长时间的量产作业工况。甘肃复合肥造粒机
挤出造粒工艺主要原理挤出造粒工艺的主要逻辑,是通过机械挤压作用,将经过预处理的有机肥原料(如畜禽粪便、秸秆、腐殖土等),在高压环境下强制通过造粒模具的模孔,形成均匀的柱状颗粒, 终得到符合标准的有机肥颗粒。其主要原理可概括为“预处理→挤压成型→后处理”三大环节,主要驱动力是机械挤压力与原料自身的粘合性,无需添加过多粘结剂,既保留有机肥原有营养成分,又能实现颗粒成型的稳定性。与圆盘造粒、转鼓造粒相比,挤出造粒的主要优势的是成型率高、颗粒密度大、不易粉化,且对原料的湿度、粒度适应性更强,无论是干料、湿料还是混合原料,都能实现 造粒,尤其适合有机肥这种成分复杂、粘性不一的原料加工。二、有机肥颗粒生产线中挤出造粒的主要流程完整的有机肥颗粒生产线,挤出造粒并非 工序,而是与投料、混料、包装等环节紧密衔接,上海天佳益结合自身自动化技术优势,将各环节无缝对接,实现全流程自动化管控,具体流程如下:1.原料预处理(造粒前准备)原料预处理是挤出造粒的基础,直接影响颗粒成型效果。首先通过投料设备将有机肥原料送入混料机,按比例混合均匀,同时调节原料湿度(通常控制在30%-50%),确保原料具备良好的粘合性。甘肃复合肥造粒机
上海天佳益智能科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在上海市等地区的化工中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同上海天佳益智能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 山西有机肥颗粒机厂家供应 2026-10-25
- 广东有机肥颗粒机定制 2026-10-25
- 浙江冷挤压颗粒机生产厂家 2026-10-24
- 甘肃颗粒机价格 2026-10-24
- 广东挤压颗粒机哪家好 2026-10-24
- 天津保温剂造粒机批发 2026-10-24
- 云南挤压颗粒机厂家供应 2026-10-23
- 有机肥造粒机价格 2026-10-23