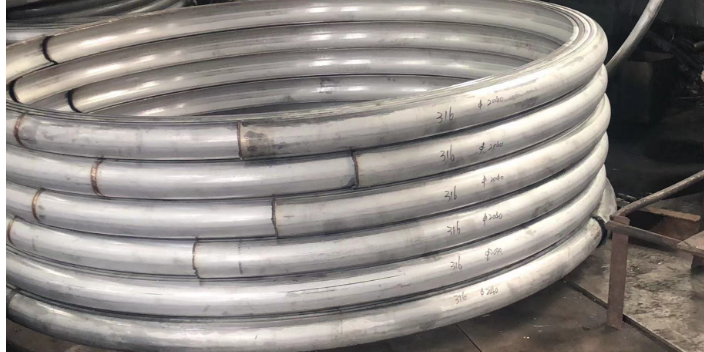
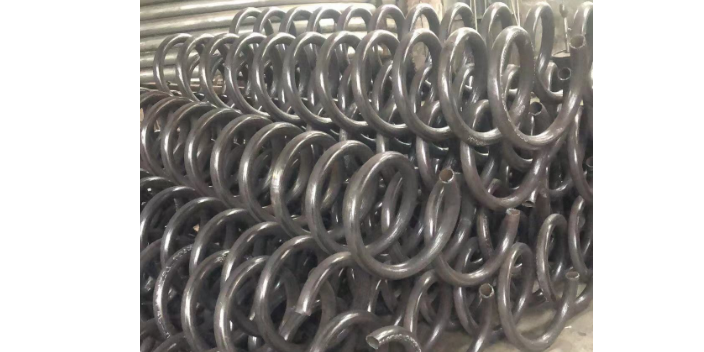
- 品牌
- 日之尧
- 型号
- Φ25-Φ219
- 换热方式
- 套管或夹套传热
- 物料类型
- 固相
- 管数
- 多管
作为一种老机组改造和制造新设备的理想换热产品——不锈钢盘管,它在冷却定型上,主要有三种不同的处理方法,下面就让我们无锡隆湖厂家来介绍一下。第一种:真空法。采用管外抽真空,使不锈钢盘管的外表面,吸附在定型套内壁冷却定外径尺寸的方法。然而该方法特别适用于超高分子量聚乙烯不锈钢盘管的挤出方式。第二种:内压法。它是用不锈钢盘管内加压压缩空气,管外加冷却定型套,使管材外表面贴附在定型套内迅速冷却硬化定外尺寸的方法,管材经牵引装置均匀引出。无锡日之尧科技可供应品质弯管 欢迎咨询。成都321半管
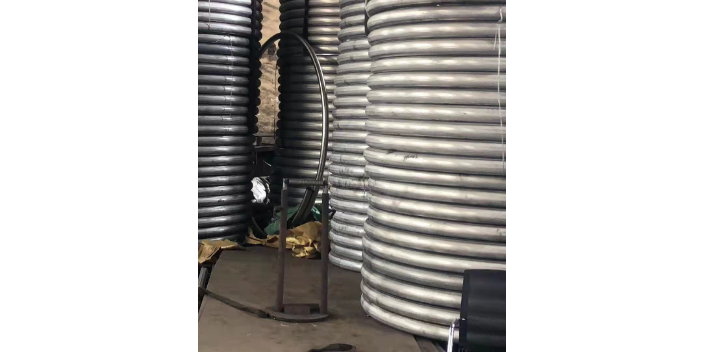
对于市场中的半管,往往是需要了解清楚它们的本质才能够使用它们的。下面小编就来给大家分享分享,在半管本质当中所存在的优越性。1.使用半管的时候,它自身工作时进行的传热效果可以说是非常优越的。2.当制作半管时夹套面积较小的时候,其中介质在流动的速度就会越快,在增加半管壁厚时,该款半管的性能也会破坏掉变为塑性的变形。半圆管在打磨抛光时,一般有以下几点是要多加留意的。1.历经经深拉伸的产品,在形变量很大的地区表层会出小的小黑点,从而影响到打磨抛光性。2.注意材料要素。要是强度过低,打磨抛光时抛亮这一步就较为艰难,也有强度太低,在深拉申时表层易出现橘皮状况,影响打磨抛光性,对强度高的材料而言,其打磨抛光性相对性要好些。3.留意半圆管原材料表层存有的一些缺点,如刮伤、黑点、过酸洗钝化等。金华蚊香盘管供应商弯管哪家好,欢迎咨询无锡日之尧科技了解!
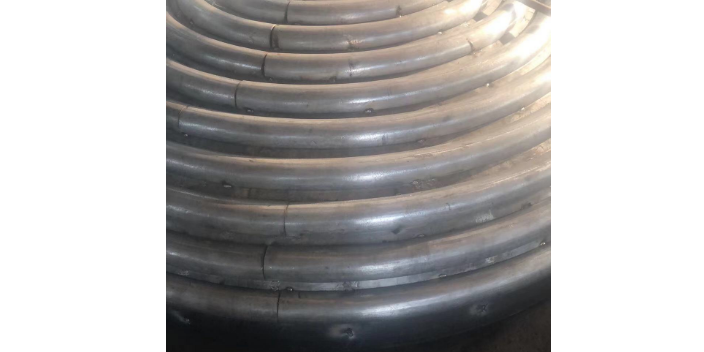
半圆管具有耐高温蒸汽、抗冲击腐蚀、耐氨腐蚀;抗结垢、不容易沾污、抗氧化腐蚀;使用寿命长、减少维修保养时间,节省费用;装管工艺性好、可直接换管,安全稳定;管壁均匀、壁厚只有铜管的50-70%,总体导热系数比铜管高;是老机组改造和制造新设备的换热产品之一;目前已经在石油化工、电力、食品等行业可使用。凝结放热系数,有膜状凝结和珠状凝结两种类型,珠状凝结放热系数,比膜状凝结放热系大得多。据了解,半圆管外壁的珠状凝结尚不清楚,但可以说这种管材外壁大部份是膜状凝结。膜状凝结的放热系数大小与膜的薄厚关系很大,因为在膜的内部是导热,水膜的导热系数比较低而膜的厚度,又取决于管外壁的粗糙度。铜盘管外壁因氧化层的关系,比半圆管粗糙得多。因此,其外壁的凝结放热系数比铜盘管外壁的凝结放热系数大。
在如今社会当中,半圆管的运用可谓是很广的存在。小编就来给大家分享一下,处于各行各业的半圆管是被怎样在运用。下面就请大家一起来看看吧。当它处于农业、土木工程、化工、食品、工矿、卫生等行业的时候,通常是被用来当中输送水、化工材料、真空抽吸粉末、颗粒、食品等。而且当它是被用作输送面的时候,通常是可以在矿坑、玻璃业、水泥厂、钢铁厂当中充当输送用管。还能够成为橡胶、PVC、金属管材等产品的替代产品。在制作一款半圆管的时候,生产厂家也是可以利用冷却定型来进行制作的。所以***小编要给大家讲解的便是厂家在利用冷却定型半圆管的时候,通常可以采取哪些方式呢?一、真空法:这种方法,主要是将管外抽真空,然后将材料给吸附在定型的套内壁当中。二、内压法:这种方法,则可以运用在不锈钢的材料当中,利用管内加压压缩空气,然后将管外加冷进行定型。三、顶出法:这个方法则可以不用牵引法,直接的将不锈钢盘管顶出成型。无锡日之尧科技供应半圆管 ,欢迎新老客户来电!
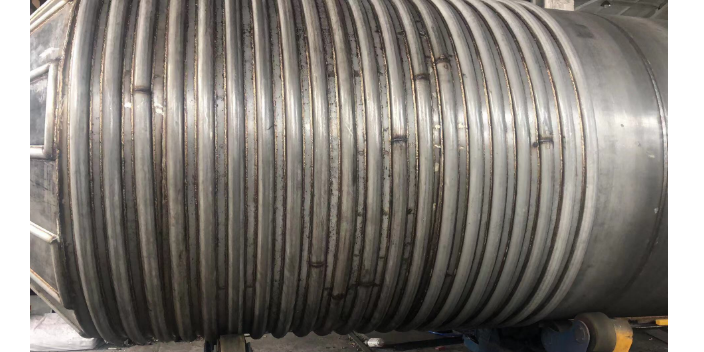
不锈钢无缝盘管在我们如今的生活中的使用还是很多的,它主要具有以下的这些特性:1、在氧化和还原这两种环境中,不锈钢无缝盘管对于大多数腐蚀介质都是有着很好的耐腐蚀性能的。2、它具有较好的耐点蚀、缝隙腐蚀和应力腐蚀的性能。3、不锈钢无缝盘管适用于各种浓度的硫酸溶液,具有不错的使用效果。4、因为材质的原因,所以无缝盘管它本身就具有很好地防锈能力,保证了我们的使用。这些都是不锈钢无缝盘管所具有的性能,这些性能也保证了它的使用性能。我们生活中对于不锈钢无缝盘管的使用,可以说是相当的***了,我们在使用的时候还需要注意到它的保养工作,这样才可以获得更好的使用效果。1、我们在保养不锈钢无缝盘管的实时需要每隔半个月就使用抹布擦掉灰尘。2、事实上不锈钢无缝盘管的工艺能够直接决定它的局限性能,并且我们在清洗的时候可以使用清水进行清洗。3、如果需要检测或者是整形不锈钢无缝盘管,那么一定要离线处理,同时要注意的是不可以使用酒精擦洗!这些都是我们在使用不锈钢无缝盘管时需要注意到的问题,注意到这些我们在使用的时候才能够获得更好的效果。想要购买半圆管咨询无锡日之尧科技就够了。杭州316L半管哪家好
想要购买半圆管 ,就选无锡日之尧科技,让您满意,有想法可以来我司咨询!成都321半管
每根盘管在进行制作的过程中都是通过其若干次弯制完成的。将钢管置于弯管机上,弯管机对钢管施以弯曲力矩,使钢管局部发生适量变形,形成一个角度,达到弯制目的,其基本过程是:后端夹具夹紧钢管,然后通过前端下模主油缸的支点向上运动,使钢管沿上模曲线中部弯曲变形,直到弯制成型。在加工的过程中其钢管的变形发生在上模上,其上模起胎具的作用,其曲线根据不同规格、不同材质的钢管塑性变形的临界值确定。所以不同的钢管对应不同的上模。盘管可以根据产生褶皱原因,我们从两个方面控制:一方面是在弯制过程中内胎不能放置在靠近前夹具一侧,而应放在靠近下模弯曲缸一侧,且内胎后部超出上胎后部150mm左右。同时在进行**次弯曲时,弯曲缸的升程不宜过大,在后步工序中弯曲缸升程应逐渐递增,直到钢管接触到上胎弧线的高点为止,这样可以使钢管在弯曲过程中能平缓过渡,让钢管不发生失稳变形。在进行弯制的过程中,其内胎轴向位置不易控制,因此设计制作了一个示位小车,用一个**将内胎与小车进行刚性连接。当内胎与上模中心线重合时,记下小车的相对位置,弯曲作业完毕钢管向后轴向移动时,连同内胎和小车一起向后移动一个作业长度,而后松开内胎胀紧机构。成都321半管


- 广西筒体半圆管哪家交货快 2026-10-28
- 辽宁半圆管 2026-10-28
- 徐州弯管哪家好 2026-10-28
- 江苏反应釜外半管哪家靠谱 2026-10-28
- 宁夏盘管销售厂家 2026-10-28
- 江西夹套半管哪家交货快 2026-10-27
- 山东弯管供应商 2026-10-27
- 湖北夹套半管哪家便宜 2026-10-27
- 甘肃夹套半管厂家现货 2026-10-27
- 辽宁反应釜外半管联系方式 2026-10-27
- 河南反应釜外半管联系方式 2026-10-27
- 徐州盘管联系方式 2026-10-27