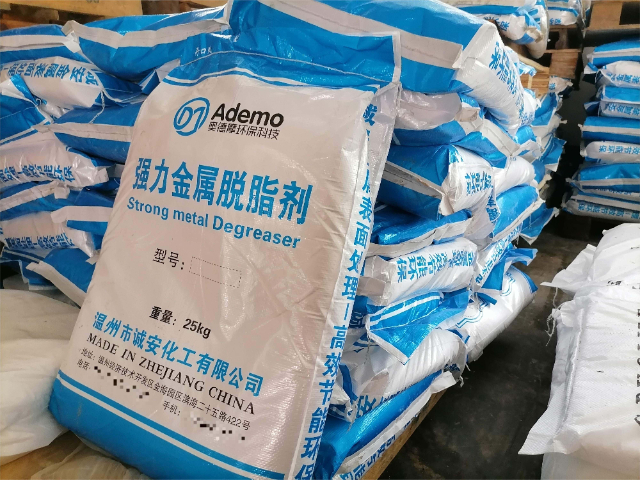
浓度控制同样是标准化作业的重要环节。除油粉与水配比太稀,碱度和表面活性剂浓度不足,油污无法彻底清理,工件出槽时油会重新附着;浓度过高,不只浪费原料,增加清洗后水洗的难度,还可能超出缓蚀剂的有效防护阈值,导致钢铁表面变色,铝件出现斑点状腐蚀。在生产现场,应按照工艺说明书的推荐,定期用滴定法或电导率法监测工作液的总碱度或有效浓度,并根据消耗及时补加新粉。当工作液使用日久,油污负荷过饱和、溶液老化严重时,必须整槽更换,通常通过观察液面浮油情况和清洗效果判断换槽周期。严格的生命周期管理是保障清洗一致性、降低化学品消耗和废液处理成本的关键。精密铸件用除油粉,能清洗细微孔隙内的油污杂质。江西无磷除油粉
漂洗工序紧随化学除油之后,其重要性绝不亚于除油本身。刚从热除油槽中提出的工件,表面和孔隙内满载着高浓度的碱液和乳化油污。如果漂洗不充分,残碱将迅速与空气中的二氧化碳反应生成碳酸盐白斑,并在后续的酸性工序如电镀前的活化中消耗大量酸液,形成清洗盲区。高效的漂洗通常采用多级逆流流动水洗,相当后一级用去离子水,同时可施加超声波或空气搅拌增强清洗置换效果。漂洗水的温度也应保持一定,避免工件因骤然冷却而使表面油碱收缩封闭在微观缝隙中。许多现场的质量事故,如电镀层发花、磷化膜不均,追根溯源都指向了漂洗不良,因此必须将除油和漂洗视为不可分割的整体进行管理。山东碱性除油粉供货厂除油粉渗透力强,能快速瓦解油污与基材的结合力。
现场配制除油粉溶液是一个看似简单却常有误区存在的过程。很多人习惯将水直接倒入装有除油粉的容器中,这极易导致粉末在底部结块,形成难以溶解的黏稠凝胶团,内部仍是干燥粉末,搅拌数小时也无法完全溶解。正确的做法是在搅拌下,将除油粉缓慢且均匀地撒入预定体积的热水中,让每个颗粒在水流剪切下迅速分散溶解。如果使用自动加药装置,也应遵循粉入水的原则。水的温度相当好在40到50摄氏度,高于表面活性剂的浊点以下,有助于加快溶解。对于含有硅酸盐的配方,若溶解不充分,未溶的硅酸盐颗粒附着在工件上,干燥后会形成难以去除的白斑,在后续电镀中造成严重缺陷,因此溶解这个相当基础的步骤丝毫马虎不得。
电解除油作为除油粉应用的特殊形式,将化学除油与电化学作用叠加,清洗效率成倍提升。将金属除油粉溶于水作为电解液,工件置于阴极或阳极,通入直流电。阴极除油时,工件表面猛烈析出氢气气泡,其体积膨胀和撕裂作用可将表面油膜机械地剥离,除油极其彻底,但存在氢向金属内部渗透导致氢脆的风险,不适用于强度钢和弹性件。阳极除油产生的是氧气泡,无氢脆之忧,同时能将工件表面的有机物氧化分解,并能清理极薄的锈迹,但若控制不当会造成金属表面氧化和点蚀。实际生产中常采用阴-阳极联合电解除油,先用阴极短时间内除去大部分油污,再转为阳极短时间处理,既达到深度洁净又驱除了渗入的氢,是要求相当严苛的电镀前处理工序的标配。除油粉保质期内性能稳定,清洗效果不会大幅波动。
使用金属除油粉时的安全防护是不可轻视的议题。粉末状产品在倾倒和溶解过程中会产生碱性粉尘,吸入后会强烈刺激鼻、喉和呼吸道黏膜,引起咳嗽和不适。因此,操作者应当佩戴防尘口罩和防护眼镜。浓溶液和热溶液具有强碱性,对皮肤和眼睛有灼伤危险,生产现场必须配备洗眼器和紧急冲淋装置,操作人员应穿着长袖工作服和耐酸碱橡胶手套。一旦皮肤接触,应立即用大量流动清水冲洗至少十五分钟。车间内应保持良好通风,降低蒸汽和雾气浓度。对于有铝、锌活泼金属参与的清洗,如果操作不当导致溶液与酸接触,可能产生氢气,务必注意防火和杜绝火源。这些安全红线必须通过岗前培训和规程上墙等管理措施加以落实。除油粉储存时应远离酸性物质,避免发生化学反应失效。浙江铝合金除油粉厂家
除油粉受潮后仍可使用,但需先溶解完全再投入清洗。江西无磷除油粉
喷淋专门使用除油粉专为流水线喷淋清洗工艺研发调配,起泡量极低,不会产生大量泡沫溢出槽体,避免喷淋管路堵塞、雾化异常、工件水渍残留等常见问题,高压喷淋冲刷下去污力强劲持久。配方分散性优异,水流循环冲刷时快速瓦解表面油污,快速带走脱落污垢,不易重新附着回工件表面,连续大批量喷淋作业依旧保持稳定清洗效果。适配五金冲压件、汽车零部件、紧固件、水暖配件等批量流水线产品,清洗速度快、效率高,单次可处理大量工件,高度契合自动化生产线节奏。不腐蚀喷淋管道、水泵、过滤设备,延长清洗设备使用寿命,减少维修保养成本。去污范围完善,覆盖防锈油、拉伸油、机床润滑油、粉尘混合油污,清洗后工件干爽洁净,无油膜残留,水洗过渡顺畅,低温环境依旧保持良好溶解状态,四季均可稳定使用,适配各类自动化喷淋清洗设备长期常态化运行。江西无磷除油粉