- 品牌
- 日之尧
- 型号
- Φ25-Φ219
- 换热方式
- 套管或夹套传热
- 物料类型
- 固相
- 管数
- 多管
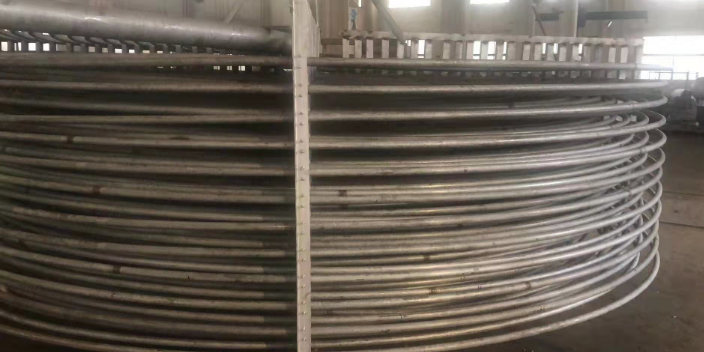
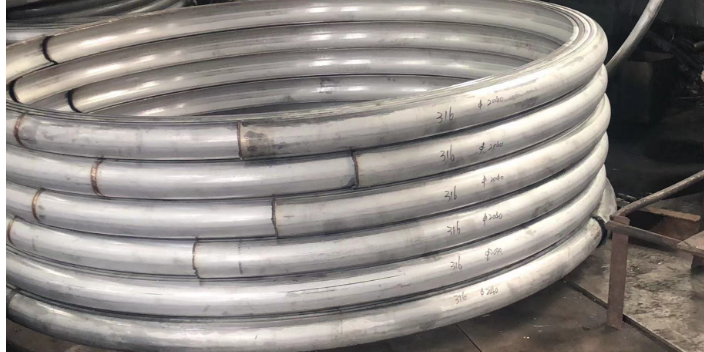
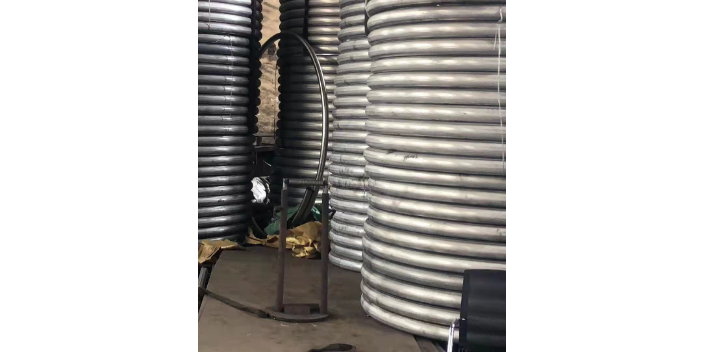
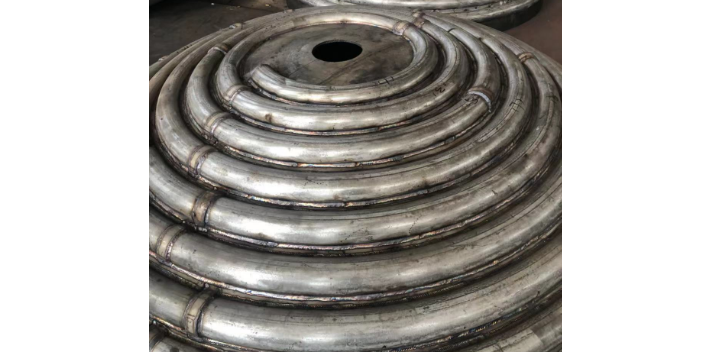
不锈钢盘管一般为直径,厚度;广泛应用于化工,机械,电子,电力,纺织,橡胶,食品,医疗器材,航空,航天,通信,石油等工业领域。工业用不锈钢盘管:热交换器、锅炉、石油、化工、化肥、化纤、制药、核电等。流体用不锈钢盘管:饮料、啤酒、牛奶、供水系统、医药设备等。机械结构用不锈钢盘管:印染、印刷、纺织机械、医疗器械、厨房设备、汽车与船舶配件、建筑与装饰等。不锈钢光亮盘管:由不锈钢带焊接好再减壁,减壁由厚到薄,此过程可以使壁厚均匀,光滑,并且减壁拉伸管壁形成了无焊缝的效果.按照肉眼看是无缝管,但是其工艺决定是焊管.减壁的过程中伴随光亮退火,使内外壁不会形成氧化层,内外光亮,美观,这真是医用产品所需要的。下道工序需要定径,即大拉小工艺,确定外径,外径公差一般可以达到正负.保养方法:1.每隔半个月对不锈钢盘管进行抹布擦掉灰尘;2.不锈钢盘管的工艺决定它的局限性能,一般无缝钢管精度低:壁厚不均匀、管内外表光亮度低、定尺成本高,且内外表还有麻点、黑点不易去除;可以使用水清洗。3.不锈钢盘管的检测及整形一定要离线处理。因此它在高压、**度、机械结构用材方面体现了它的优越性。不锈钢盘管千万不可以用酒精擦洗!无锡日之尧科技的半圆管物美价优,有需要的可以联系我司!徐州反应釜半管哪家好
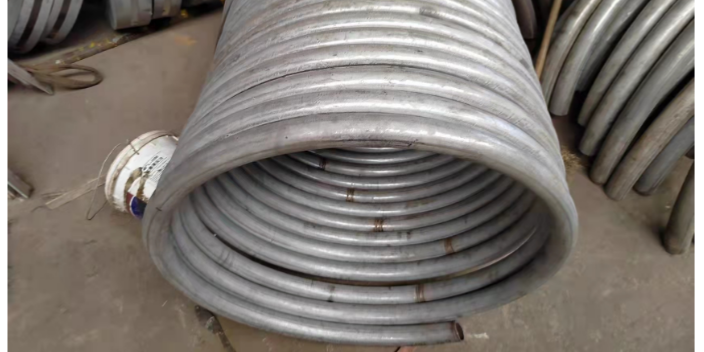
半圆管的热处理方法可分成淬火、淬火、时效性及热处理4种。时效性加强解决的本质是将很多细微的沉淀颗粒物从过于饱和固溶体中溶解,并产生容积不大的物质的量浓度分子富集区。热处理工艺过程中,开展调质处理时要严控加温温度,便于将物质的量浓度在热处理回火到固溶体中,另外又不导致铝合金产生熔融。而半圆管在打磨抛光时要留意以下三点事项:1、历经深拉申的产品,形变量很大的地区表层也会出小的小黑点,依然会影响到打磨抛光性。2、注意材料要素。如果强度过低,打磨抛光时抛亮这一步就较为艰难,也有强度太低,在深拉申时表层易出现橘皮状况,进而影响打磨抛光性,对强度高的材料而言,她们的打磨抛光性相对性就行一些。3、注意半圆管原材料表层存有的一些缺点:如刮伤、黑点、过酸洗钝化这些。江西反应釜外半管哪家好半圆管质量过硬,欢迎咨询无锡日之尧科技了解!
生活当中的半圆管通常都是属于暗埋式排水管,属于分层批进行埋设的。有着能够适应围岩逐渐变形的能力,防止周围的一些泥沙直接就流入排水管中,造成排水管的堵塞。同时,当将半圆管给埋设在地底之后,还可以非常有效的将压力给消除了。将它整体结构的受力状况给改善掉,减少了裂缝产生的情况。其实关于半圆管的保存方法,一些老客户肯定都是知道的,但为了照顾新客户。下面小编就来给大家分享一下,有关于半圆管在被保存时所会被采用的方法。下面就请大家一起来看看吧!1.长期所被存放的半圆管,一定要对它定期去进行检查工作。2.对于半圆管被裸露在外面的外表,是一定要时刻给保持清洁的。3.放置半圆管的位置,一定要是属于室内比较透风干燥的地方。以上所述的三点,便是属于在对半圆管进行保存时,所会采用的常见方法。
凝结放热系数,有膜状凝结和珠状凝结两种类型,珠状凝结放热系数,比膜状凝结放热系大得多。根据我司的了解,不锈钢盘管外壁和铜盘管外壁哪种管材的珠状凝结更多尚不清楚,但可以说两种管材外壁大部份是膜状凝结。膜状凝结的放热系数大小与膜的薄厚关系很大,因为在膜的内部是导热,水膜的导热系数特别低而膜的厚度,又取决于管外壁的粗糙度。铜盘管外壁因氧化层的关系,比不锈钢盘管粗糙得多。因此,不锈钢盘管外壁的凝结放热系数比铜盘管外壁的凝结放热系数大。想要购买半圆管咨询无锡日之尧科技就够了。
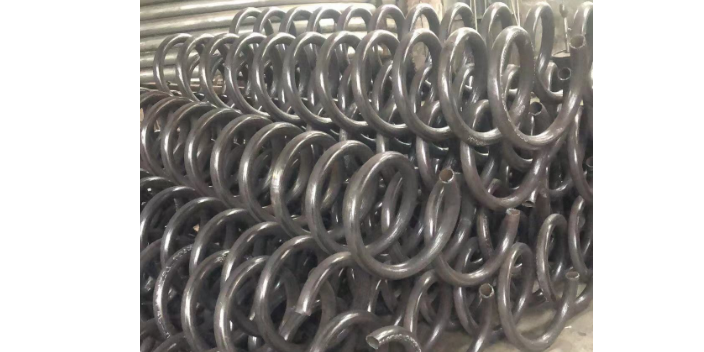
半圆管具有不锈性、耐蚀性、美观性、可回收等特性,在实际应用中,可以进一步体现其节能减排的社会效益。那么它在应用之前所进行冷却定型处理有哪些方法?1、真空法采用管外抽真空的方法,则可以使管材外表面,吸附在定型套内壁,冷却定外径尺寸的方法。2、内压法半圆管内加压压缩空气,管外加冷却定型套,使管材外表面贴附在定型套内冷却硬化定外尺寸的方法,管材经牵引装置均匀引出。3、顶出法顶出法是不用牵引装置,直接将其顶出成型。以上就是有关半圆管的冷却定型的一些方法,对此信息大家有需要咨询其他的内容,可以咨询我们的客服。想要购买质量过硬的半圆管 ,欢迎咨询无锡日之尧科技了解!南通换热盘管销售厂家
弯管哪家好,请认准无锡日之尧科技。徐州反应釜半管哪家好
每根盘管在进行制作的过程中都是通过其若干次弯制完成的。将钢管置于弯管机上,弯管机对钢管施以弯曲力矩,使钢管局部发生适量变形,形成一个角度,达到弯制目的,其基本过程是:后端夹具夹紧钢管,然后通过前端下模主油缸的支点向上运动,使钢管沿上模曲线中部弯曲变形,直到弯制成型。在加工的过程中其钢管的变形发生在上模上,其上模起胎具的作用,其曲线根据不同规格、不同材质的钢管塑性变形的临界值确定。所以不同的钢管对应不同的上模。盘管可以根据产生褶皱原因,我们从两个方面控制:一方面是在弯制过程中内胎不能放置在靠近前夹具一侧,而应放在靠近下模弯曲缸一侧,且内胎后部超出上胎后部150mm左右。同时在进行**次弯曲时,弯曲缸的升程不宜过大,在后步工序中弯曲缸升程应逐渐递增,直到钢管接触到上胎弧线的高点为止,这样可以使钢管在弯曲过程中能平缓过渡,让钢管不发生失稳变形。在进行弯制的过程中,其内胎轴向位置不易控制,因此设计制作了一个示位小车,用一个**将内胎与小车进行刚性连接。当内胎与上模中心线重合时,记下小车的相对位置,弯曲作业完毕钢管向后轴向移动时,连同内胎和小车一起向后移动一个作业长度,而后松开内胎胀紧机构。徐州反应釜半管哪家好


- 广西筒体半圆管哪家交货快 2026-10-28
- 福建不锈钢半圆盘管厂家现货 2026-10-28
- 辽宁半圆管 2026-10-28
- 徐州弯管哪家好 2026-10-28
- 北京夹套半管哪家便宜 2026-10-28
- 江苏反应釜外半管哪家靠谱 2026-10-28