

- 品牌
- 涂威
裁切整齐度合格率提升至,尤其适配大幅面画册、长版教材等对跑偏敏感的印刷品类。段落16:版心位置的自动化统一控制方案版心位置统一是书刊规范性的重要体现,自动化控制系统通过印刷与裁切环节的联动控制,实现版心尺寸的精细统一。系统在印刷前根据书刊开本(32开、16开、8开)预设版心参数(天头、地脚、内外白边尺寸),印刷过程中通过图像传感器实时检测版心位置,自动补偿纸张伸缩、设备热胀冷缩带来的偏差;在裁切环节,系统根据印刷后的版心实际位置,微调裁切刀位置,确保**终成品的版心误差≤±1mm。对于多册成套书籍(如系列教材、百科全书),系统通过参数同步功能,保证不同分册的版心位置完全一致,提升整套书籍的统一性。某出版社应用该系统后,版心位置不合格率从降至,读者投诉率下降85%,***提升了出版物的品质。段落17:自动化控制系统降低废品率的综合效益废品率下降是自动化控制系统带来的直接经济效益,通过全流程的精细控制与预警,系统从多维度减少废品产生。在印刷环节,通过套印精度控制、色彩一致性控制、纸张张力控制,减少因套印不准、色差、纸张褶皱导致的废品;在装订环节,通过配页准确性控制、装订松紧度控制,减少错页、漏页、脱胶废品。自动化控制系统联多工序设备。闵行区自动化控制系统设计规范
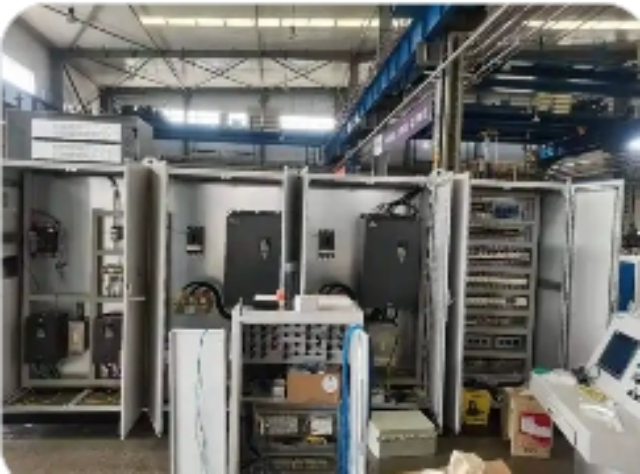
在裁切环节,通过裁切尺寸控制、版心位置控制,减少尺寸偏差、裁切歪斜废品。某印刷企业应用该系统后,综合废品率从8%降至2%,按年印刷量1000万册、单册成本5元计算,年节省废品损失400万元。同时,废品减少意味着原材料消耗降低、返工时间缩短,进一步提升了生产效率与盈利能力,形成“提质-降本-增效”的良性循环。段落18:多工序设备联动的自动化控制技术多工序设备联动是实现书刊印刷流水化生产的**,自动化控制系统通过数据互通与节奏同步,打通印刷、折页、配页、胶装、裁切、打包全流程。系统在各设备间建立通信接口,前道工序完成后自动向后续工序发送信号,触发后续设备启动,避免工序间的堆积与等待;例如,印刷机完成纸张印刷后,自动将纸张输送至折页机,折页机根据印刷数量自动调整折页速度,实现无缝衔接。系统统一调度各设备的运行参数,确保印刷速度、折页速度、配页速度、裁切速度匹配一致,避免因速度不匹配导致的废品。某大型印刷企业通过该系统实现整线联动后,生产效率提升35%,车间物流成本降低20%,单条生产线的日产能从5万册提升至7万册,大幅增强了市场竞争力。杨浦区自动化控制系统行业标准自动化控制系统防静电产生。

墨斗内的液位传感器实时监测油墨余量,联动墨辊转速调节供墨速率,避免墨量溢出导致的脏版、透印问题。针对不同区域的图文特性,系统采用分区供墨技术,实地部分增加供墨量保证遮盖力,文字部分减少供墨量防止堆墨,使油墨利用率提升15%以上。同时,系统监测油墨粘度与环境温湿度,自动补充稀释剂或调整墨辊温度,维持油墨**佳印刷状态,减少因油墨干结、粘度异常产生的废品。某期刊印刷厂应用该系统后,单册油墨消耗降低8%,年节省油墨成本超60万元,且因油墨不均导致的废品率从5%降至,兼顾了成本控制与印刷质量。段落3:套印误差的自动化控制技术与场景适配套印误差是影响书刊图文质量的**问题,自动化控制系统通过多维度传感与毫秒级响应,实现套印精度的***把控。系统在印刷机各机组安装光电传感器与编码器,实时捕捉纸张定位标记与滚筒转动角度,精细计算各色组的套印偏差;**控制器根据偏差数据,驱动伺服电机调整滚筒相位、压印力或纸张张力,**快响应速度达秒,确保偏差及时修正。针对高速印刷场景,系统采用“预判-补偿”算法,根据前几页的套印数据预测后续偏差趋势,提前调整参数,避免误差累积;对于薄纸、特种纸等易拉伸材质。
段落47:自动化控制系统的纸张库存智能管理功能纸张库存管理是印刷企业供应链优化的重要环节,自动化控制系统通过与库存管理系统联动,实现纸张库存的智能化管控。系统实时监测纸张入库、出库数量,记录纸张类型、克重、规格、保质期等信息,生成库存台账;通过库存预警功能,当纸张库存低于安全库存(通常为1个月用量)时,自动提醒采购;当纸张临近保质期(≤3个月)时,优先安排使用,避免浪费。系统结合生产计划自动计算纸张需求,优化库存结构,减少占用;支持纸张库存数据与生产数据联动,根据订单需求自动分配纸张,避免错用、滥用。针对不同类型纸张的存储要求(如防潮、避光),系统联动仓库温湿度控制系统,确保存储环境达标;通过条码技术实现纸张的精细追溯,快速定位纸张位置与使用情况。某印刷企业应用该系统后,纸张库存准确率提升至,库存周转率提升30%,纸张浪费率从5%降至1%,供应链管理效率***提升。段落48:自动化控制系统的印刷幅面自适应调节技术书刊印刷涉及多种开本(32开、16开、8开等),自动化控制系统通过幅面自适应调节技术,实现不同幅面的快速切换与精细印刷。系统通过视觉传感器自动识别纸张幅面尺寸。自动化控制系统调纸张张力。
测量范围210mm×297mm-880mm×1230mm),实时调整印刷机滚筒宽度、送纸机构行程与裁切刀位置,幅面切换时间≤10分钟,远优于传统人工调节的30分钟。针对非标准开本(如异形画册、定制期刊),系统支持自定义幅面参数输入,自动生成印刷方案;通过幅面边缘定位技术,确保图文在纸张上的位置精细,边缘留白均匀(误差≤±1mm)。系统记录常用幅面参数,形成幅面数据库,再次使用时一键调用;支持幅面批量切换,针对多开本组合订单,自动优化生产顺序,减少幅面调整次数。某综合性印刷厂应用该系统后,不同幅面切换的废品率从6%降至,换单效率提升67%,多开本订单的生产周期缩短25%,接单能力***增强。段落49:自动化控制系统的油墨干燥速度智能优化技术油墨干燥速度直接影响印刷生产效率与防粘脏效果,自动化控制系统通过多因素联动,实现干燥速度的智能优化。系统根据油墨类型(大豆油墨、UV油墨、快干油墨)、纸张材质、印刷速度自动调整干燥方式(热风干燥、UV干燥、红外干燥)与干燥参数:对于快干油墨,采用低温热风干燥,缩短干燥时间;对于UV油墨,强化UV灯功率,确保瞬间固化;对于吸收性强的纸张,延长干燥时间,避免油墨渗透。通过干燥传感器实时检测油墨干燥程度。自动化控制系统调印刷幅面。江宁区自动化控制系统管理模式
自动化控制系统调裁切尺寸。闵行区自动化控制系统设计规范
系统在送纸机构安装高速视觉传感器,实时检测纸张边缘位置,识别边缘不齐、毛边等问题,检测精度≤±;若边缘不齐偏差超过±,自动启动边缘校正装置,通过机械调整或气流辅助将纸张边缘对齐。针对纸张裁切后的毛边问题,系统联动裁切设备优化裁切参数,如调整裁切刀锋利度、压力与速度,减少毛边产生;在送纸前通过毛刷或气流清洁纸张边缘,去除灰尘与纸屑,避免影响印刷与装订。系统记录纸张边缘齐整度数据与处理结果,分析边缘不齐产生的原因(如裁切误差、纸张运输损伤),为前端裁切工艺优化提供依据;支持不同宽度纸张的边缘检测与校正,适配多样化的印刷需求。某教材印刷厂应用该系统后,纸张边缘不齐导致的套印误差率从降至,装订时的书脊平整度***提升,成品书刊的规范性增强。段落69:自动化控制系统的多工艺集成联动技术书刊印刷常涉及印刷、覆膜、烫金、装订等多工艺组合,自动化控制系统通过集成联动技术,实现多工艺的协同作业与参数统一。系统建立多工艺参数关联模型,前道工艺的参数自动同步至后续工艺,例如印刷色彩参数同步至覆膜、烫金设备,确保工艺效果一致性;通过高速数据通信实现各工艺设备的节奏同步,避免工序间的堆积与等待。闵行区自动化控制系统设计规范
涂威(无锡)智能科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的数码、电脑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同涂威无锡智能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 松江区自动化控制系统批量定制 2026-11-09
- 六合区自动化控制系统厂家价格 2026-11-09
- 什么是自动化控制系统哪家强 2026-11-09
- 静安区自动化控制系统方案 2026-11-09
- 天津进口自动化控制系统 2026-11-09
- 南京什么是自动化控制系统 2026-11-09
- 普陀区自动化控制系统管理模式 2026-11-09
- 机械自动化控制系统材料 2026-11-09
- 机械自动化控制系统图片 2026-11-08
- 锡山区自动化控制系统材料 2026-11-08
- 徐汇区购买自动化控制系统 2026-11-08
- 南京自动化控制系统怎么用 2026-11-08

