
- 品牌
- 时宇
- 型号
- 智能仓储设计方案及施工
电子制造、PCB 行业 SKU 物料繁多,基板、元器件对批次、有效期、存储环境管控严苛;多层板、IC 载板生产涉及大量载具周转,Q-Time 时效管控标准高,普通仓储系统容易出现混料、物料超时失效。盘古信息沉淀上千家电子、PCB 工厂落地经验,推出行业专属 WMS 套件,支持基板批次追踪、载具全生命周期管理、物料超期自动预警。系统适配 SMT 元器件防潮管控、小包装精细化管理,扫码快速完成收料、备料、发料。联动 MES 实现工单物料锁定,规避不同批次物料混用;支持 RFID 批量读取,大幅提升大批量物料出入库效率。所有仓储操作全程留痕,构建原材料到成品完整追溯链条,轻松应对大客户验厂与品质稽核,有效降低物料报废损耗,保障制程稳定,持续提升订单交付能力。还在为库存混乱、出入库低效困扰?智能仓储 WMS 系统,实现货品可追溯,大幅提升仓储作业效率。全椒工厂智能化智能仓储系统使用行业
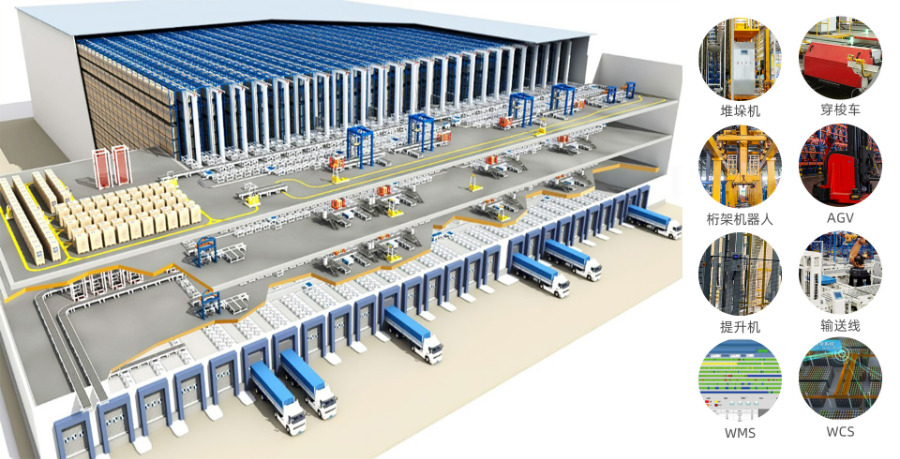
下游客户供应链管控标准持续收紧,常态化开展验厂审核,要求原材料、半成品、成品实现正向、反向双向追溯。依靠手工台账查询效率低下,品质异常出现后,难以快速锁定问题物料范围,存在批量返工、客户索赔风险。盘古信息智能仓储 WMS 以一物一码标识体系为基础,绑定料号、供应商、生产批次、入库时间、检验状态、出库工单信息。物料从收货入库、厂内流转、投入产线直至成品出库全程记录,支持成品序列号反向追溯原材料批次。系统操作日志不可篡改,可一键导出标准化追溯报表,满足 IATF16949、ISO 体系审核需求。与盘古 MES 质量模块深度联动,不良物料能够快速冻结库存、禁止出库,防止不良品持续流入生产。完善的仓储合规体系,帮助企业顺利通过客户审厂,稳固客户合作资质。来安大数据分析驱动智能仓储系统应用案例盘古信息智能仓储依托 IMS 工业平台,统一仓储数据中台,消除信息孤岛,实现计划、仓储、生产业务协同。

当下众多制造企业仓库依靠人工管理,普遍存在账实不符、找料耗时、先进先出难以落地、物料超期呆滞等难题。物料齐套依靠人工核对,容易造成产线缺料停工;入库、出库大量纸质单据,流程低效且出现品质问题无法完整追溯。同时仓储系统与生产、财务相互独立,形成数据孤岛,管理层无法实时掌握真实库存状况。盘古信息智能仓储 WMS 系统依托自研 IMS OS 工业软件平台,打造面向离散制造业的数字化仓储中枢,覆盖来料收货、IQC 上架、库内管理、工单拣料、线边配送、成品出库、循环盘点全流程。通过 PDA 扫码实现一物一码精细化管控,强制落实批次管理与 FIFO 规则;系统可与盘古 MES 原生深度打通,工单下达自动生成备料任务,实现仓储与生产节拍联动。配套可视化仓储看板,实时呈现库存水位、作业进度、呆滞物料预警。助力企业提升库存准确率,减少资金占用,降低错料、漏料风险,推动仓储由人工经验管理转向数字化流程管控。
集团型制造企业普遍存在多地分厂单独仓储、信息互不连通,库存无法共享、重复备货、资源调配困难等痛点。盘古信息智能仓储系统支持集团多组织、多仓库架构,搭建统一仓储数字化平台,总部可以实时查看所有分厂、异地仓库库存数据。支持跨仓调拨流程线上化,集团内部物料调拨线上审批、全程跟踪,提高物料共享利用率,减少各分厂重复备货。不同厂区可以设置单独管理权限,兼顾总部统一管控与分厂自主运营。系统数据集中存储,统一数据标准,方便集团开展整体供应链数据分析。平台可联动集团 ERP、各厂区 MES 系统,实现集团层面供应链一体化管控。针对集团数字化建设分步实施需求,支持分厂区逐步上线,平滑完成整体数字化整合,助力大型制造企业打造集团统一智能仓储管控体系。仓储人力冗余、作业低效,盘古智能仓储简化作业流程,替代重复人工操作,有效降低企业仓储人力成本。
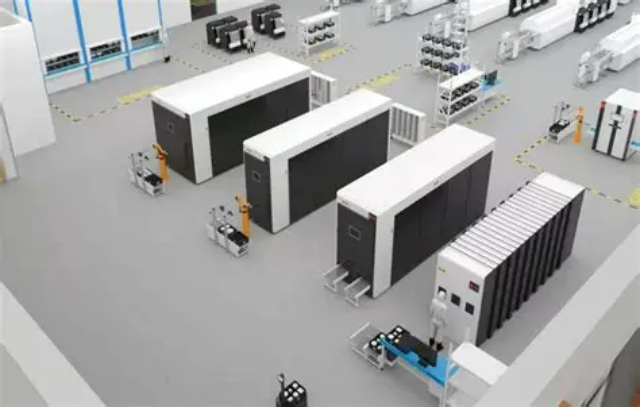
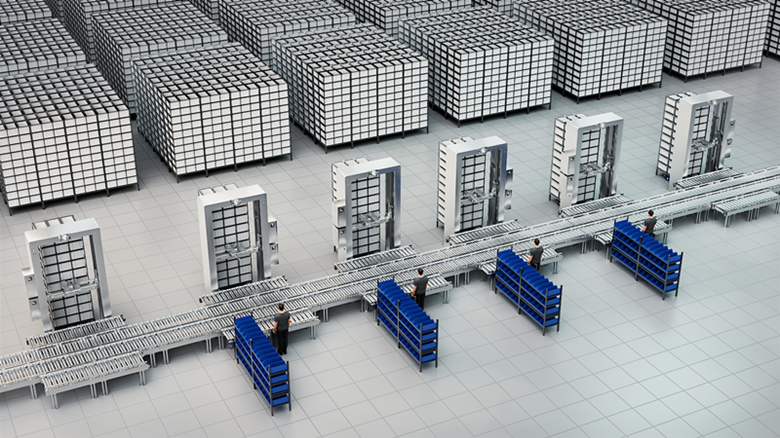
仓库管理中让管理者头疼的往往是“人”——新员工上手慢、老员工凭经验挑活、大促时临时工难管理、月度绩效全靠主观打分。您可能不知道,一个缺乏数据反馈的作业环境,会让熟练工人的效率不自觉地下滑30%以上。智能仓储系统不*管货,更赋能人。通过可穿戴的语音拣选设备或指环式扫描终端,系统将任务指令以简方式推送给员工:“走A03通道,取5件蓝色箱子,放至打包台7”。新人入职培训从三天缩短到两小时。更重要的是,系统实时记录每位员工的作业路径、拣选件数、差错率、空闲时长,并以游戏化排行榜的形式展示在车间大屏上。您可以根据这些客观数据轻松推行“计件薪酬+质量奖金”,让多劳者多得、者被看见。一名使用我们系统的配送中心经理反馈,数字化计酬上线后的个月,人均效率提升了45%,员工主动要求加班,而劳资纠纷归零。智能仓储给您的不是冷冰冰的机器,而是一套让员工主动奔跑的管理引擎。智能仓储管理平台,智能分配库位,优化拣货路径,支持 PDA 扫码作业,降低人工压力,提高库存账实相符率。来安定制化智能仓储系统配置清单
面向生产企业智能仓储系统,适配原料仓、成品仓,作业任务智能调度,实现生产物料流转高效可控。全椒工厂智能化智能仓储系统使用行业
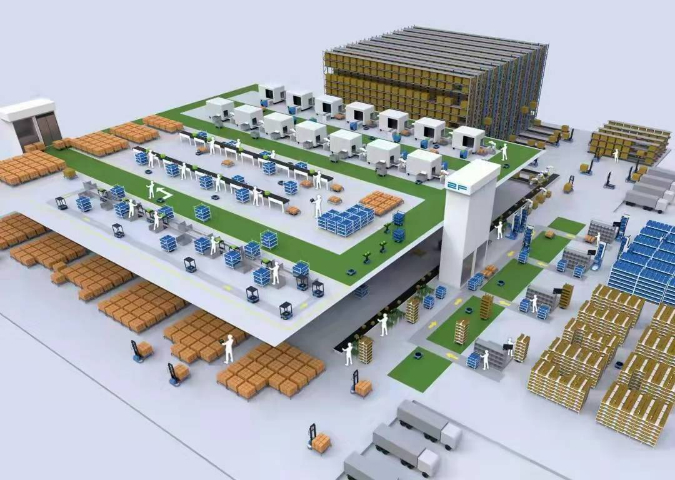
制造业作为智能仓储系统的关键刚需市场,生产物料仓储、成品仓储、半成品周转仓储的智能化升级需求持续爆发,蕴藏海量精细商机。传统制造企业仓储与生产环节脱节,物料领取滞后、成品堆放混乱、库存盘点耗时费力,极易出现物料短缺、成品积压、物料损耗等问题,直接影响生产进度与企业利润。随着智能工厂建设普及,生产、仓储、物流一体化成为制造企业升级标配,智能仓储成为智能制造不可或缺的关键配套体系。我们的制造业智能仓储系统,深度适配机械制造、电子电器、轻工纺织、五金汽配等细分行业,打通生产、仓储、出库、物流全链路数据,实现物料自动存取、成品智能归类、库存动态盘点、物料短缺智能提醒。系统可无缝对接企业ERP、MES等管理系统,数据互通、精细联动,助力企业实现生产仓储一体化智能管控。制造行业客户体量大、需求稳定、项目利润空间充足,合作渠道可深耕本地制造企业资源,承接批量改造项目,打造关键盈利业务。全椒工厂智能化智能仓储系统使用行业
时宇科技提出的智能化系统集成服务,从根本上解决了传统弱电系统的技术局限。通过部署工业级PoE交换机、WiFi6等先进技术,构建高速稳定的网络通信基础设施。在实际应用中,这种技术架构能够将数据采集延迟控制在50ms内,为智能制造生产车间等高要求场景提供了可靠的技术保障。全场景安防监控的集成化优势在安防系统建设方面,时宇科技采用涵盖红外网络摄像头、移动侦测、人脸识别门禁、车牌识别、人行通道闸机的全场景部署策略。这种集成化方案能够实现10秒内报警响应,将管理差错率降至0,有效解决了传统安防系统覆盖不完整、响应滞后的问题。数据中心支撑体系的标准化建设针对数据存储与处理的安全稳定需求,时宇科技建立了B级标准机房、模块化机房等数据中心支撑系统,配备刀片式超融合服务器、超融合及网络系统。这种标准化建设模式为医疗、政企等对数据安全要求严格的行业提供了可靠保障。


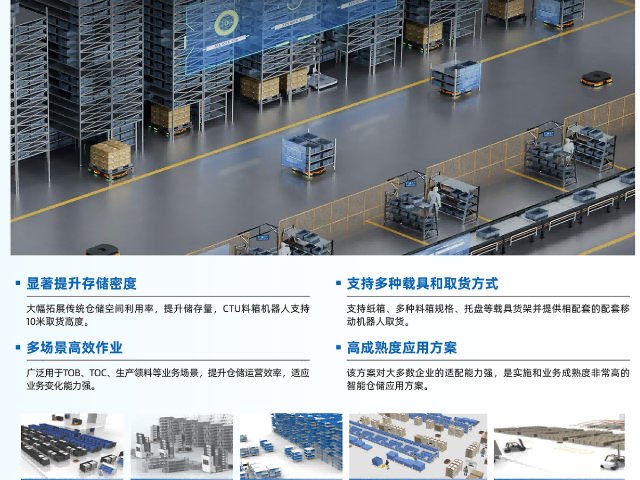
国内工业数字化、仓储智能化改造进程持续提速,各地相继出台智慧物流、智能工厂建设扶持政策,推动传统仓储设施迭代升级,为智能仓储系统释放持续性、规模化的市场增量商机。当前大量中小制造企业、物流园区、商贸仓储中心仍沿用老旧仓储模式,设备老旧、管理粗放、智能化程度不足,难以满足现代化生产物流的运营标准,大批量仓储改造、设备换新项目集中落地。我们的智能仓储管理系统适配全行业仓储场景,支持自动化立体仓库、密集存储仓库、普通平面仓库等多种仓储模式,可精细解决企业库存不准、周转缓慢、仓储浪费、人工冗余等关键难题。系统搭载云端管理后台,实现库存数据实时同步、全程溯源、智能预警,帮助企业精细化管控仓储物资,大幅提...
- 明光标准化智能仓储系统解决方案对比 2026-09-12
- 天长5G通信技术智能仓储系统询问报价 2026-09-12
- 南谯区高精度智能仓储系统方案定制价格 2026-09-10
- 全椒工厂智能化智能仓储系统使用行业 2026-09-10
- 来安5G通信技术智能仓储系统应用案例 2026-09-10
- 定远大数据分析驱动智能仓储系统优势分析 2026-09-10
- 天长物联网智能仓储系统使用行业 2026-09-10
- 工厂可扩展智能仓储系统技术标准 2026-09-10
- 安徽区块链智能仓储系统解决方案对比 2026-09-10
- 南谯区工厂管理智能仓储系统服务项目 2026-09-10
- 明光定制化智能仓储系统配置清单 2026-09-03
- 琅琊区自动化立体仓库智能仓储系统优势分析 2026-09-02
- 南谯区工厂一站式智能仓储系统特点介绍 2026-09-02
- 滁州标准化智能仓储系统询问报价 2026-09-02
- 安徽高精度智能仓储系统规划布局 2026-09-01
- 来安高精度智能仓储系统规划布局 2026-09-01

- 定远机械加工行业MES系统技术标准 09-24
- 琅琊区定制化开发MES系统怎么做 09-24
- 南谯区哪里有MES系统合作洽谈 09-24
- 南谯区定制化触控一体机技术指导 09-24
- 明光智能多屏互动触控一体机演示协作 09-24
- 滁州制造行业MES系统实施咨询 09-24
- 明光大型MES系统有哪些 09-24
- 凤阳制造行业MES系统共同合作 09-24
- 凤阳生产车间MES系统技术指导 09-24
- 安徽大中小型会议系统指导 09-23